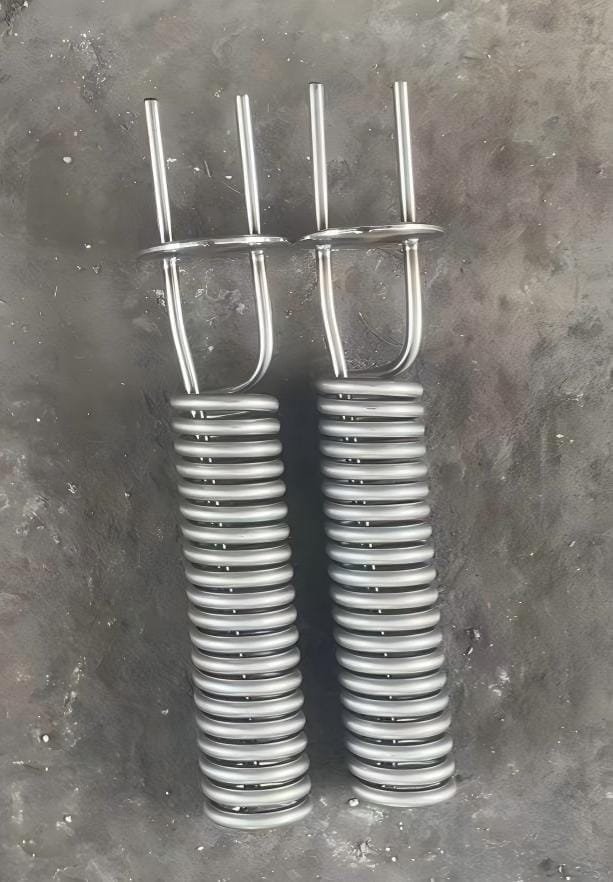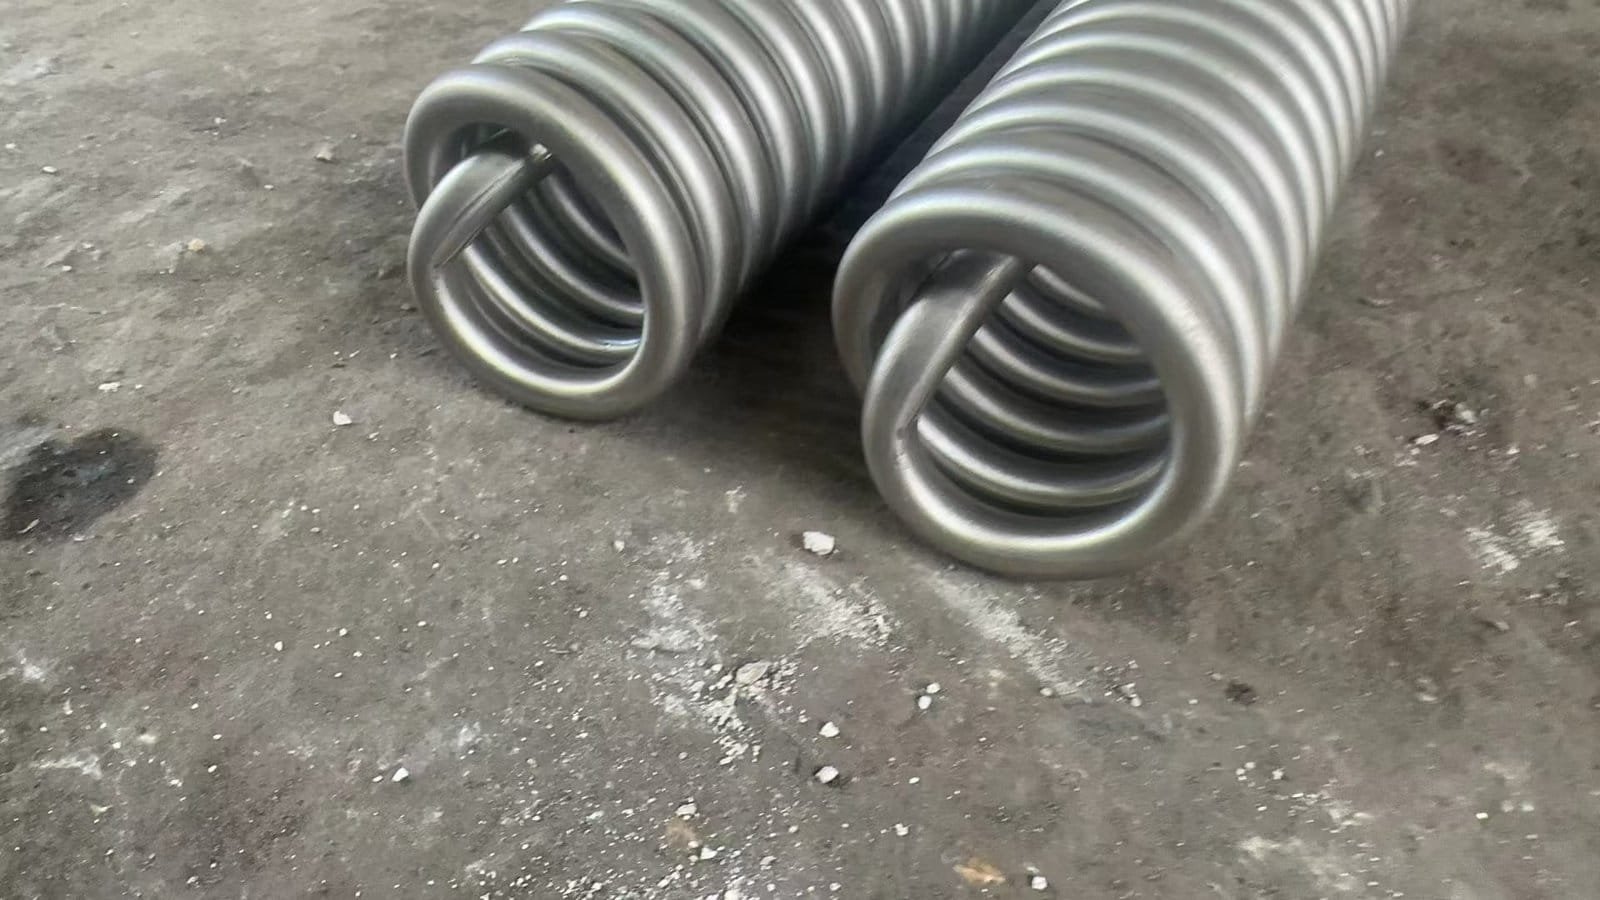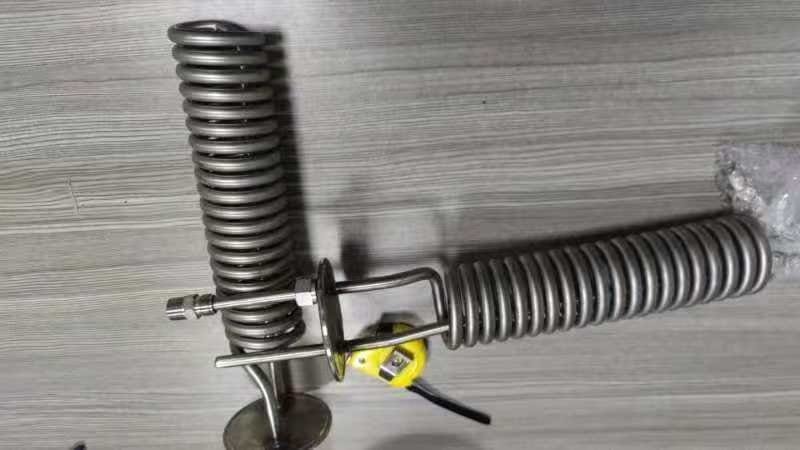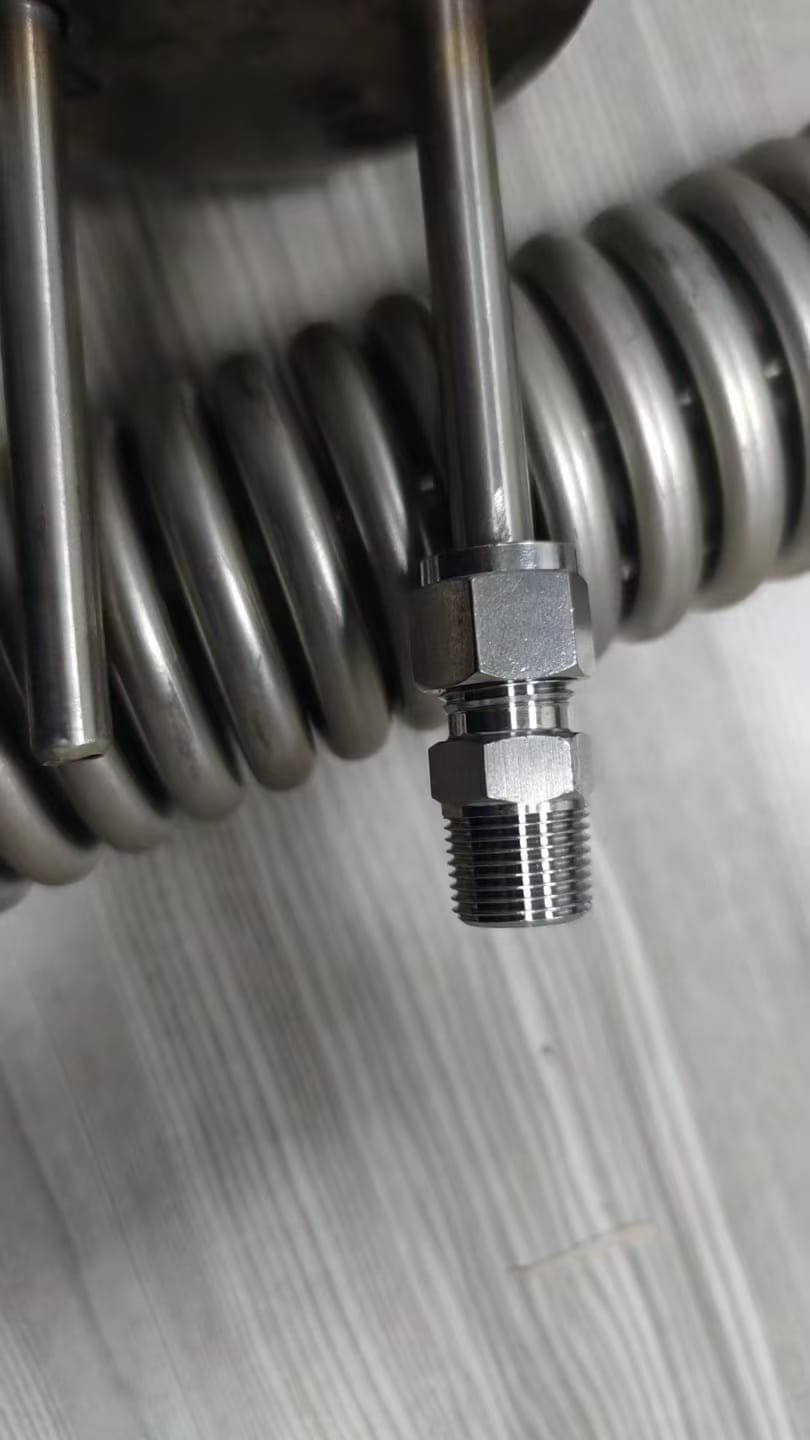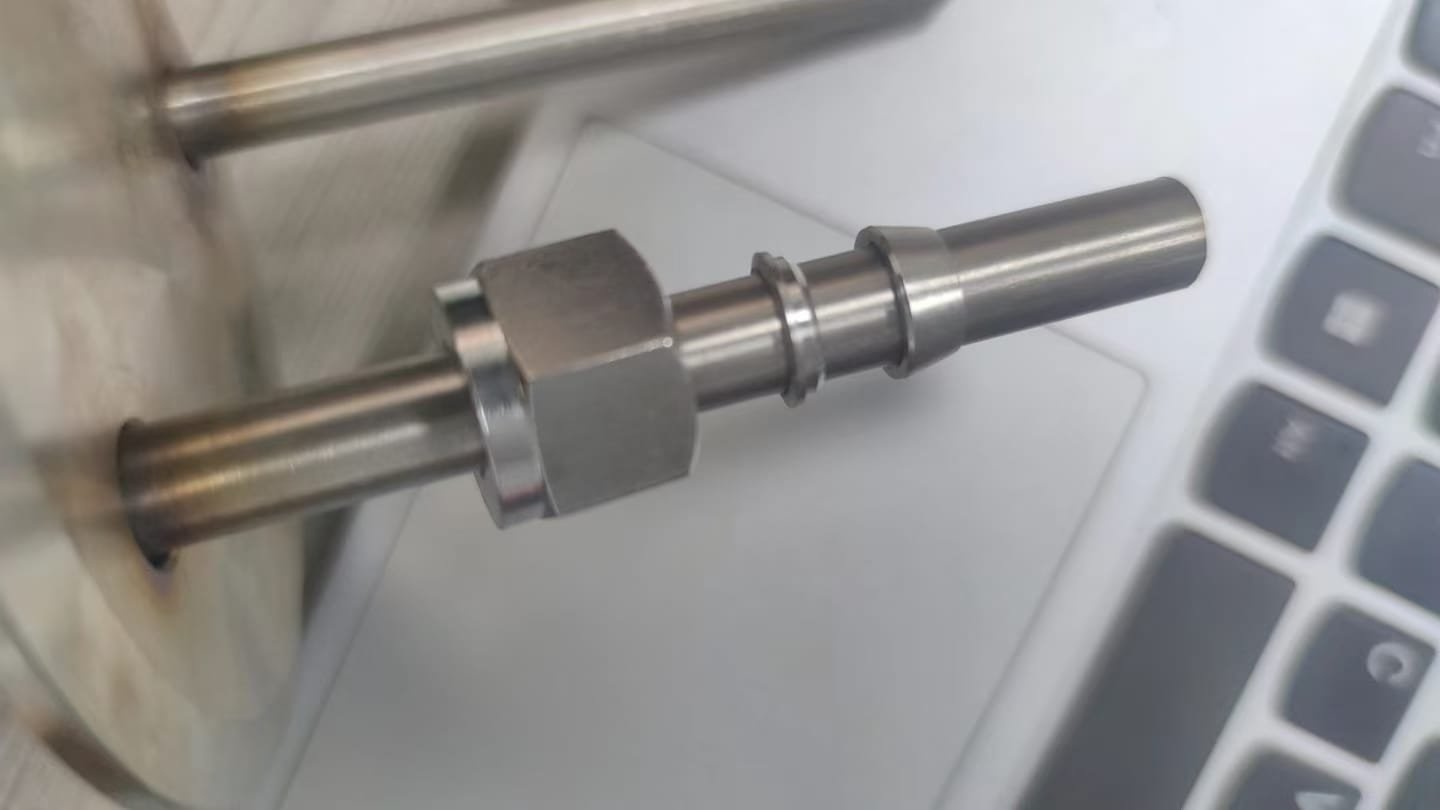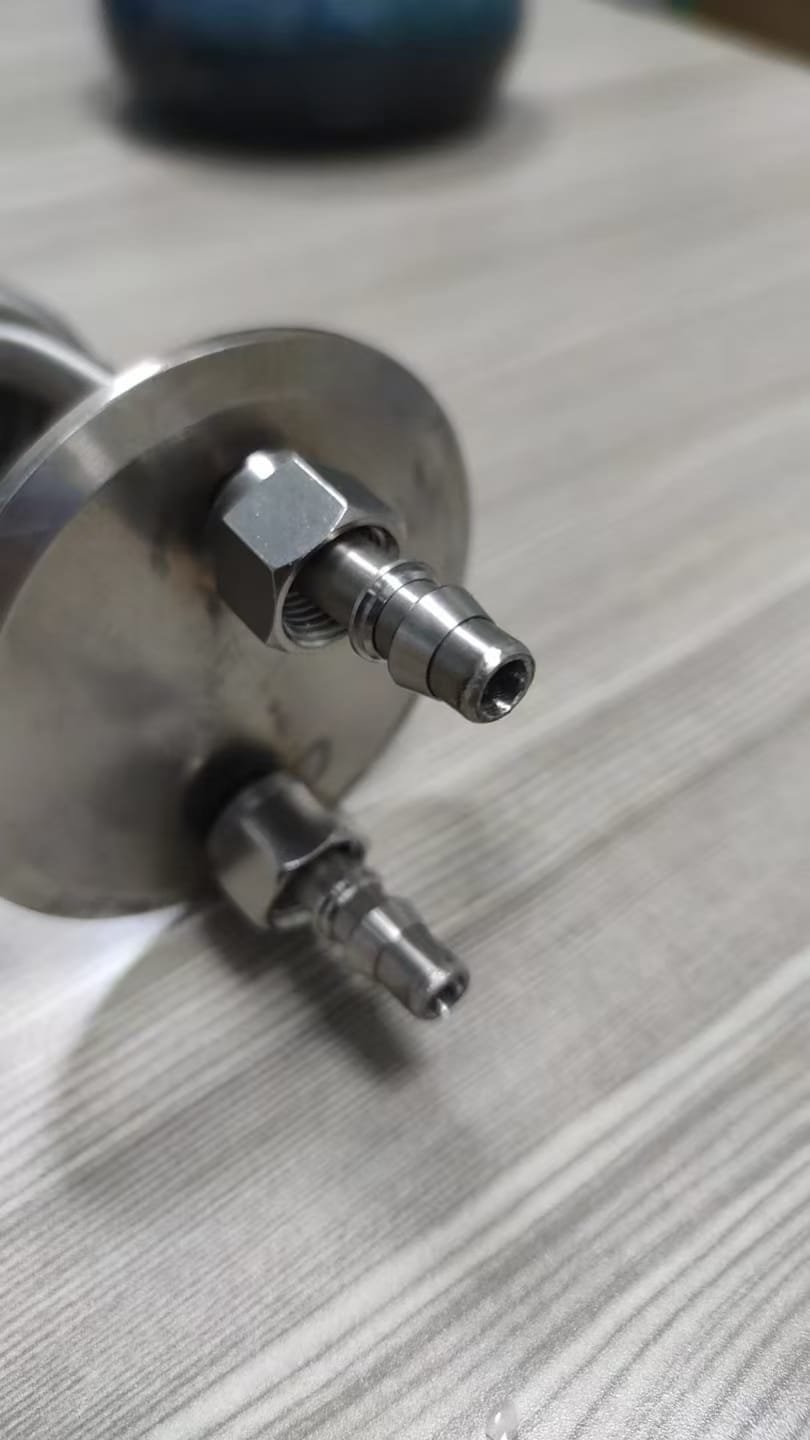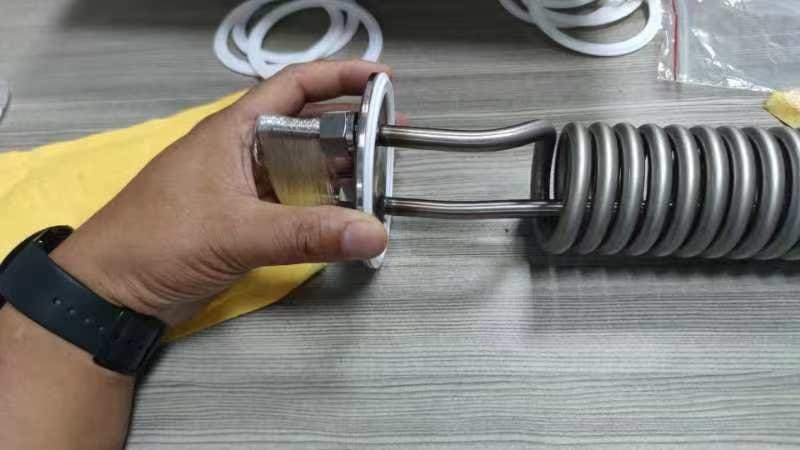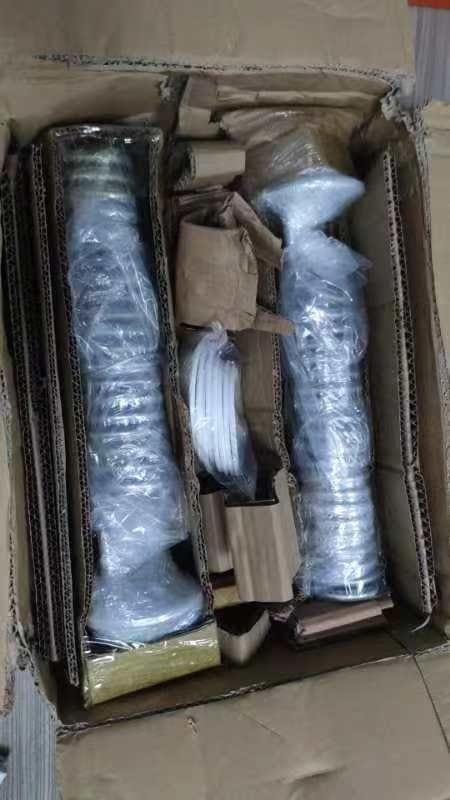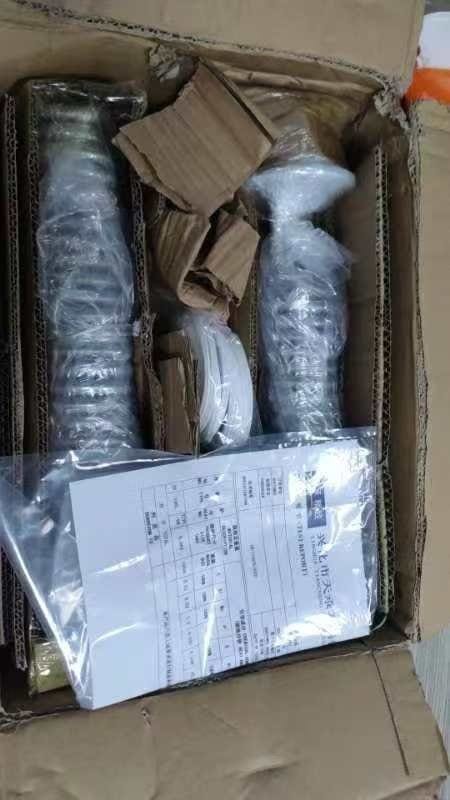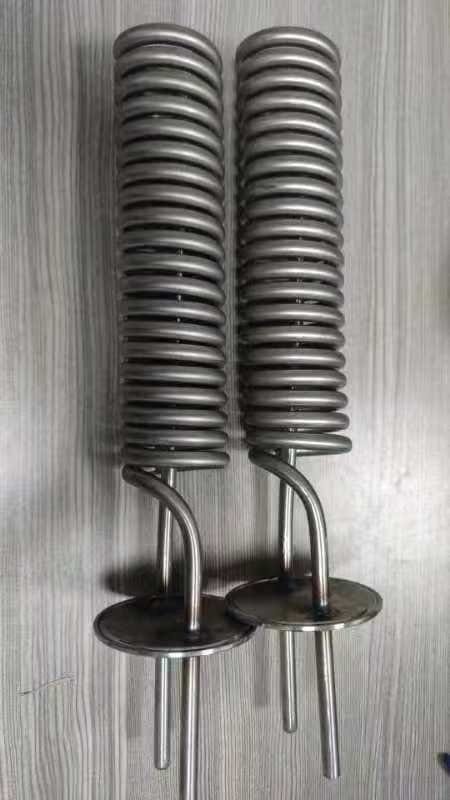
完成したコイルだけでは、検討経路の大半が見えません。この許諾済み記録は、繰り返しの螺旋形状・端部インターフェース・完成した実組立・梱包をつないでいます。寸法入り図面1点は社内扱いで、公開ギャラリーには含めていません。
購買担当の判断場面
コイル全体形状・巻き数の繰り返し・端部の向き・インターフェース・要求される検証をつなぐ見積依頼を準備する場面でお使いください。見える順序は不足情報を洗い出しますが、流体・圧力・漏れの性能を証明するものではありません。
- 見積依頼の手引き: /ja/dfm-checklist-before-quote/ — 形状・端部インターフェース・材質の意図・合格の証拠を明示してください。
- 証拠の手引き: /ja/physical-product-prototype-testing/ — 寸法・合わせ・機能・適合の証拠を分けて定義してください。
プロジェクトの証拠
社内の証拠には寸法入り技術図面が含まれますが、技術表示と寸法を含むため公開ギャラリーから外しています。公開の実物視点では、繰り返しの巻き・コイル全体形状・直線の端部区間を複数角度から示しています。
2つ目の写真群は、取り付いた端部金具と局部の接続領域を別角度から示します。これにより、コイル本体とインターフェースの関係を目視で確認できます。
残りの写真は、完成した実組立と梱包済み部品を示します。全体として、伝えた形状から成形部品・インターフェース・梱包までの見える連鎖になります。
技術的な背景
管の成形指針では、曲げ半径・スプリングバック・局部の偏平・再現性を実務的な管理項目として扱います。成形は管の経路と断面の両方を変えるためです。螺旋では小さな偏差が多数の巻きで累積し、端部位置がずれます。 公開資料:Swagelok, Hand Tube Bender Manual.
流体を通す場合、用途要件で材質・接合仕様・寸法合格・圧力や漏れの試験を定めるべきです。ASME B31.3 はプロセス配管の公開規格の一例ですが、この写真記録は本件がその規格で製作・合格したことを証明するものではありません。 公開資料:ASME, B31.3 Process Piping.
記録された結果
公開された記録は、螺旋管の形状・端部接続・完成組立・梱包済み部品をつなぐ見える順序です。社内図面は来歴を示しますが公開していません。
証拠の範囲についての注記
入手できる記録が確認するのは、見える図面表示・形状・インターフェース・実組立・梱包のみです。材質・肉厚・成形方法・接合仕様・圧力等級・圧力や漏れの性能・流量性能・数量・納期・顧客用途・認証・規格適合は証明しません。
螺旋冷却管が実際にどう作られるか
写真は完成形状を示します。購買担当が写真から見えないのは、それを生んだ工程連鎖であり、リスクはそこにあります。螺旋管は3つのいずれかで失格します。成形中に螺旋が変形する、曲げに沿って肉厚が不均一に薄くなる、端部接続が実の相手部品に対してシールしない。
いずれも工程の判断であり、検査での発見ではありません。
工程ルートと公差の出どころ
| 工程 | 設備 | 記録された精度 | 何を管理するか |
|---|---|---|---|
| マンドレルまたはコアの成形 | Haas ST-10 CNC 旋盤、φ200 × 500 mm | ±0.01 mm | 巻き付け前の螺旋ピッチの安定性とコア径 |
| 管の曲げと巻き | Amada HG 2204、曲げ長 2200 mm | ±0.1 mm | 曲げ半径、コイル間隔、全体の包絡 |
| 端部形状の加工 | Mazak Variaxis i-600、Haas VF-2 | ±0.005 mm | 穴径、端面の直角度、Oリング溝の深さ |
| 細いスリットやプロファイルの加工 | Sodick AQ537L ワイヤ放電 | ±0.001 mm | 工具が届かない箇所、または材料が焼入れされている場合 |
| 寸法検証 | Zeiss Contura G2 三次元測定機 | ±0.001 mm | 螺旋位置、端面形状、肉厚サンプル |
| 表面測定 | Mitutoyo Surftest SJ-210 | Ra 0.005–40 μm | 流量やシールが重要な箇所の穴仕上げ |
螺旋管が機能するかを決める数値は、通常コイル径ではなく端部接続です。寸法的に正しい螺旋でも、継手がにじめば失格部品です。だから端部形状は成形ではなく、マシニングセンタで ±0.005 mm に加工します。
螺旋管プロジェクトがつまずくところ
- 曲げ外側の肉厚減少。 曲げは外壁を伸ばします。呼び肉厚の管は曲げ部で薄くなり、圧力や真空の性能はまずそこで落ちます。厚めの肉厚から始めるほうが、試験で見つけるより安く済みます。
- スプリングバック。 金属は成形後にわずかに戻ります。呼び値で成形したコイルは呼び値に収まりません。金型は材料固有のスプリングバック代を見込んで削る必要があります。
- コイルに沿ったピッチのドリフト。 小さな誤差が多数の巻きで累積します。両端が正しい螺旋でも中央がずれていることがあります。端部だけの検証では、最も起きやすい不具合を見落とします。
- 端部接続の不整合。 呼び値に加工した穴は、相手部品自体が公差限界にある場合にシールしません。継手は2つの独立寸法ではなく、対として設計する必要があります。
- 長いコイルの残留応力。 長い螺旋区間は最後の工程後に動くことがあります。応力除去と工程順序は、公差数値と同じくらい重要です。
螺旋管の相談で送っていただきたいもの
- 3D CAD of the helix, plus the 2D drawing that defines the end connections
- Coil diameter, pitch, number of turns and total length, and which of these is critical
- Tube material and wall thickness, and whether the wall is nominal or minimum
- The mating part or interface CAD for each end connection, with the seal type
- Operating pressure, temperature or media, if the tube carries fluid or gas
- Whether the helix must hold position under load, or only at rest
工場は ISO 9001:2015 に基づき、製品合格率99%超、50名以上の体制に専任検査員2名、見積前に工程選定を行うエンジニア6名を擁します。
見積を依頼
見積を依頼 — 図面を送り、管材質・外径・肉厚・接続仕様・使用流体・圧力要件・要求される検証方法を明記してください。
プロジェクトギャラリー