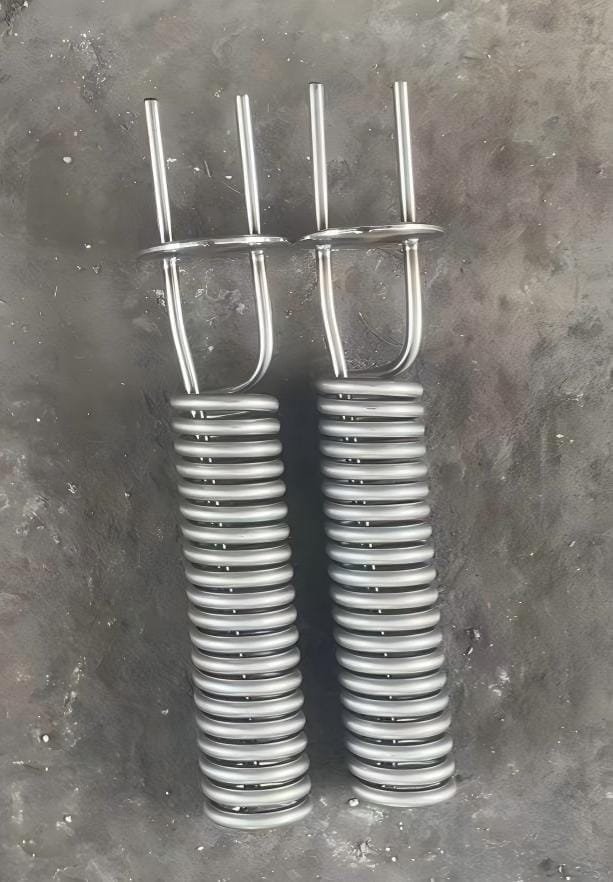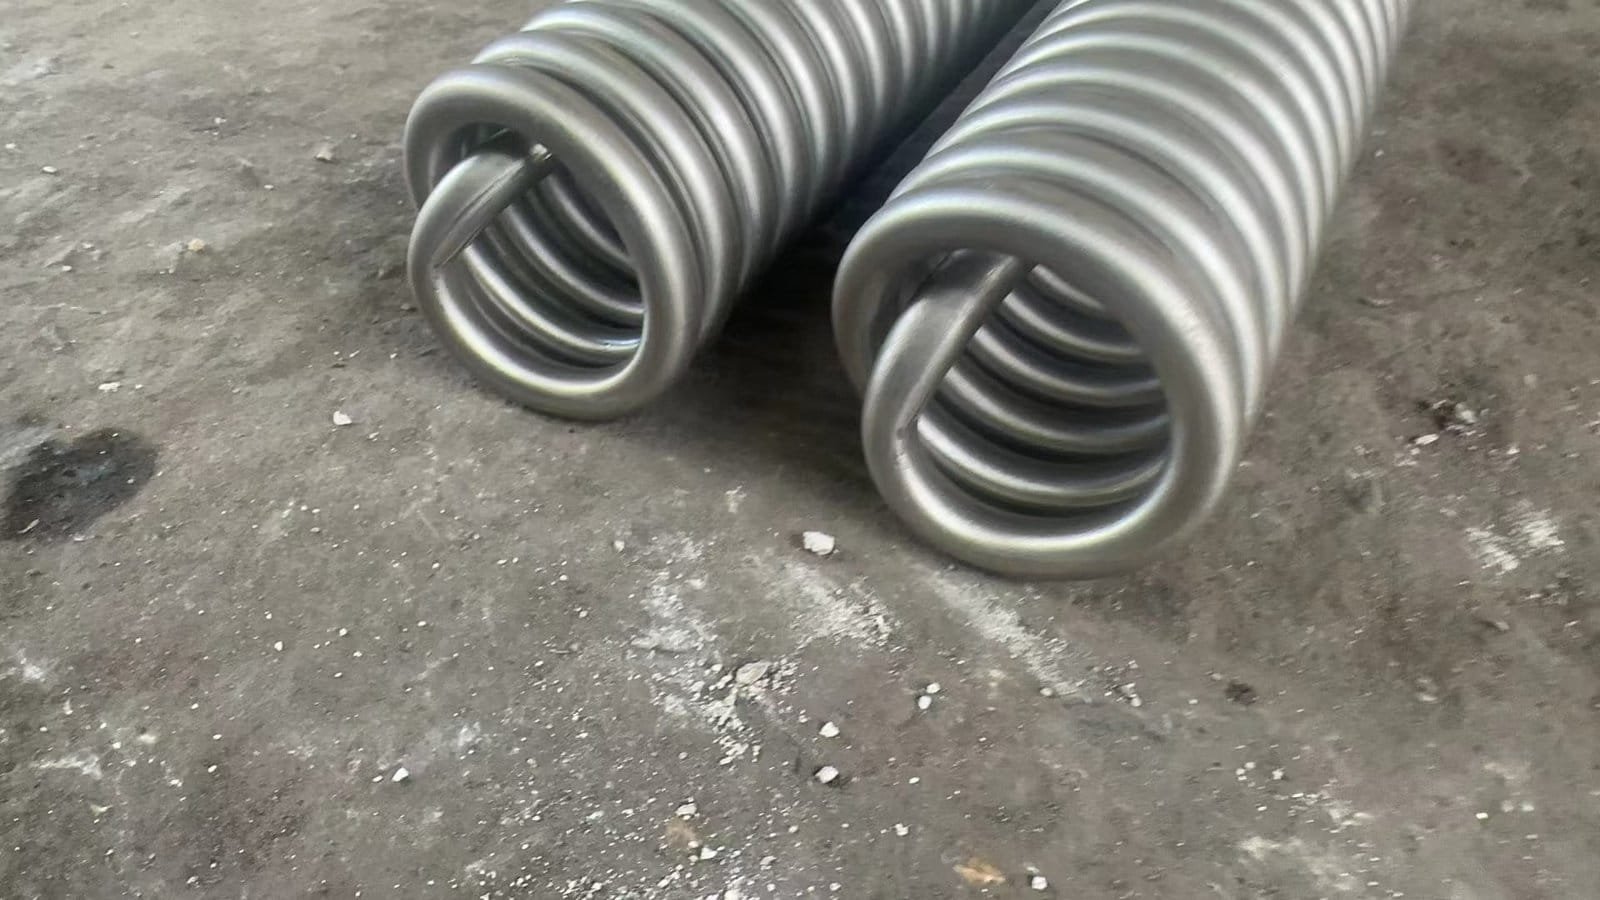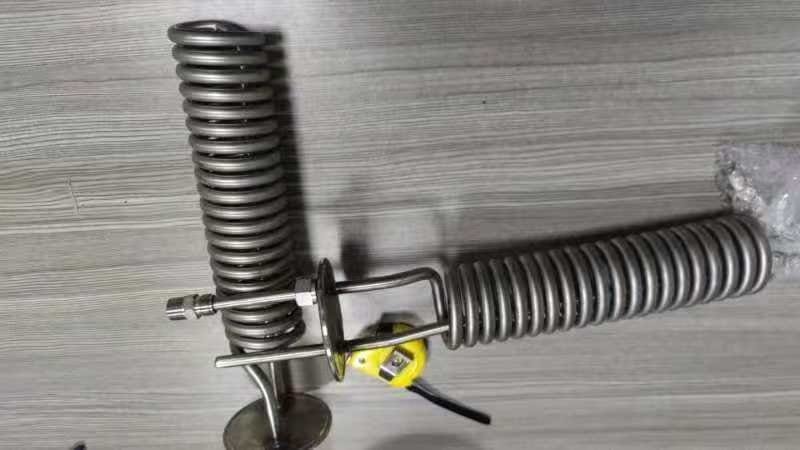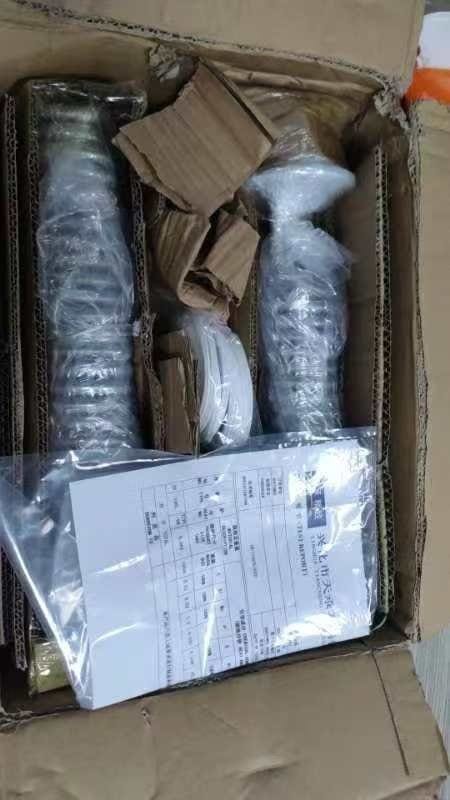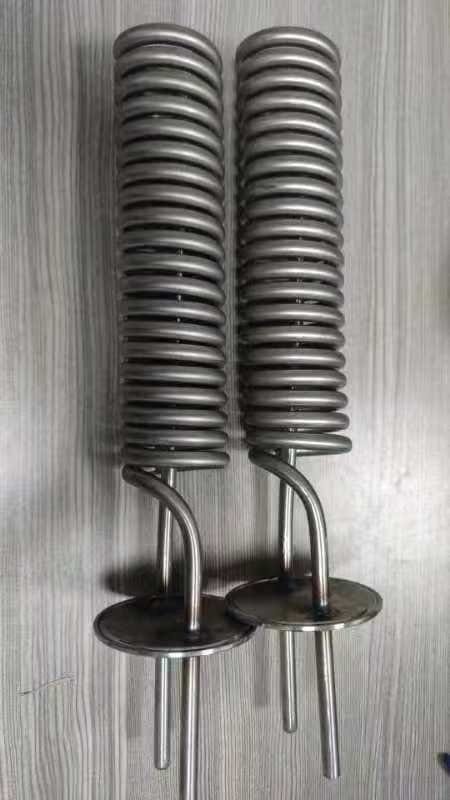
الملف المكتمل وحده يخفي معظم مسار المراجعة. هذا السجل المصرّح به يربط الهندسة الحلزونية المتكررة وواجهات الأطراف والمجموعات الفيزيائية المنجزة والتغليف. يبقى رسم واحد بأبعاد داخلياً وغير مدرج في المعرض العام.
سياق قرار المشتري
استخدم هذا السجل عند إعداد طلب عرض سعر يجب أن يربط هندسة الملف الكلية واللفات المتكررة واتجاه الأطراف والواجهات والتحقق المطلوب. التسلسل المرئي يكشف المدخلات الناقصة؛ لكنه لا يثبت أداء السائل أو الضغط أو الإحكام.
- دليل الطلب: /ar/dfm-checklist-before-quote/ — حدّد الهندسة وواجهات الأطراف ونية المادة وأدلة القبول.
- دليل الأدلة: /ar/physical-product-prototype-testing/ — افصل أدلة الأبعاد والملاءمة والوظيفة والمطابقة.
أدلة المشروع
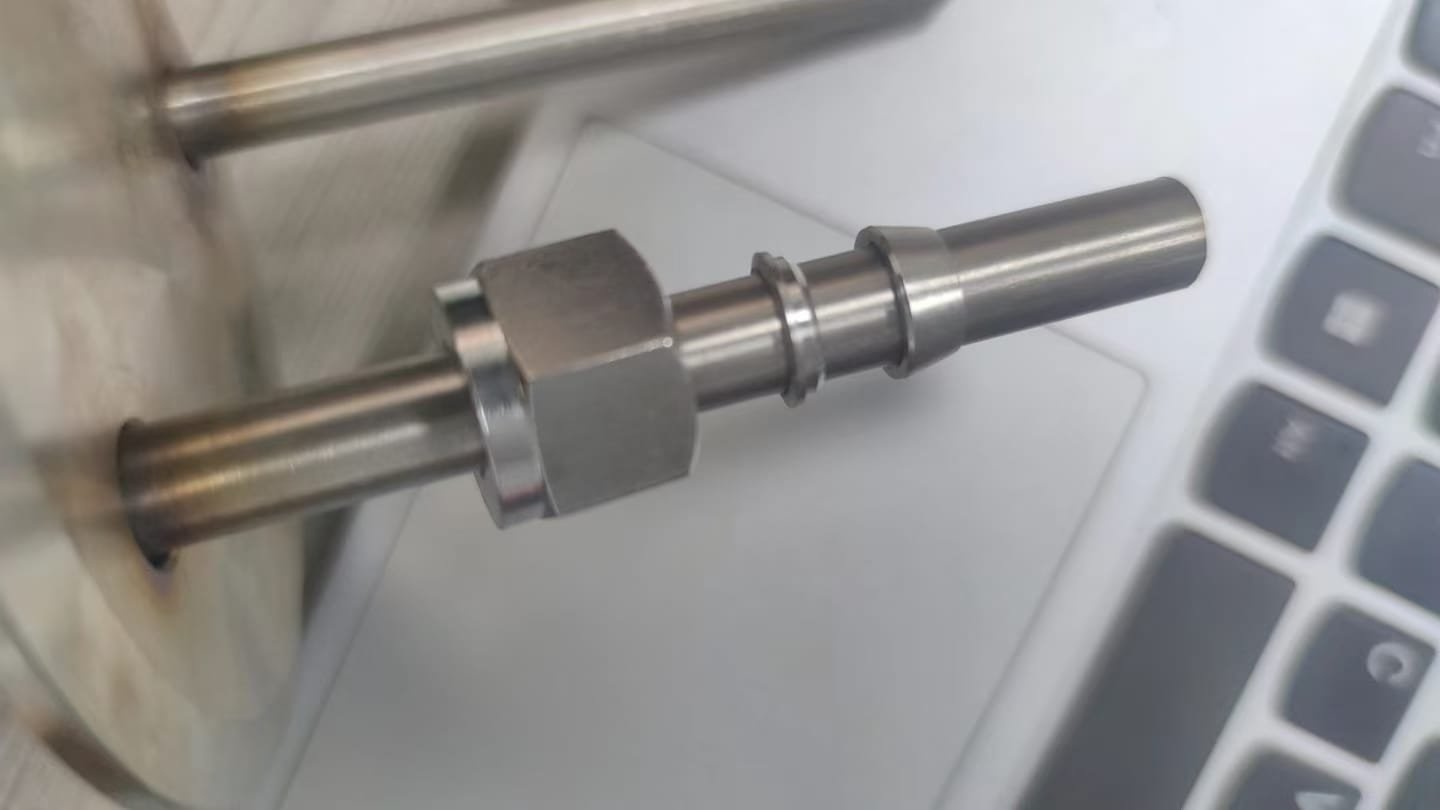
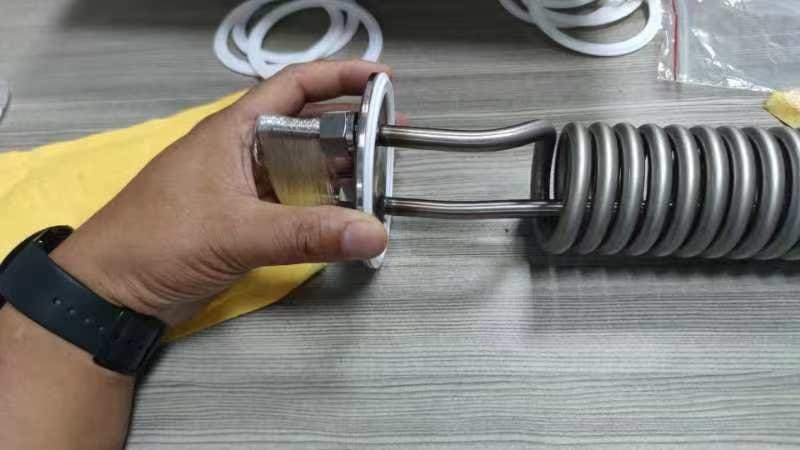
تشمل الأدلة الداخلية رسماً تقنياً بأبعاد، مستبعداً من المعرض العام لاحتوائه على تسميات وأبعاد تقنية. تعرض المناظر الفيزيائية العامة اللفات المتكررة وشكل الملف الكلي والأقسام المستقيمة للأطراف من زوايا متعددة.
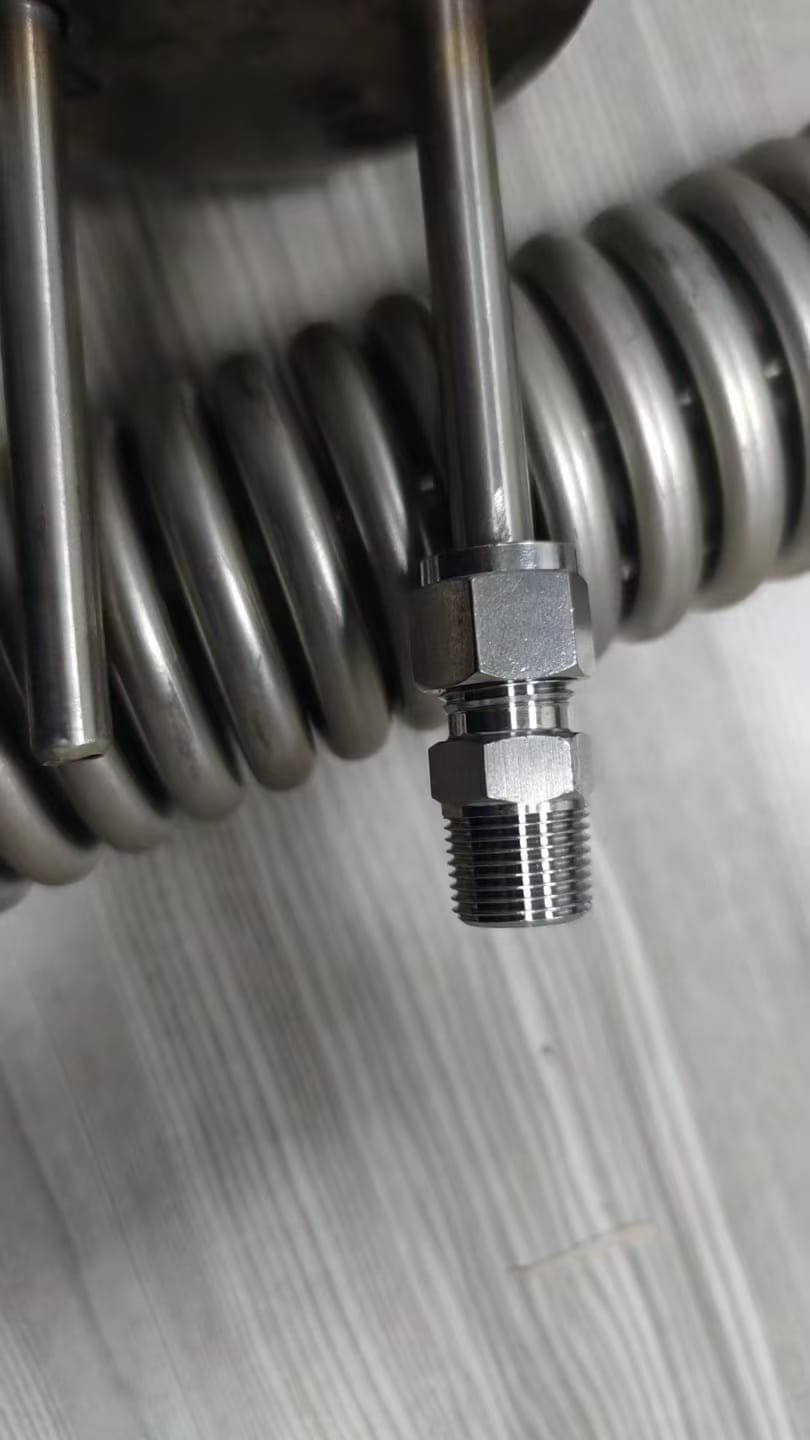
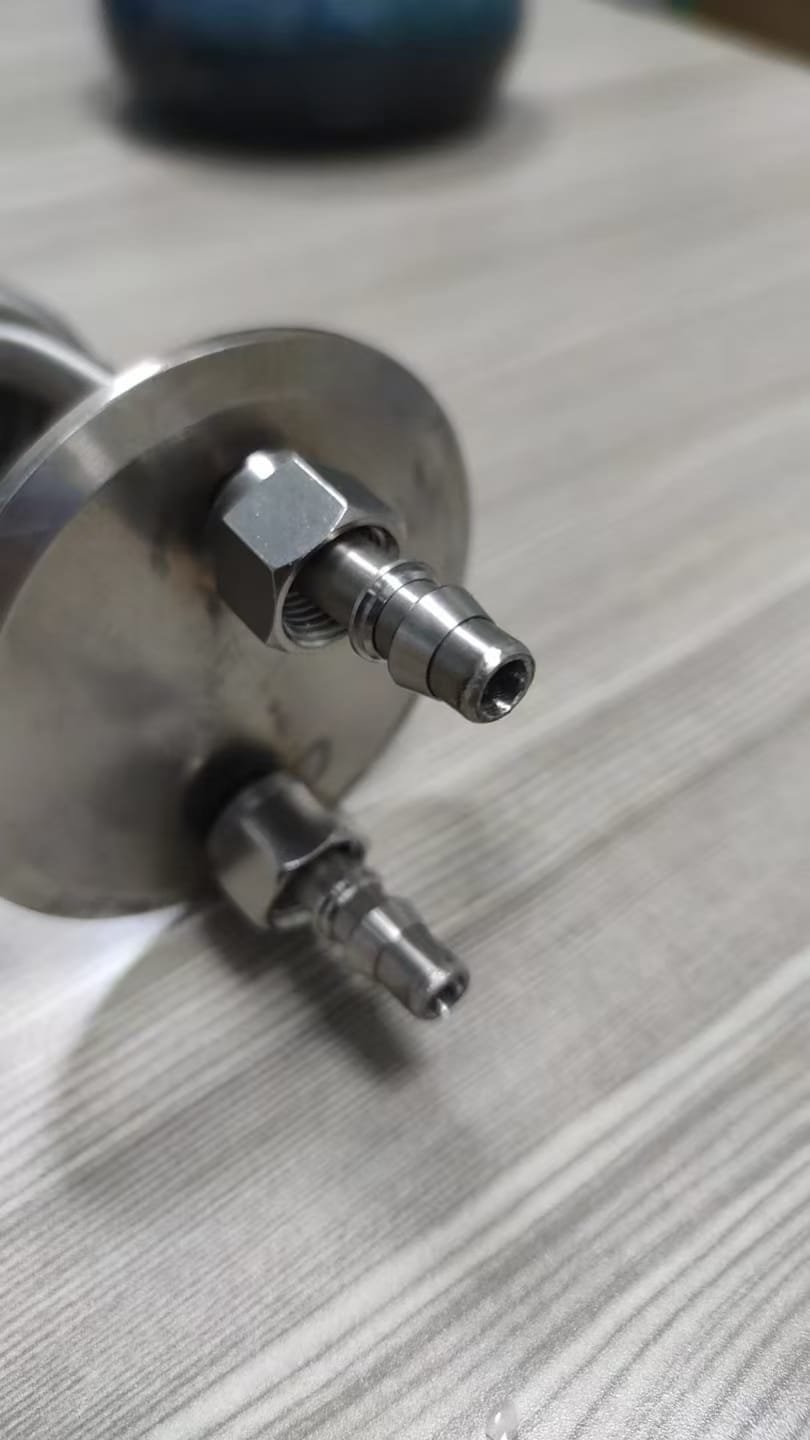
مجموعة ثانية من الصور تعرض تجهيزات الأطراف المركبة ومناطق الاتصال الموضعية من زوايا مختلفة. تجعل هذه المناظر علاقة جسم الملف بواجهاته قابلة للمراجعة البصرية.
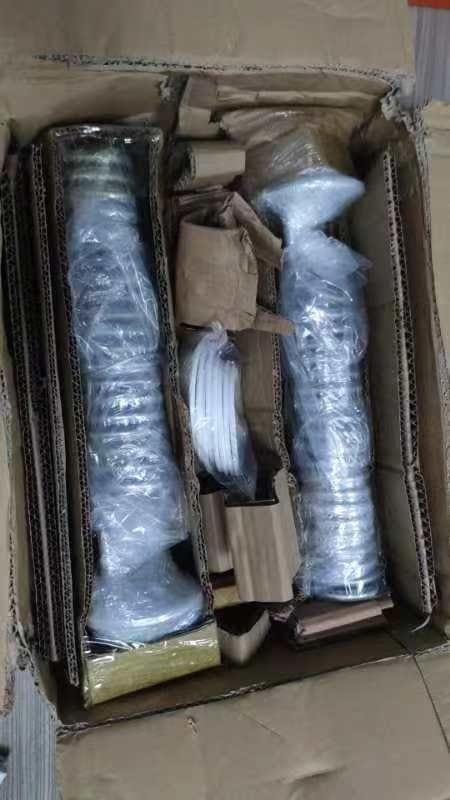
الصور المتبقية تعرض مجموعات فيزيائية منجزة وقطعاً مغلّفة. معاً يشكّل التسلسل سلسلة مرئية من الهندسة المُبلَّغة إلى القطع المشكَّلة والواجهات والتغليف.
السياق الهندسي
تعامل إرشادات تشكيل الأنابيب نصف قطر الانحناء والارتداد والتسطّح الموضعي والتكرارية كضوابط عملية، لأن التشكيل يغيّر مسار الأنبوب ومقطعه معاً. في الحلزون قد تتجمع انحرافات صغيرة عبر لفات متعددة وتنقل موضع الطرف. مرجع عام: Swagelok, Hand Tube Bender Manual.
إذا كانت مجموعة الأنبوب تنقل سائلاً، فيجب أن تحدد متطلبات التطبيق المادة ومواصفة الوصل والقبول الأبعادي وأي اختبار ضغط أو إحكام. ASME B31.3 مثال على إطار كود عام لأنابيب العمليات، لكن السجل البصري لا يثبت أن هذا المشروع صُنع أو قُبل وفق ذلك الكود. مرجع عام: ASME, B31.3 Process Piping.
النتيجة الموثّقة
النتيجة العامة الموثّقة هي تسلسل مرئي يربط أشكال الأنبوب الحلزوني واتصالات الأطراف والمجموعات المنجزة والقطع المغلّفة. الرسم الداخلي يثبت المنشأ لكنه غير منشور.
ملاحظة عن حدود الدليل
السجل المتاح يتحقق فقط من منظر الرسم والهندسة والواجهات والمجموعات الفيزيائية والتغليف المرئية. لا يثبت المادة ولا سماكة الجدار ولا طريقة التشكيل ولا مواصفة الوصل ولا درجة الضغط ولا أداء الضغط أو الإحكام ولا التدفق ولا الكمية ولا المدة ولا تطبيق العميل ولا الشهادة ولا مطابقة الكود.
كيف يُصنع أنبوب التبريد الحلزوني فعلاً
تعرض الصور الشكل النهائي. ما لا يراه المشتري في الصورة هو سلسلة العمليات التي أنتجته، وهناك يقع الخطر. يفشل الأنبوب الحلزوني بإحدى ثلاث طرق: يتشوّه الحلزون أثناء التشكيل، أو يترقّق الجدار بشكل غير متساوٍ على الانحناء، أو لا تُحكم اتصالات الأطراف مقابل قطعة مقابلة حقيقية.
كلٌّ من هذه الأسباب قرار عملية، لا اكتشاف في الفحص.
مسار العملية ومن أين يأتي التفاوت
| المرحلة | المعدة | الدقة الموثّقة | ما تتحكم به |
|---|---|---|---|
| تشكيل المندرل أو القلب | مخرطة CNC من Haas ST-10، φ200 × 500 مم | ±0.01 مم | ثبات خطوة الحلزون وقطر القلب قبل اللف |
| ثني الأنبوب ولفّه | Amada HG 2204، طول الانحناء 2200 مم | ±0.1 مم | نصف قطر الانحناء، تباعد اللفات، الحدود الكلية |
| تشغيل ميزات الأطراف | Mazak Variaxis i-600، Haas VF-2 | ±0.005 مم | قطر التجويف، تعامد الوجه، عمق حزّ O-ring |
| عمل الفتحات الدقيقة أو البروفايل | قطع بالشرارة السلكية Sodick AQ537L | ±0.001 مم | حيث لا تصل الأداة أو المادة مصلّدة |
| التحقق الأبعادي | آلة قياس إحداثي Zeiss Contura G2 | ±0.001 مم | موضع الحلزون، هندسة وجه الطرف، عيّنة سماكة الجدار |
| قياس السطح | Mitutoyo Surftest SJ-210 | Ra 0.005–40 ميكرومتر | تشطيب التجويف حيث يهم التدفق أو الإحكام |
الرقم الذي يحدد عمل الأنبوب الحلزوني ليس قطر الملف عادةً بل اتصال الطرف. حلزون صحيح أبعادياً مع وصلة ترشح هو قطعة فاشلة. لذلك تُشغَّل ميزات الأطراف إلى ±0.005 مم على مركز تشغيل بدل أن تُشكَّل.
أين تفشل مشاريع الأنبوب الحلزوني
- ترقّق الجدار في الخارج من الانحناء. الانحناء يمدّ الجدار الخارجي. الأنبوب بسماكة اسمية يصبح أرقّ عند الانحناء، وينخفض أداء الضغط أو الفراغ هناك أولاً. البدء بجدار أثقل أرخص من اكتشاف ذلك في الاختبار.
- الارتداد. يعود المعدن قليلاً بعد التشكيل. ملف مُشكَّل بالاسمي لا يستقر على الاسمي. يجب قطع القالب بسماحية ارتداد خاصة بالمادة.
- انحراف الخطوة على طول الملف. تتجمع أخطاء صغيرة عبر لفات كثيرة. حلزون صحيح عند الطرفين قد يكون منزاحاً في الوسط. التحقق من الأطراف فقط يفوّت العيب الأكثر احتمالاً.
- عدم تطابق اتصال الطرف. تجويف مُشغَّل بالاسمي لا يُحكم مقابل قطعة مقابلة هي نفسها على حدّ تفاوتها. يجب تصميم الوصلة كزوج لا كبُعدين مستقلين.
- إجهاد متبقٍ في ملف طويل. قد يتحرك قسم حلزوني طويل بعد العملية الأخيرة. تخفيف الإجهاد وتسلسل العمليات يهمّان بقدر رقم التفاوت.
ما ترسله مع استفسار الأنبوب الحلزوني
- 3D CAD of the helix, plus the 2D drawing that defines the end connections
- Coil diameter, pitch, number of turns and total length, and which of these is critical
- Tube material and wall thickness, and whether the wall is nominal or minimum
- The mating part or interface CAD for each end connection, with the seal type
- Operating pressure, temperature or media, if the tube carries fluid or gas
- Whether the helix must hold position under load, or only at rest
يعمل المصنع وفق ISO 9001:2015 بنسبة قطع مطابقة فوق 99 %، مع مفتّشين مخصّصين ضمن أكثر من 50 شخصاً و6 مهندسين لاختيار المسار قبل التسعير.
اطلب عرض سعر
اطلب عرض سعر — أرسل الرسم وحدّد مادة الأنبوب والقطر الخارجي وسماكة الجدار ومواصفة الاتصال والوسط العامل ومتطلب الضغط وطريقة التحقق المطلوبة.
معرض المشروع