Un serpentin terminé cache l’essentiel du parcours de vérification. Ce dossier autorisé relie géométrie hélicoïdale répétée, interfaces d’extrémité, ensembles physiques terminés et emballage. Un plan coté reste interne et n’est pas inclus dans la galerie publique.
Contexte de décision de l’acheteur
Servez-vous de ce dossier pour préparer une demande qui doit relier géométrie globale du serpentin, spires répétées, orientation des extrémités, interfaces et vérification requise. La séquence visible révèle les données manquantes ; elle n’établit pas les performances de fluide, de pression ou d’étanchéité.
- Guide de la demande : /fr/liste-dfm-avant-devis/ — marquez la géométrie, les interfaces d’extrémité, l’intention matière et les preuves de réception.
- Guide des preuves : /fr/essais-de-prototype-physique/ — définissez séparément les preuves dimensionnelles, d’ajustement, fonctionnelles ou de conformité.
Preuves du projet
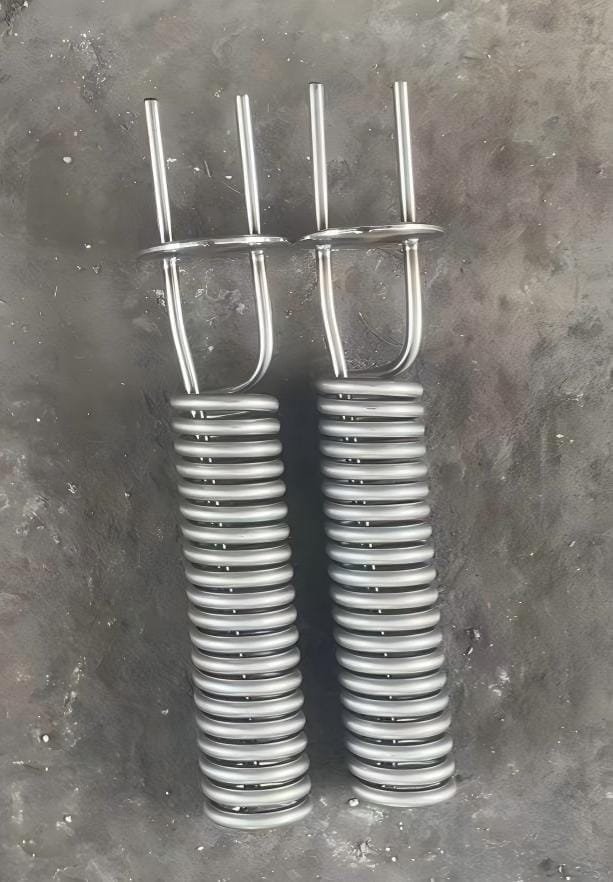
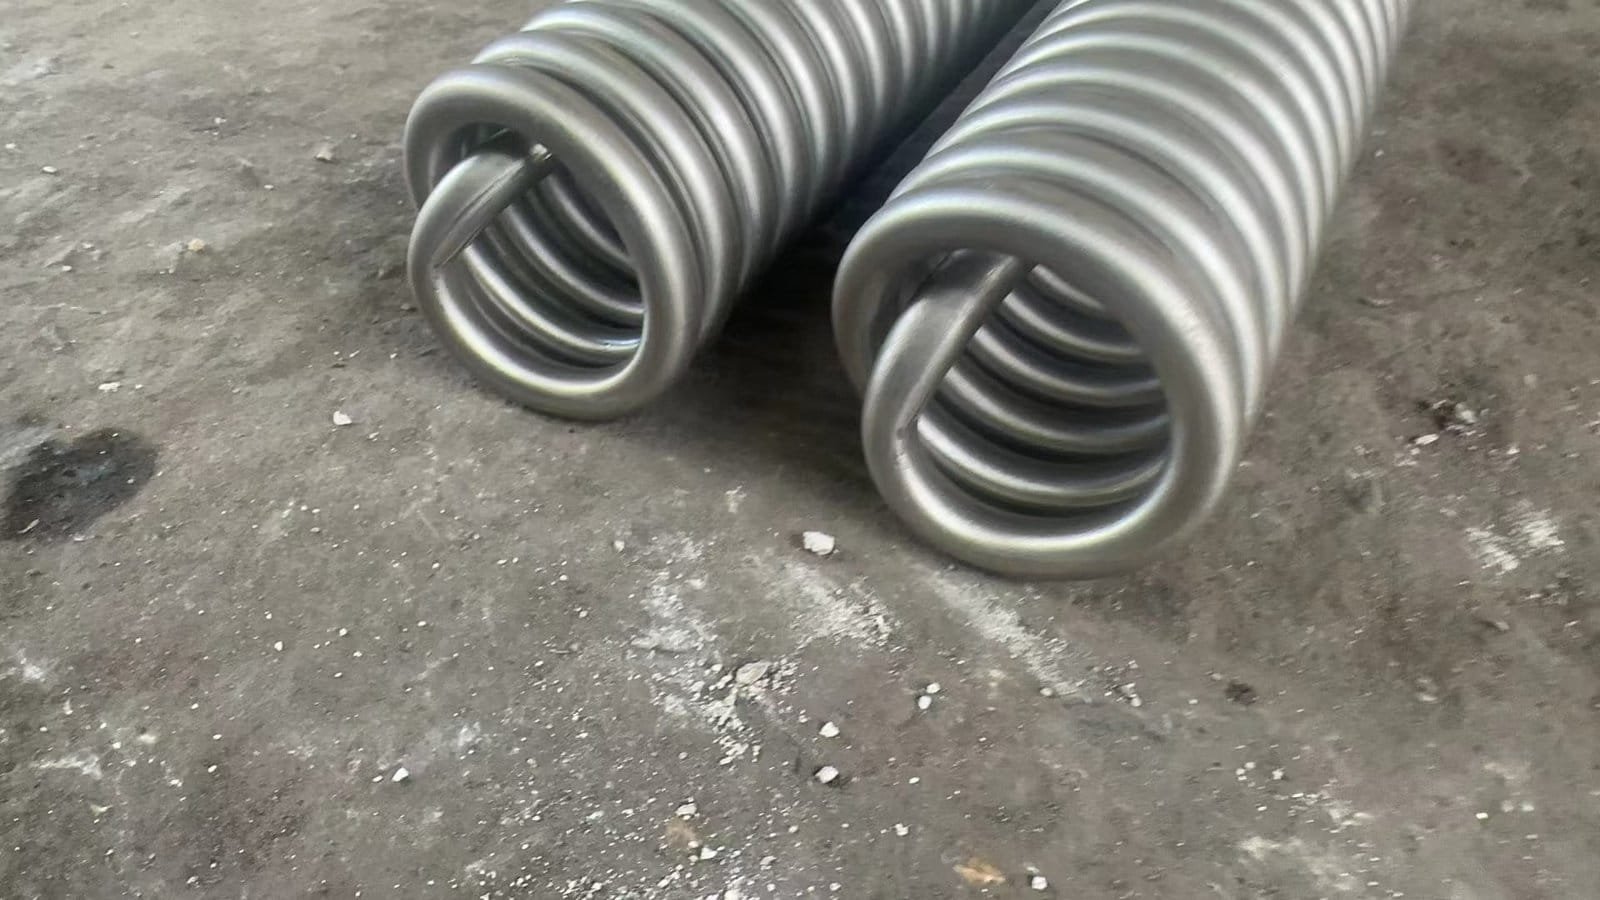
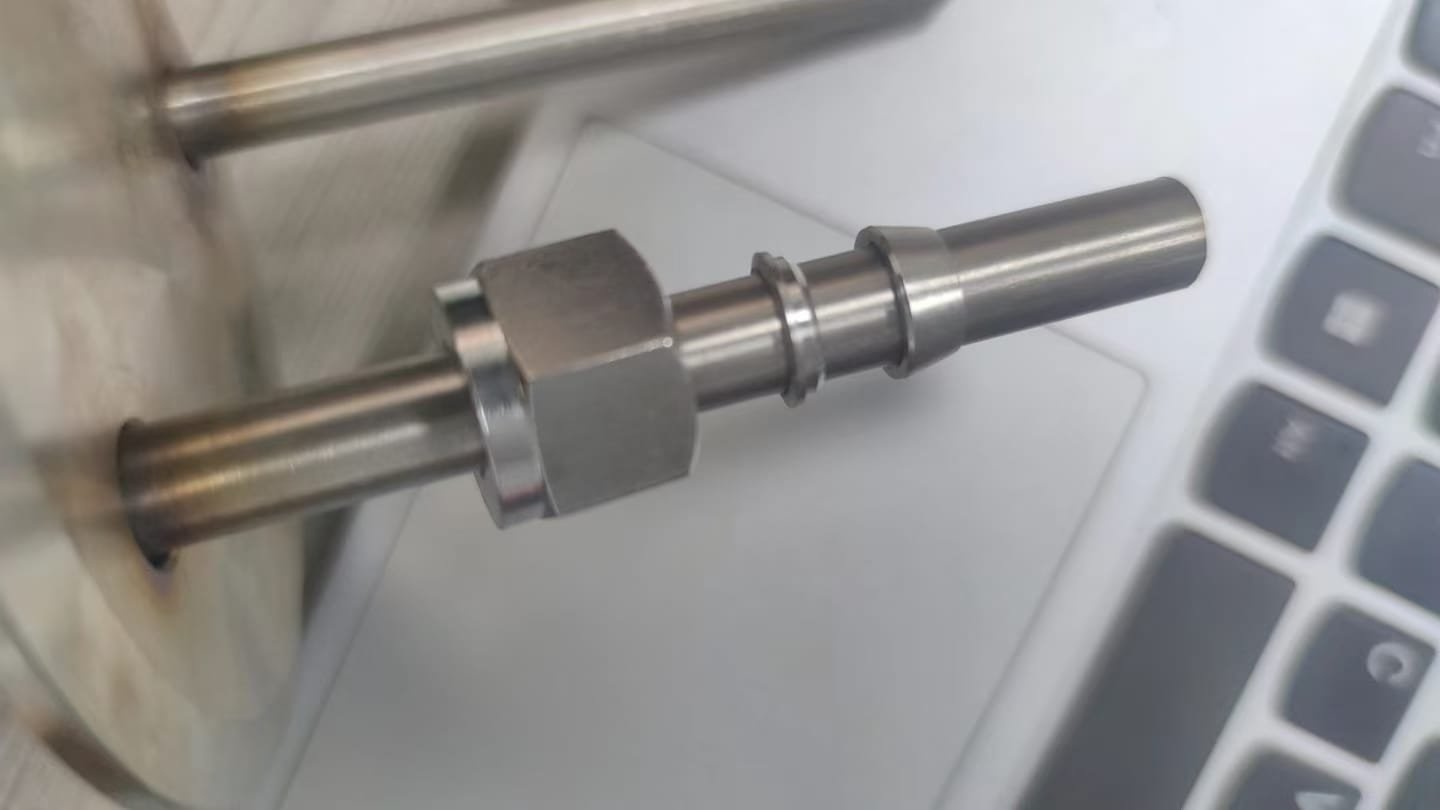
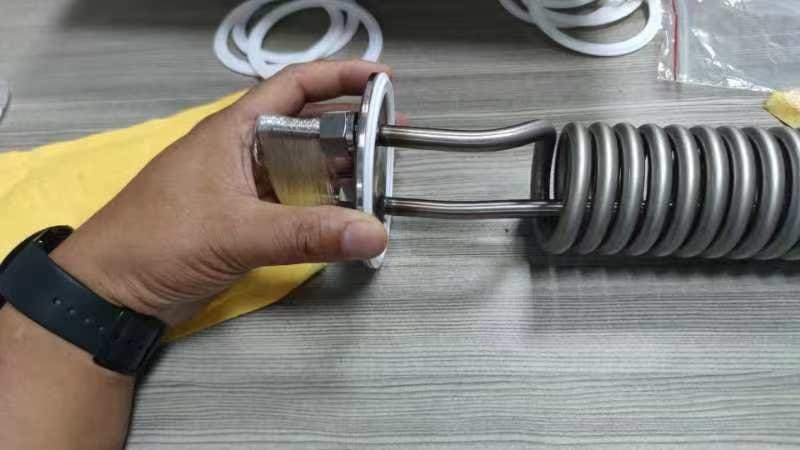
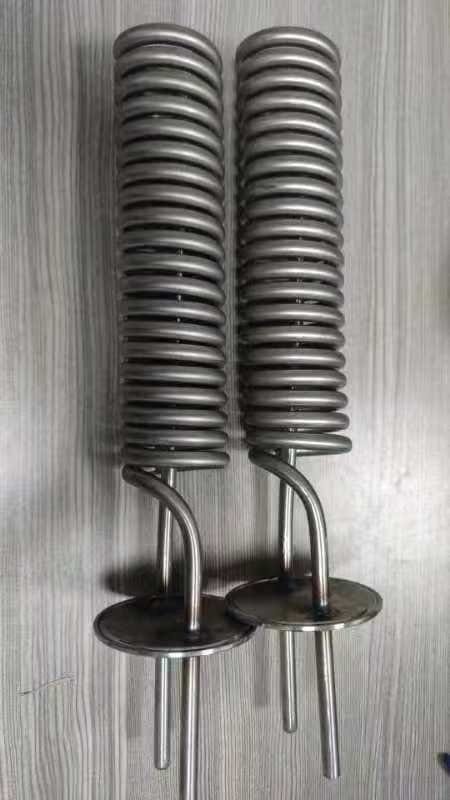
Le dossier interne contient un plan technique coté, exclu de la galerie publique car il porte des annotations techniques et des dimensions. Les vues physiques publiques montrent les spires répétées, la forme globale du serpentin et les sections droites d’extrémité sous plusieurs angles.
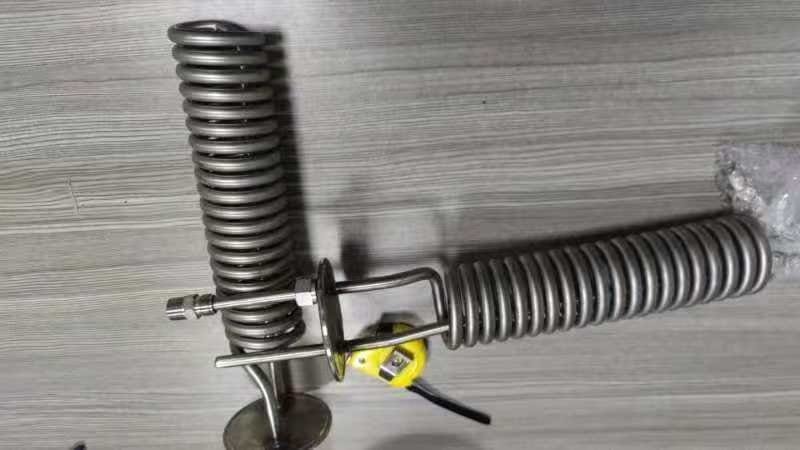
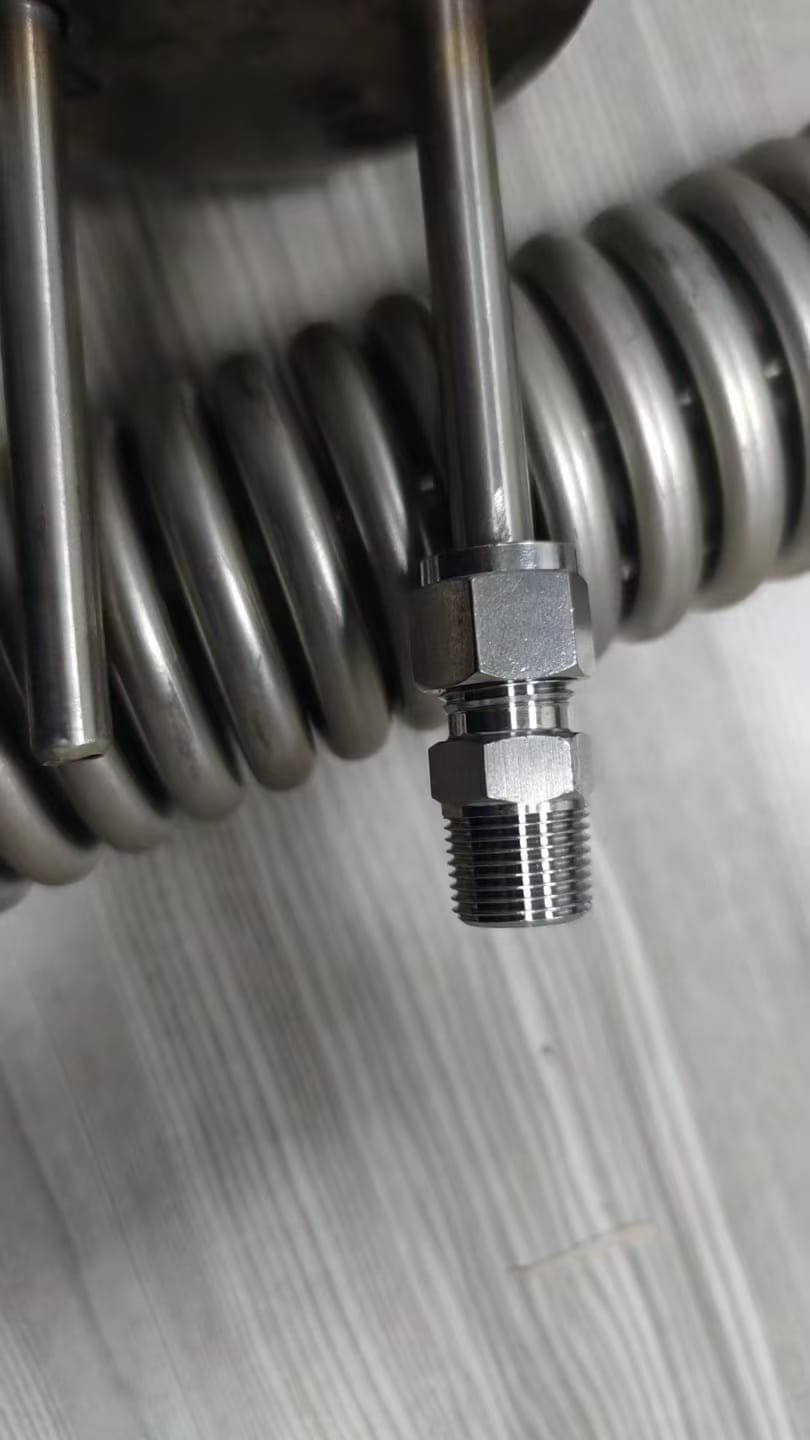
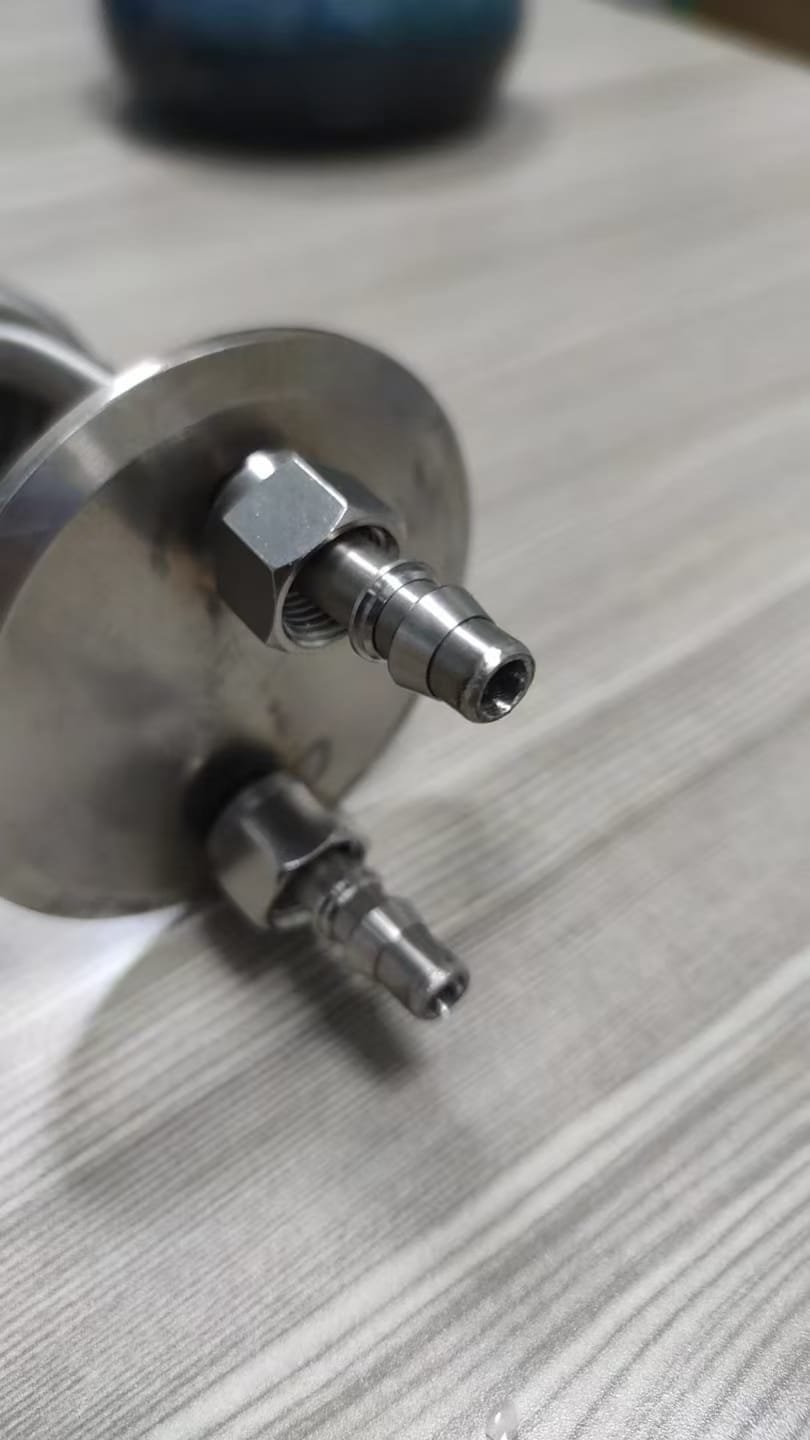
Un second groupe de photos montre les armatures d’extrémité montées et les zones de connexion locales sous différents angles. Ces vues rendent vérifiable visuellement la relation entre le corps du serpentin et ses interfaces.
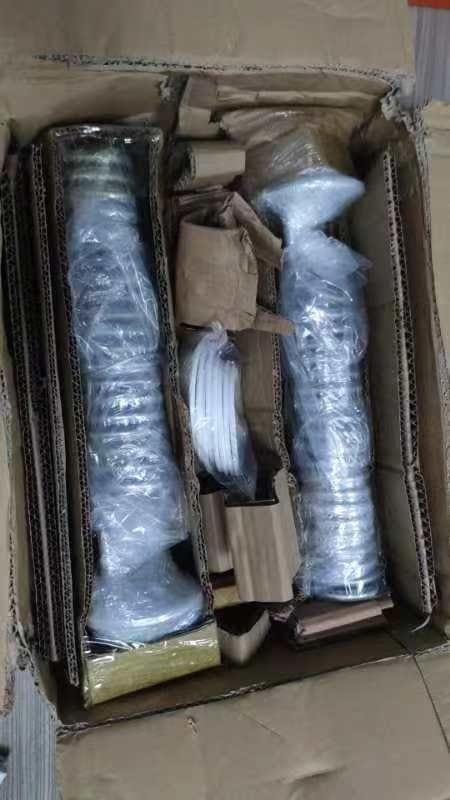
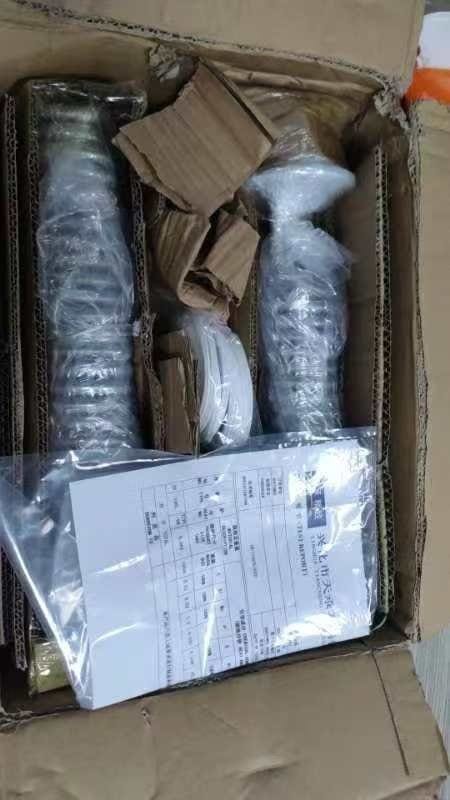
Les autres photos montrent des ensembles physiques terminés et des pièces emballées. Ensemble, la séquence forme une chaîne visible allant de la géométrie transmise aux pièces formées, aux interfaces et à l’emballage.
Contexte technique
Les guides de formage de tubes traitent le rayon de cintrage, le retour élastique, l’aplatissement local et la répétabilité comme des paramètres pratiques, car le formage modifie à la fois le tracé et la section d’un tube. Pour une hélice, de petits écarts peuvent s’accumuler sur de nombreuses spires et décaler la position d’extrémité. Référence publique : Swagelok, Hand Tube Bender Manual.
Si un ensemble de tubes transporte un fluide, ses exigences d’application doivent définir la matière, la spécification d’assemblage, la réception dimensionnelle et tout essai de pression ou d’étanchéité. L’ASME B31.3 est un exemple de référentiel public traitant la tuyauterie de procédé, mais le dossier visuel n’établit pas que ce projet a été fabriqué ou réceptionné selon ce code. Référence publique : ASME, B31.3 Process Piping.
Résultat documenté
Le résultat public documenté est une séquence visible reliant formes de tube hélicoïdal, raccords d’extrémité, ensembles terminés et pièces emballées. Le plan interne établit la provenance mais n’est pas publié.
Note sur la portée des preuves
Le dossier disponible ne vérifie que la vue de plan, la géométrie, les interfaces, les ensembles physiques et l’emballage visibles. Il n’établit ni la matière, ni l’épaisseur de paroi, ni le procédé de formage, ni la spécification d’assemblage, ni la classe de pression, ni les performances de pression ou d’étanchéité, ni le débit, ni la quantité, ni le délai, ni l’application client, ni la certification, ni la conformité au code.
Comment un tube de refroidissement hélicoïdal est réellement fabriqué
Les photos montrent la forme finale. Ce qu’un acheteur ne voit pas sur une photo, c’est la chaîne de procédés qui l’a produite, et c’est là que se trouve le risque. Un tube hélicoïdal échoue de trois façons : l’hélice se déforme au formage, la paroi s’amincit irrégulièrement le long du cintrage, ou les raccords d’extrémité ne scellent pas contre une pièce d’accouplement réelle.
Chacune de ces causes est une décision de procédé, pas une détection au contrôle.
Voie de fabrication et origine de la tolérance
| Étape | Équipement | Précision documentée | Ce qu’elle contrôle |
|---|---|---|---|
| Formage du mandrin ou du noyau | Tour CNC Haas ST-10, φ200 × 500 mm | ±0,01 mm | Régularité du pas de l’hélice et diamètre du noyau avant enroulement |
| Cintrage et enroulement du tube | Amada HG 2204, longueur de cintrage 2200 mm | ±0,1 mm | Rayon de cintrage, espacement des spires, encombrement global |
| Usinage des fonctions d’extrémité | Mazak Variaxis i-600, Haas VF-2 | ±0,005 mm | Diamètre d’alésage, perpendicularité de face, profondeur de gorge de joint torique |
| Travail de fente fine ou de profil | Électroérosion à fil Sodick AQ537L | ±0,001 mm | Là où un outil ne peut atteindre ou que la matière est trempée |
| Vérification dimensionnelle | MMT Zeiss Contura G2 | ±0,001 mm | Position de l’hélice, géométrie de face d’extrémité, échantillon d’épaisseur de paroi |
| Mesure de surface | Mitutoyo Surftest SJ-210 | Ra 0,005–40 μm | Finition d’alésage là où débit ou étanchéité comptent |
Le chiffre qui décide du bon fonctionnement d’un tube hélicoïdal n’est généralement pas le diamètre du serpentin mais le raccord d’extrémité. Une hélice dimensionnellement correcte avec un joint qui suinte est une pièce défaillante. C’est pourquoi les fonctions d’extrémité sont usinées à ±0,005 mm sur centre d’usinage plutôt que formées.
Où les projets de tubes hélicoïdaux échouent
- Amincissement de paroi à l’extérieur du cintrage. Le cintrage étire la paroi extérieure. Un tube à épaisseur nominale sera plus mince au cintrage, et la tenue en pression ou en vide chute d’abord là. Partir d’une paroi plus forte coûte moins cher que de le découvrir à l’essai.
- Retour élastique. Le métal revient légèrement après formage. Un serpentin formé au nominal ne se tient pas au nominal. L’outil doit être taillé avec une compensation de retour élastique, propre à la matière.
- Dérive de pas le long du serpentin. De petites erreurs s’accumulent sur de nombreuses spires. Une hélice correcte aux deux extrémités peut être décalée au milieu. Ne vérifier que les extrémités manque le défaut le plus probable.
- Incompatibilité du raccord d’extrémité. Un alésage usiné au nominal ne scellera pas contre une pièce d’accouplement elle-même en limite de tolérance. Le joint doit être conçu comme un couple, pas comme deux dimensions indépendantes.
- Contraintes résiduelles dans un long serpentin. Une longue section hélicoïdale peut bouger après la dernière opération. Le dégagement de contraintes et l’ordre des opérations comptent autant que le chiffre de tolérance.
Ce qu’il faut envoyer avec une demande de tube hélicoïdal
- 3D CAD of the helix, plus the 2D drawing that defines the end connections
- Coil diameter, pitch, number of turns and total length, and which of these is critical
- Tube material and wall thickness, and whether the wall is nominal or minimum
- The mating part or interface CAD for each end connection, with the seal type
- Operating pressure, temperature or media, if the tube carries fluid or gas
- Whether the helix must hold position under load, or only at rest
L’atelier travaille selon ISO 9001:2015 avec un taux de pièces conformes supérieur à 99 %, avec 2 inspecteurs dédiés parmi 50+ personnes et 6 ingénieurs disponibles pour choisir la voie avant devis.
Demander un devis
Demander un devis — Envoyez le plan et précisez la matière du tube, le diamètre extérieur, l’épaisseur de paroi, la spécification de raccordement, le fluide, l’exigence de pression et la méthode de vérification requise.
Galerie du projet