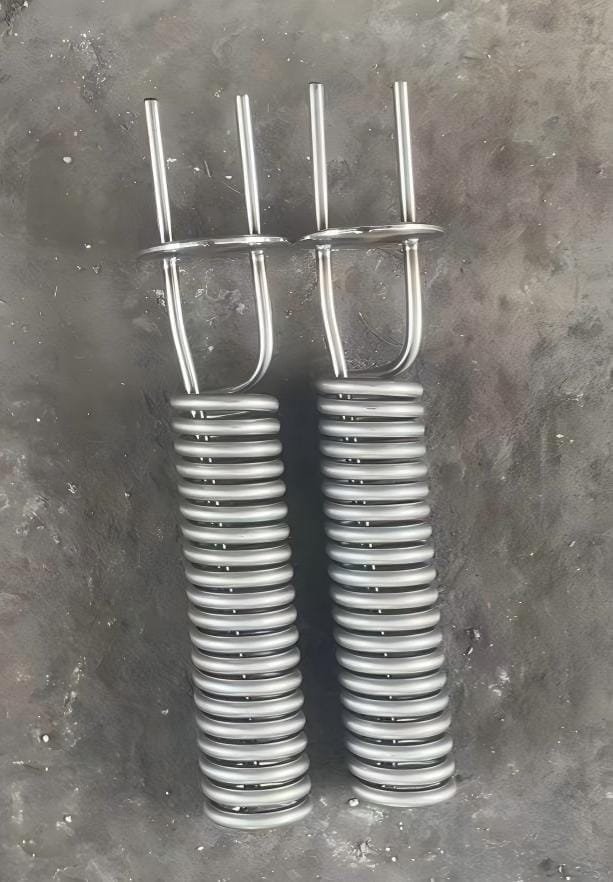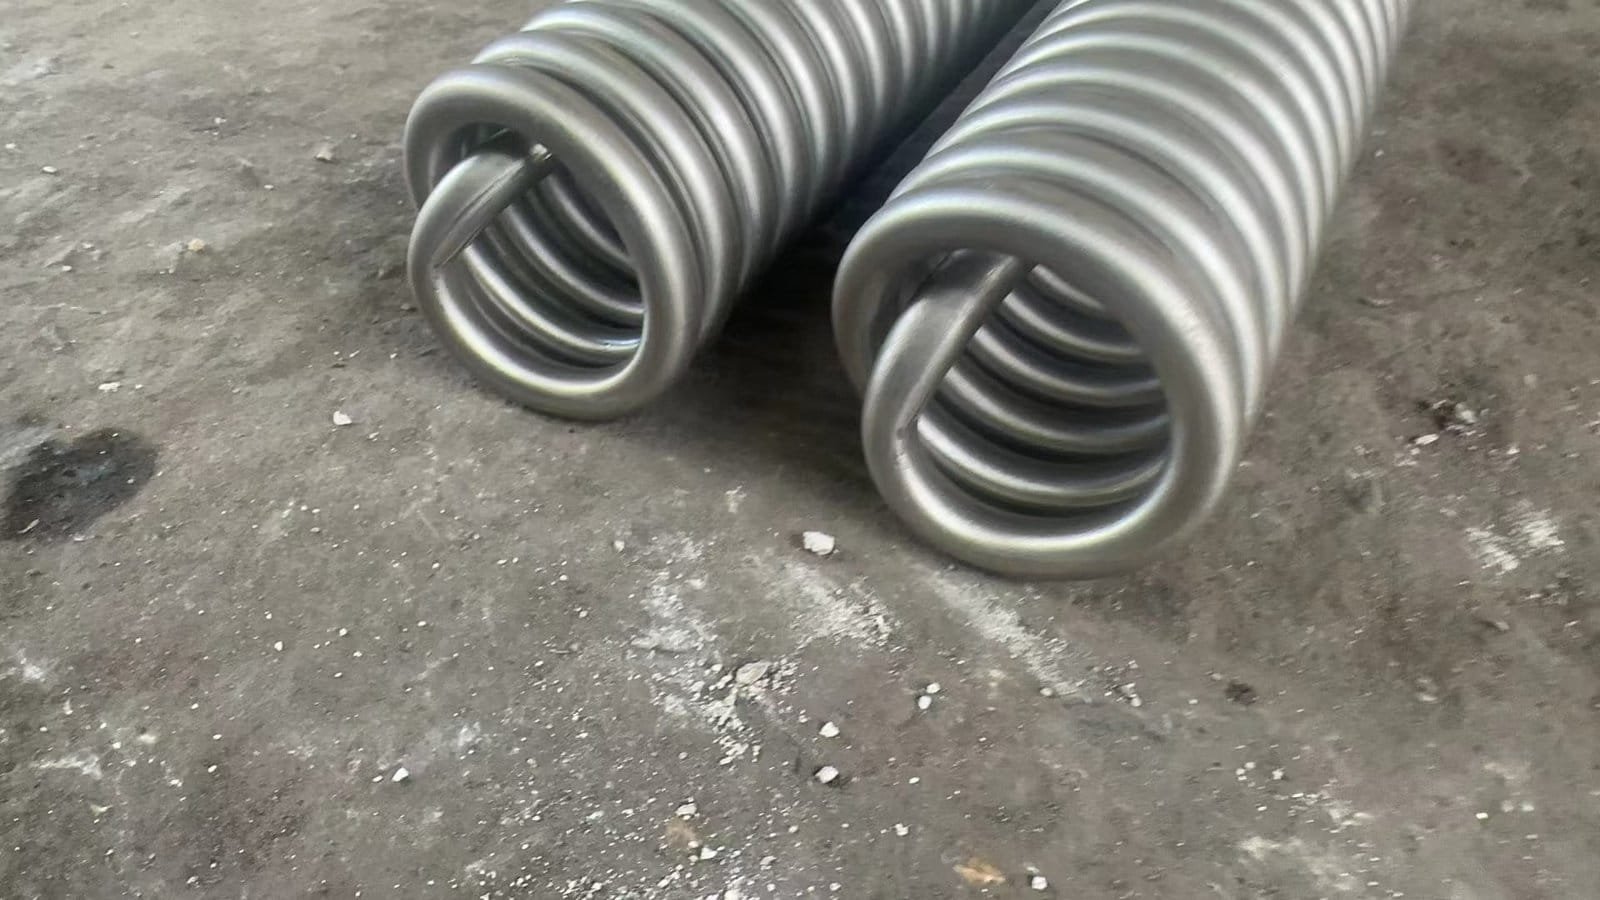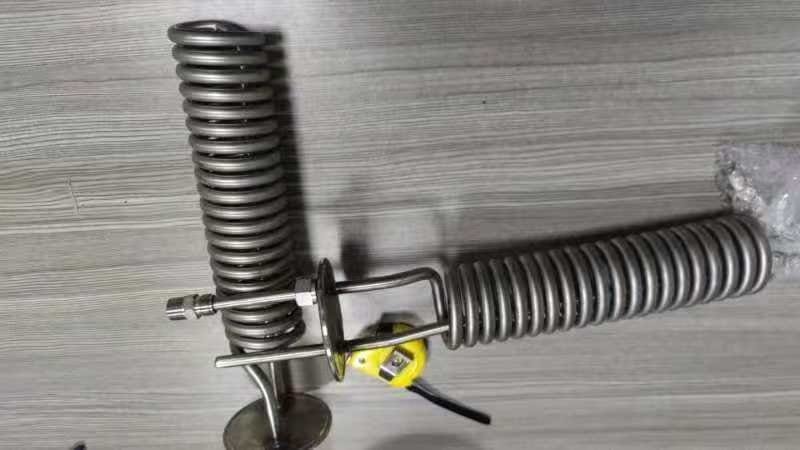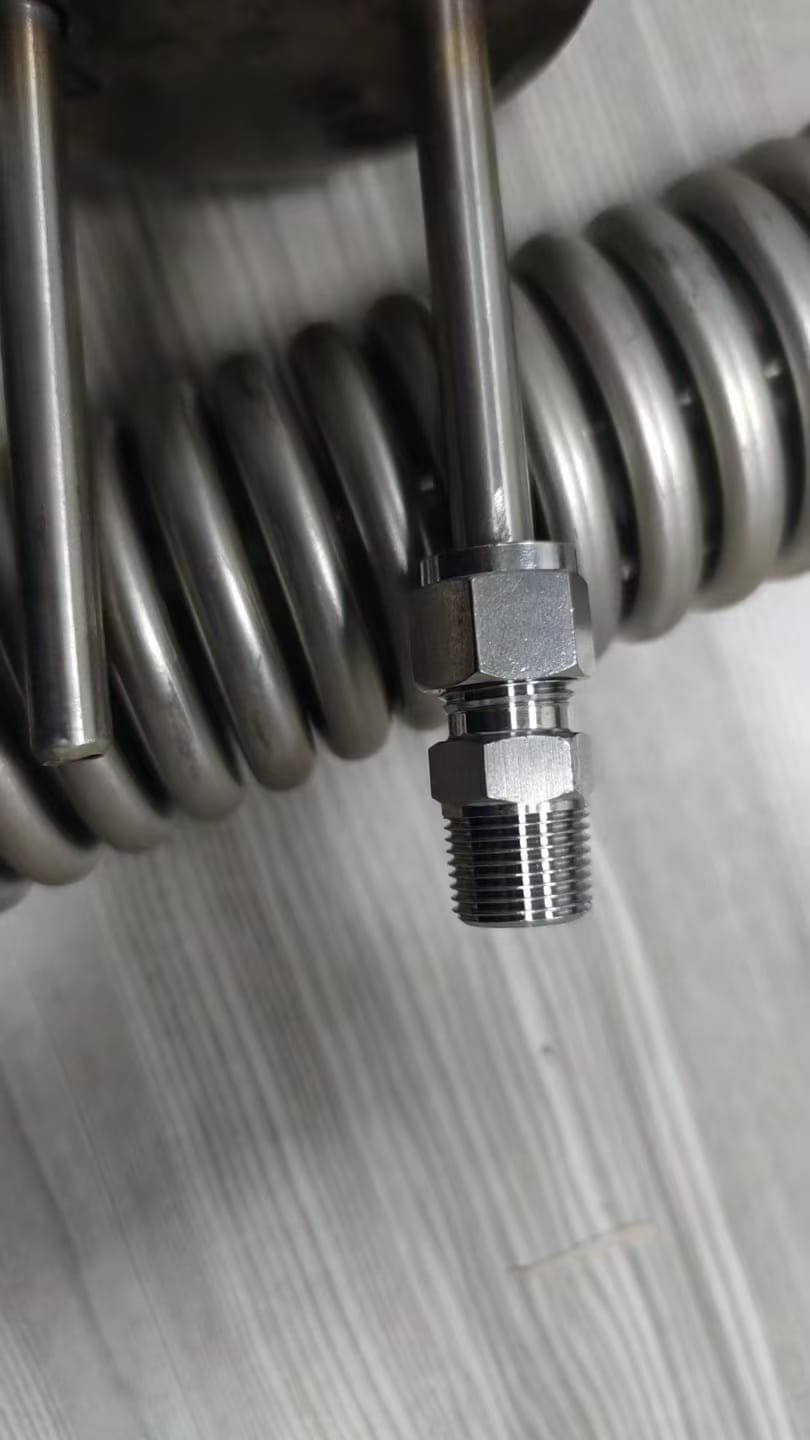
Eine fertige Wendel allein verbirgt den größten Teil des Prüfpfads. Diese freigegebene Projektaufzeichnung verbindet wiederkehrende Wendelgeometrie, Endanschlüsse, fertige physische Baugruppen und Verpackung. Eine bemaßte Zeichnung bleibt intern und ist nicht in der öffentlichen Galerie.
Entscheidungslage des Einkäufers
Nutzen Sie diese Aufzeichnung bei der Vorbereitung einer Anfrage, die Gesamtgeometrie der Wendel, wiederkehrende Windungen, Endausrichtung, Anschlüsse und geforderte Prüfung verbinden muss. Die sichtbare Abfolge deckt fehlende Angaben auf; sie belegt jedoch keine Strömungs-, Druck- oder Dichtheitseigenschaften.
- Leitfaden zur Anfrage: /de/dfm-checkliste-vor-dem-angebot/ — kennzeichnen Sie Geometrie, Endanschlüsse, Werkstoffabsicht und Abnahmebelege.
- Leitfaden zum Nachweis: /de/pruefung-physischer-produktprototypen/ — trennen Sie Maß-, Passungs-, Funktions- und Konformitätsnachweise.
Projektnachweise
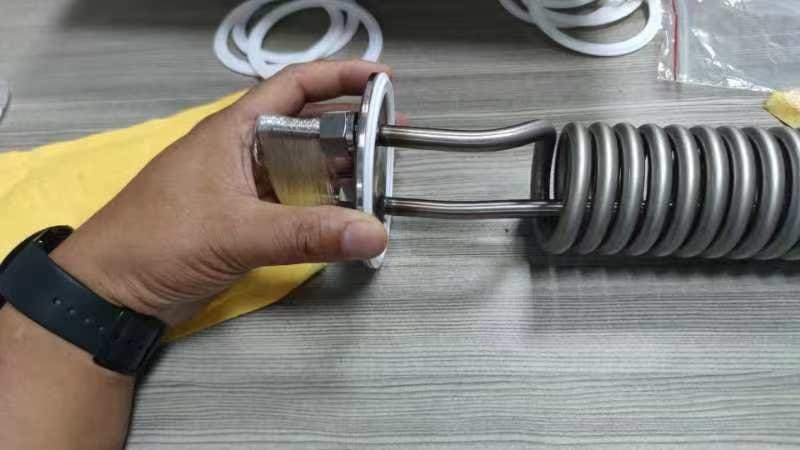
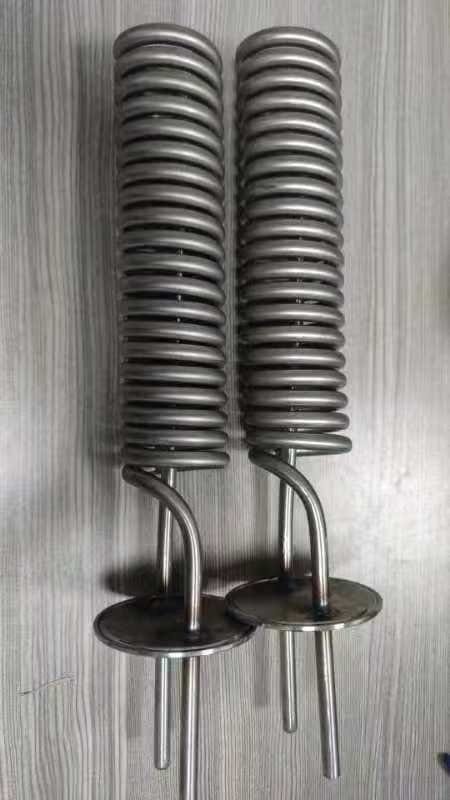
Der interne Nachweissatz enthält eine bemaßte technische Zeichnung, die wegen technischer Beschriftungen und Maße nicht in der öffentlichen Galerie erscheint. Die öffentlichen Ansichten zeigen wiederkehrende Windungen, die Gesamtform der Wendel und gerade Endabschnitte aus mehreren Winkeln.
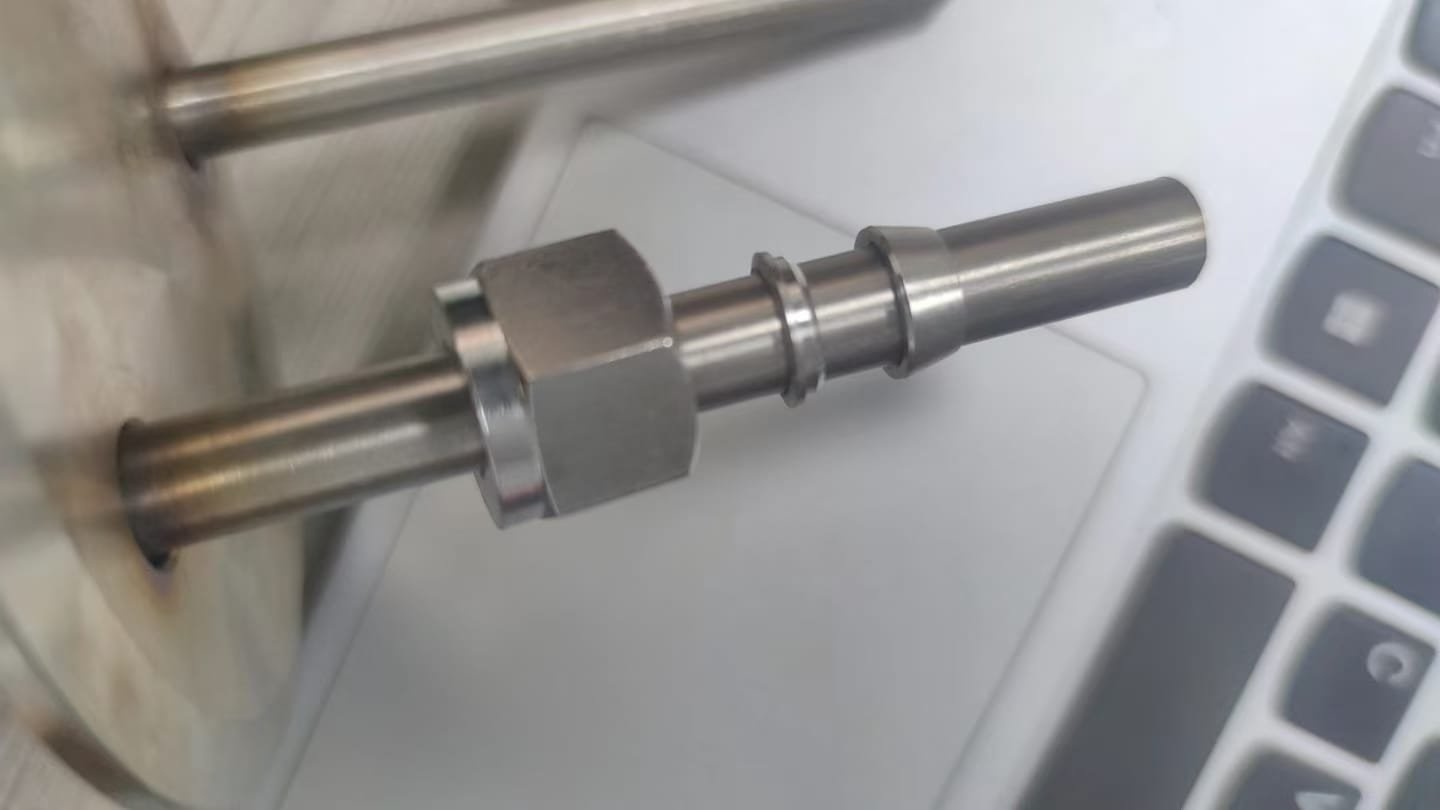
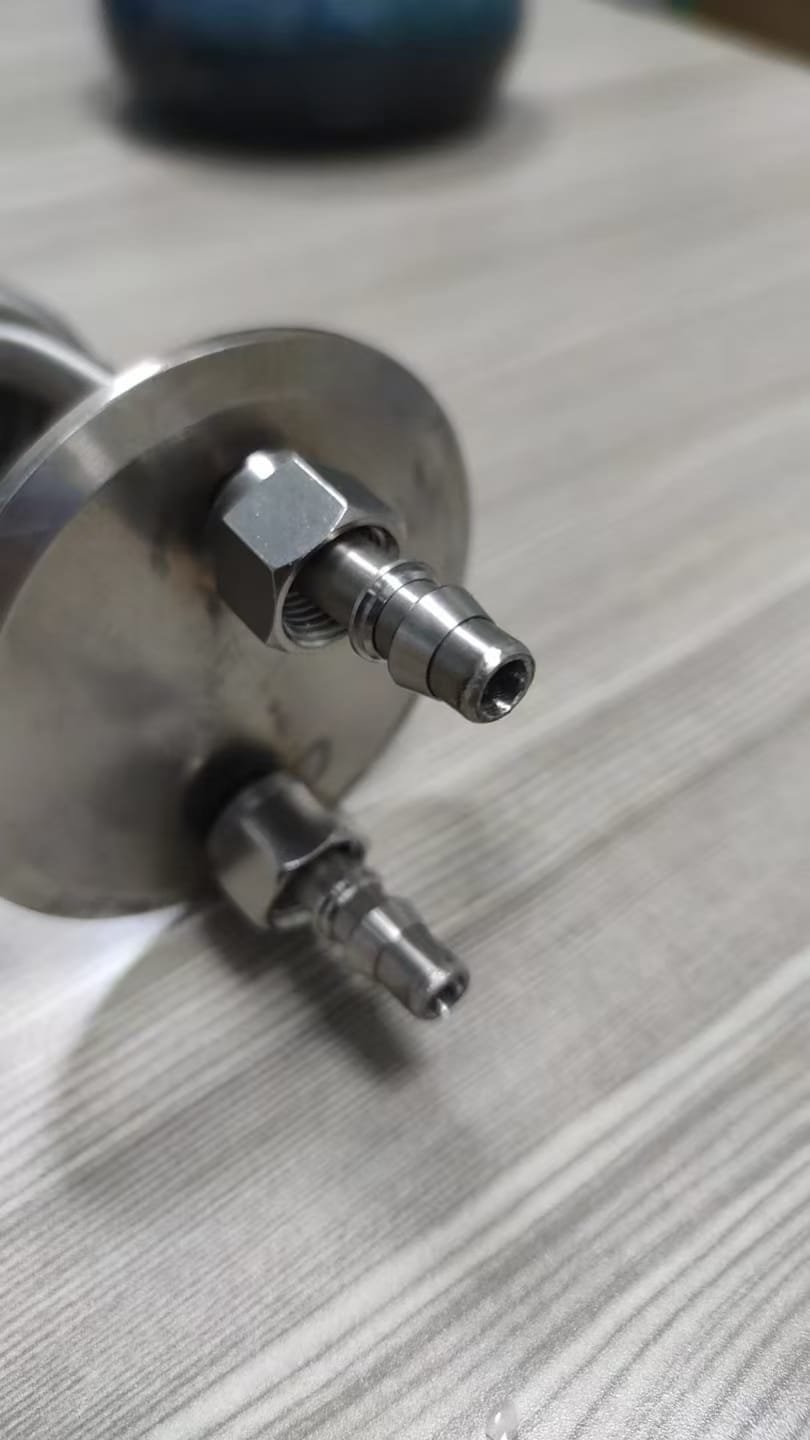
Eine zweite Bildgruppe zeigt angesetzte Endbeschläge und lokale Anschlussbereiche aus verschiedenen Winkeln. Diese Ansichten machen das Verhältnis zwischen Wendelkörper und Anschlüssen visuell prüfbar.
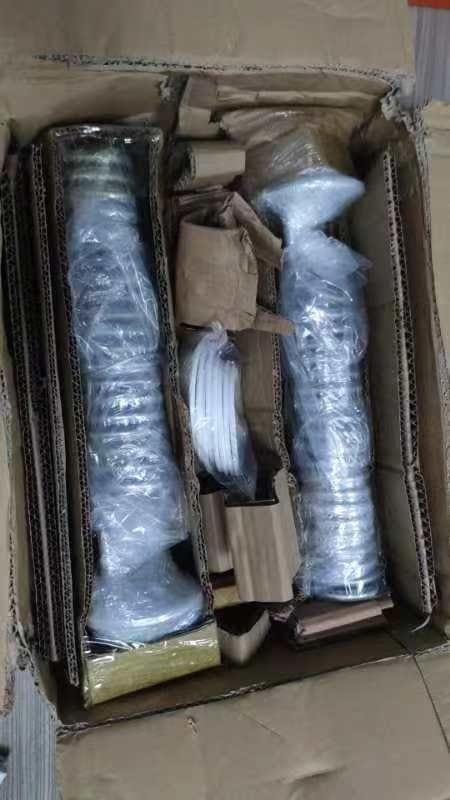
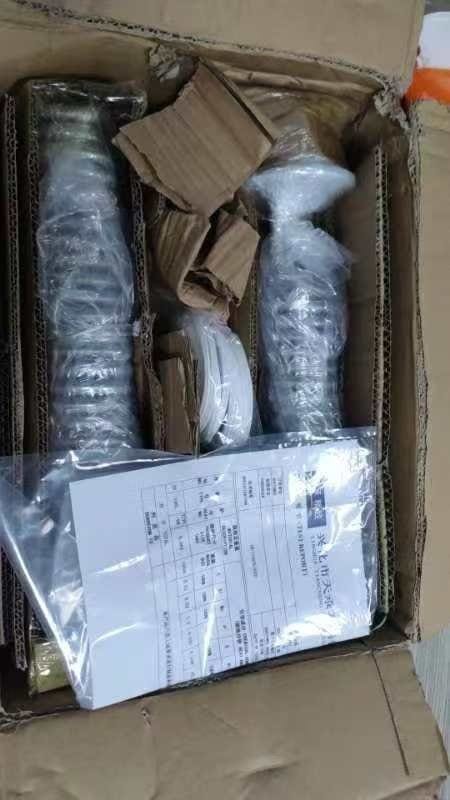
Die übrigen Aufnahmen zeigen fertige physische Baugruppen und verpackte Teile. Zusammen ergibt die Abfolge eine sichtbare Kette von der übermittelten Geometrie über geformte Teile und Anschlüsse bis zur Verpackung.
Technischer Hintergrund
Fachliche Hinweise zur Rohrumformung behandeln Biegeradius, Rückfederung, örtliche Abflachung und Wiederholbarkeit als praktische Regelgrößen, weil Umformen sowohl Verlauf als auch Querschnitt eines Rohrs verändert. Bei einer Wendel können sich kleine Abweichungen über viele Windungen summieren und die Endlage verschieben. Öffentliche Quelle: Swagelok, Hand Tube Bender Manual.
Führt eine Rohrbaugruppe Medium, sollten die Anwendungsanforderungen Werkstoff, Fügespezifikation, Maßabnahme sowie etwaige Druck- oder Dichtheitsprüfungen festlegen. ASME B31.3 ist ein Beispiel eines öffentlichen Regelwerks für Prozessleitungen; die Bildaufzeichnung belegt jedoch nicht, dass dieses Projekt danach gefertigt oder abgenommen wurde. Öffentliche Quelle: ASME, B31.3 Process Piping.
Dokumentiertes Ergebnis
Das dokumentierte öffentliche Ergebnis ist eine sichtbare Abfolge, die Wendelrohrformen, Endanschlüsse, fertige Baugruppen und verpackte Teile verbindet. Die interne Zeichnung belegt die Herkunft, wird aber nicht veröffentlicht.
Hinweis zur Aussagekraft
Die vorhandene Aufzeichnung belegt nur die sichtbare Zeichnungsansicht, Geometrie, Anschlüsse, physischen Baugruppen und Verpackung. Sie belegt weder Werkstoff, Wanddicke, Umformverfahren, Fügespezifikation, Druckstufe, Druck- oder Dichtheitseigenschaften, Durchflussverhalten, Stückzahl, Lieferzeit, Kundenanwendung, Zertifizierung noch Regelwerkskonformität.
Wie eine Wendel-Kühlrohr tatsächlich entsteht
Die Fotos zeigen die fertige Form. Was ein Einkäufer auf einem Foto nicht sieht, ist die Prozesskette dahinter – und genau dort liegt das Risiko. Ein Wendelrohr versagt auf eine von drei Arten: die Wendel verformt sich beim Umformen, die Wand dünnt entlang der Biegung ungleichmäßig aus, oder die Endanschlüsse dichten nicht gegen ein reales Gegenstück.
Jedes davon ist eine Prozessentscheidung, kein Prüffund.
Fertigungsweg und woher die Toleranz kommt
| Stufe | Anlage | Belegte Genauigkeit | Was sie steuert |
|---|---|---|---|
| Dorn- oder Kernformung | Haas ST-10 CNC-Drehmaschine, φ200 × 500 mm | ±0,01 mm | Gleichmäßigkeit der Wendelsteigung und Kerndurchmesser vor dem Wickeln |
| Rohrbiegen und Wickeln | Amada HG 2204, 2200 mm Biegelänge | ±0,1 mm | Biegeradius, Windelabstand, Gesamtbauraum |
| Bearbeitung der Endmerkmale | Mazak Variaxis i-600, Haas VF-2 | ±0,005 mm | Bohrungsdurchmesser, Planlauf, Tiefe der O-Ring-Nut |
| Feinschlitz- oder Profilarbeit | Sodick AQ537L Drahterodieren | ±0,001 mm | Wo ein Fräser nicht hinkommt oder das Material gehärtet ist |
| Maßprüfung | Zeiss Contura G2 Koordinatenmessgerät | ±0,001 mm | Wendellage, Stirnflächengeometrie, Wanddickenstichprobe |
| Oberflächenmessung | Mitutoyo Surftest SJ-210 | Ra 0,005–40 μm | Bohrungsgüte, wo Durchfluss oder Dichtheit zählen |
Die Zahl, die über Funktionieren oder Nichtfunktionieren entscheidet, ist meist nicht der Wendeldurchmesser, sondern der Endanschluss. Eine maßhaltige Wendel mit schwitzender Verbindung ist ein fehlerhaftes Teil. Deshalb werden die Endmerkmale auf einem Bearbeitungszentrum auf ±0,005 mm gefräst statt umgeformt.
Woran Wendelrohr-Projekte scheitern
- Wandausdünnung an der Biegenaußenseite. Biegen dehnt die Außenwand. Ein Rohr mit nomineller Wanddicke ist an der Biegung dünner, und dort sinkt zuerst die Druck- oder Vakuumfestigkeit. Mit einer dickeren Wand zu starten ist billiger, als es im Test zu entdecken.
- Rückfederung. Metall geht nach dem Umformen leicht zurück. Eine auf Nennmaß geformte Wendel liegt nicht auf Nennmaß. Das Werkzeug muss mit Rückfederungszugabe geschnitten werden, und die ist werkstoffabhängig.
- Steigungsdrift über die Wendel. Kleine Fehler summieren sich über viele Windungen. Eine Wendel, die an beiden Enden stimmt, kann in der Mitte versetzt sein. Nur die Enden zu prüfen übersieht den wahrscheinlichsten Fehler.
- Fehlpassung des Endanschlusses. Eine auf Nennmaß gefertigte Bohrung dichtet nicht gegen ein Gegenstück, das selbst am Toleranzrand liegt. Die Verbindung muss als Paar ausgelegt werden, nicht als zwei unabhängige Maße.
- Eigenspannung in einer langen Wendel. Ein langer Wendelabschnitt kann sich nach der letzten Operation bewegen. Spannungsarmglühen und Operationsfolge zählen genauso viel wie die Toleranzangabe.
Was Sie mit einer Wendelrohr-Anfrage senden sollten
- 3D CAD of the helix, plus the 2D drawing that defines the end connections
- Coil diameter, pitch, number of turns and total length, and which of these is critical
- Tube material and wall thickness, and whether the wall is nominal or minimum
- The mating part or interface CAD for each end connection, with the seal type
- Operating pressure, temperature or media, if the tube carries fluid or gas
- Whether the helix must hold position under load, or only at rest
Der Betrieb arbeitet nach ISO 9001:2015 mit einer Teilefreigabequote über 99 %, mit 2 fest zugeordneten Prüfern unter 50+ Mitarbeitenden und 6 Ingenieuren für die Verfahrensauswahl vor dem Angebot.
Angebot anfordern
Angebot anfordern — Senden Sie die Zeichnung und nennen Sie Rohrwerkstoff, Außendurchmesser, Wanddicke, Anschlussspezifikation, Medium, Druckanforderung und geforderte Prüfmethode.
Projektgalerie