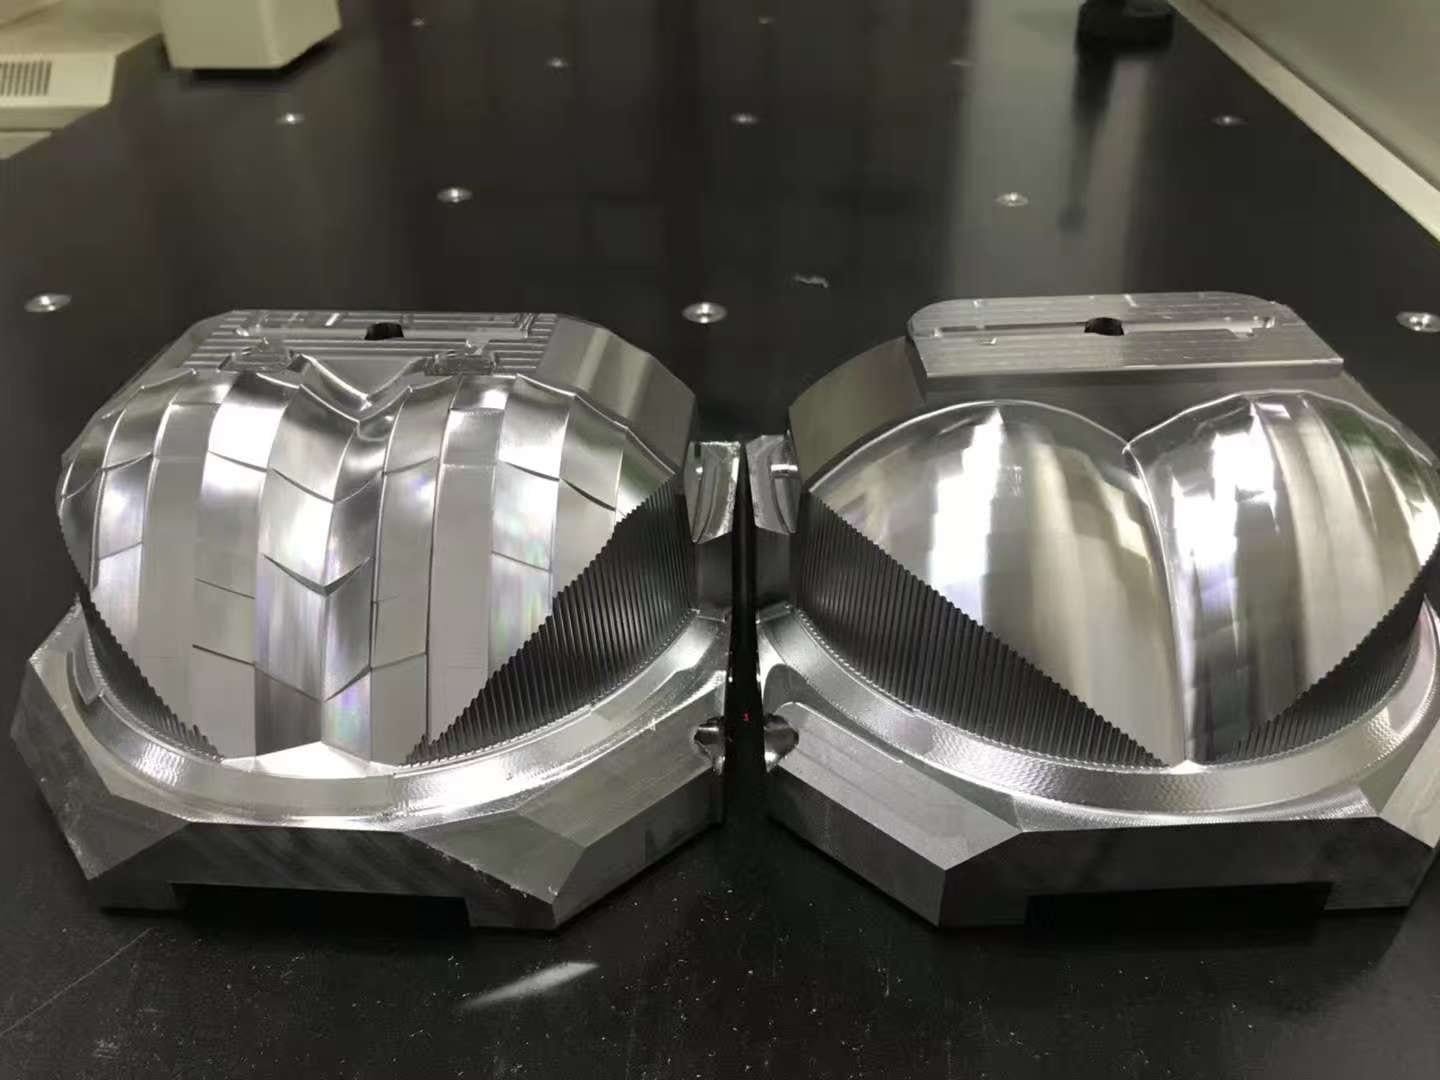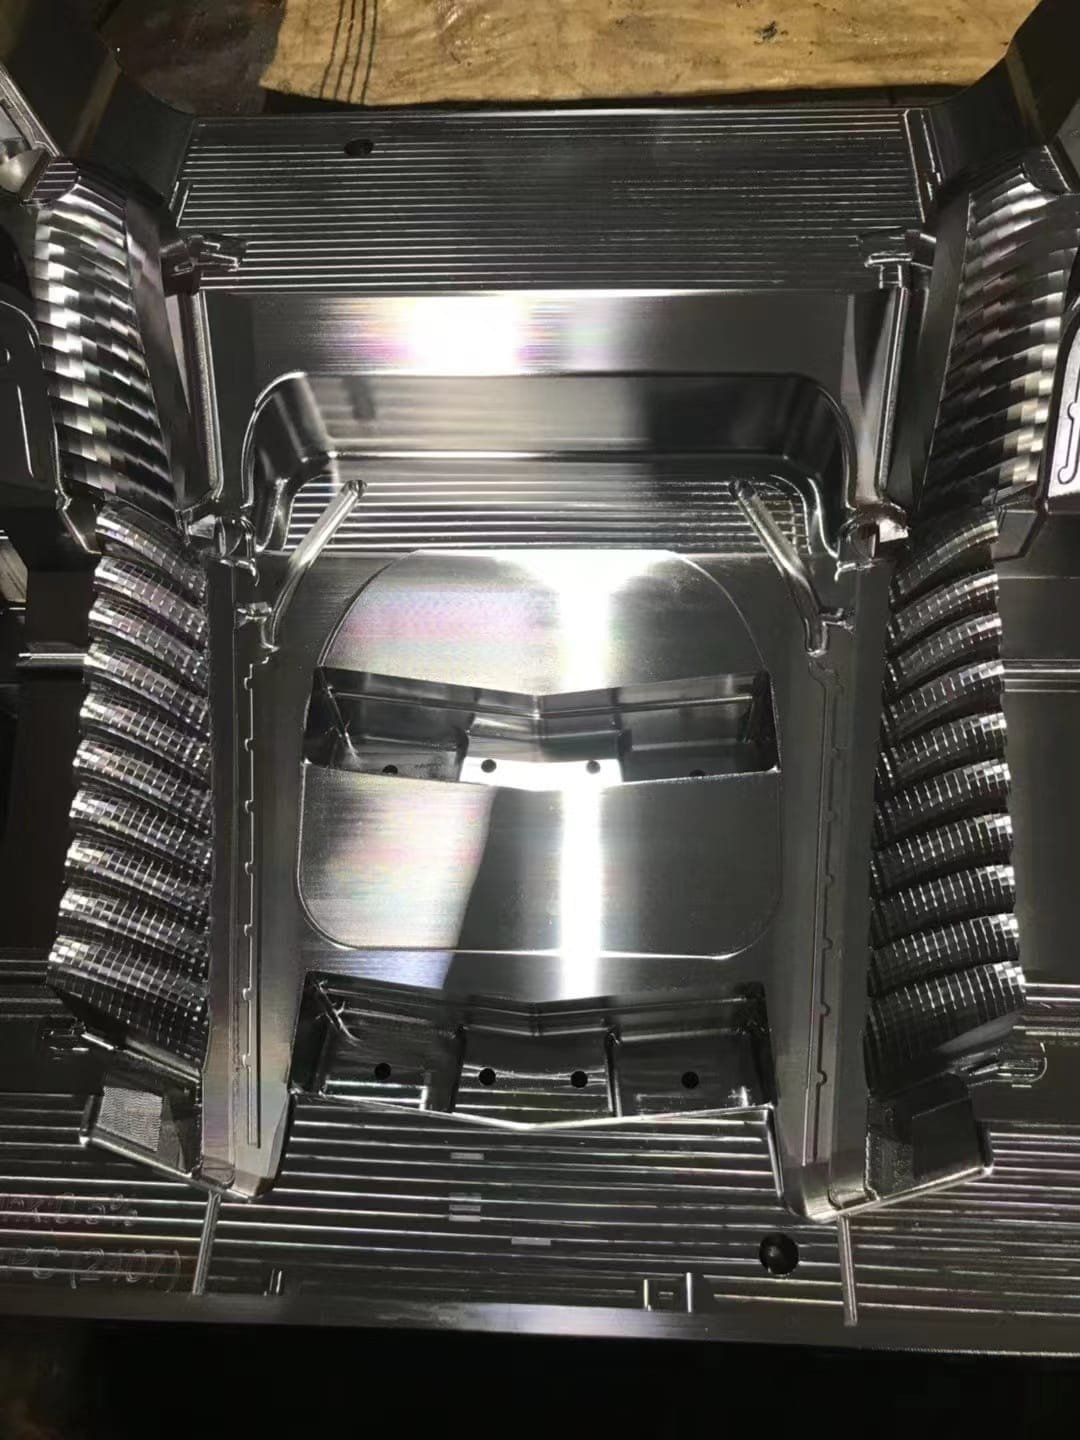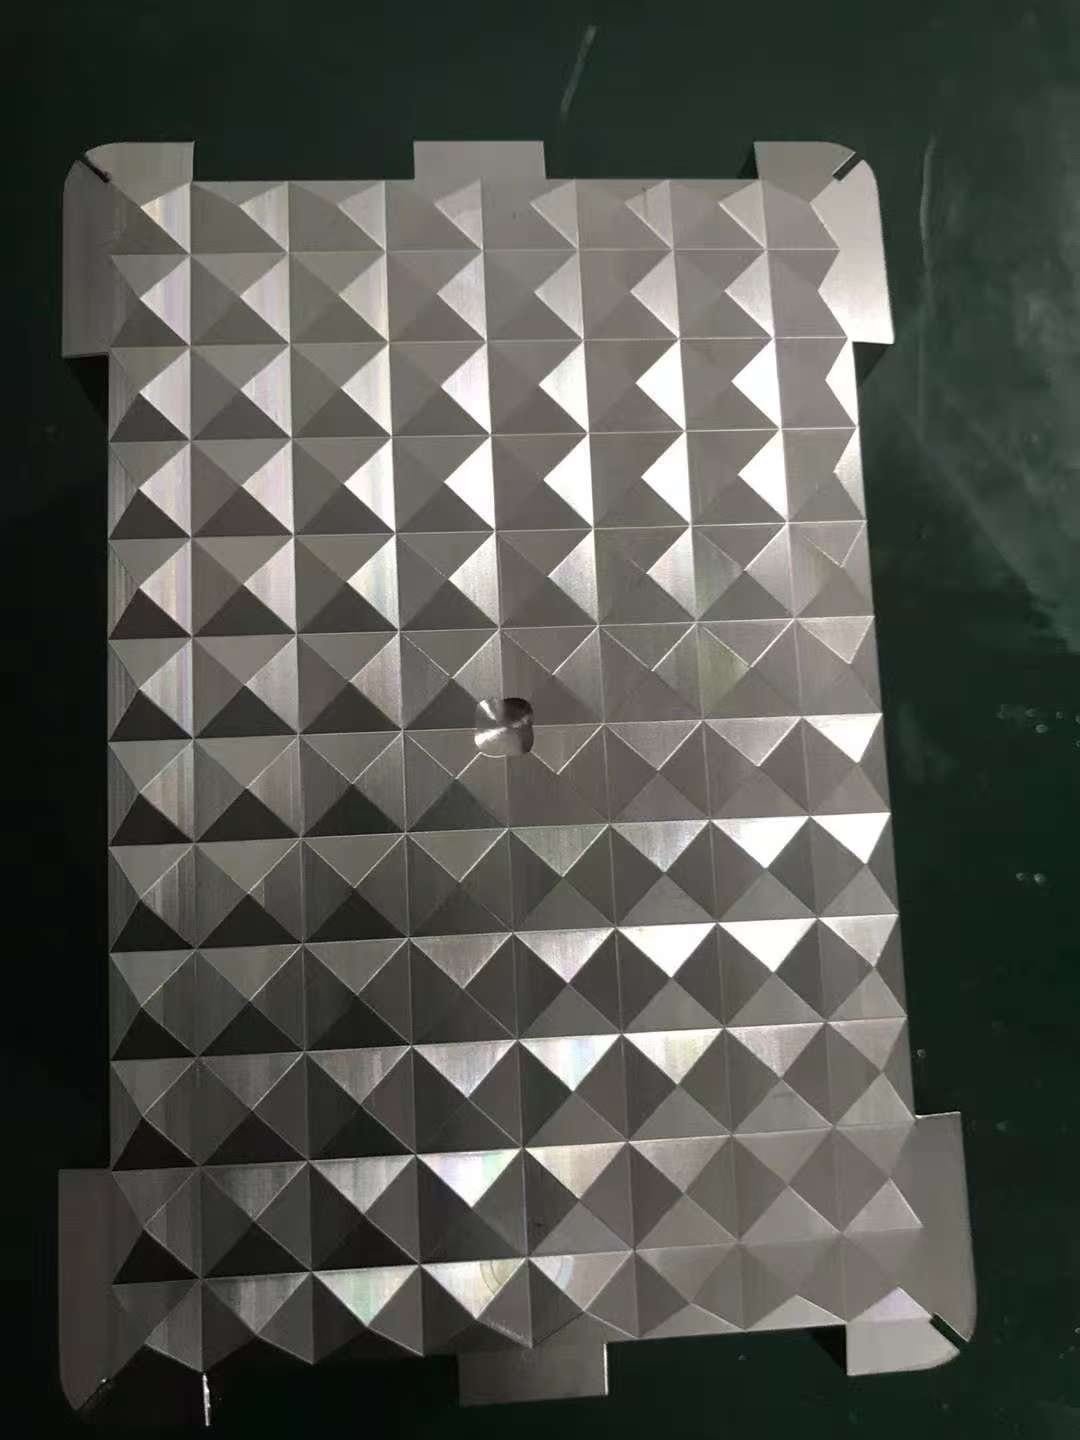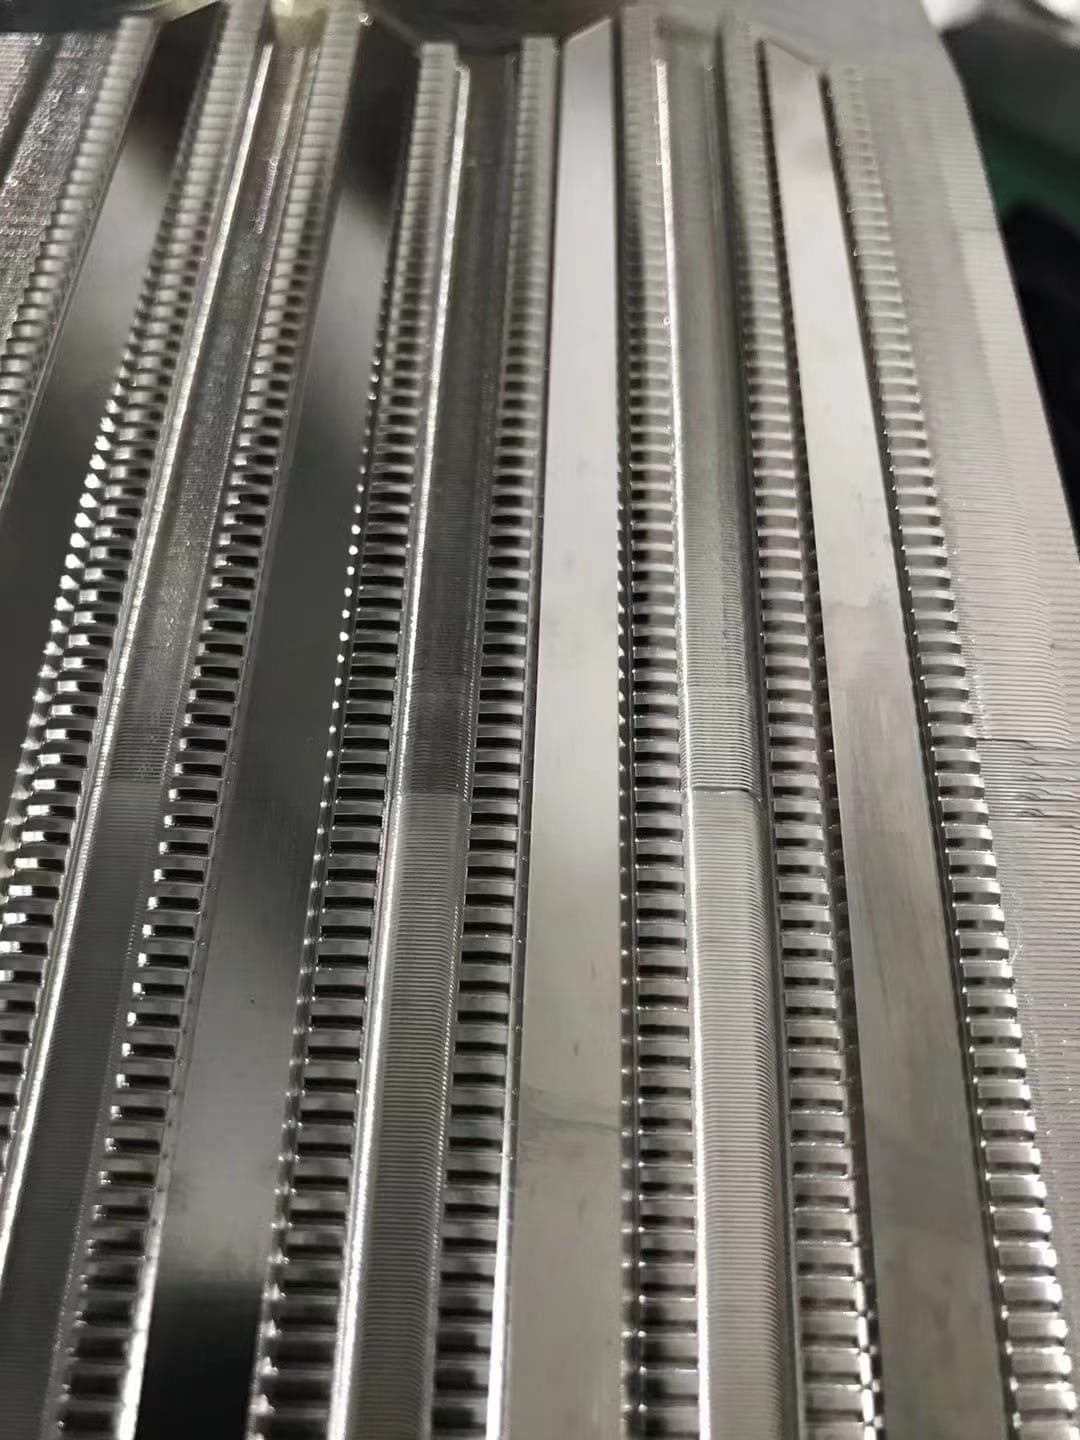
広い自由曲面と細かな繰り返し形状は、2つの異なる目視確認スケールを生みます。許諾済みのプロジェクト写真8点が、単独の美観カットではなく、複数の実部品でその両方を示しています。
購買担当の判断場面
見積前に、複雑な部品のどの領域を形状重要・外観重要・形状要素重要として指定するかを決める場面でお使いください。写真は購買担当が問いを立てる助けになりますが、寸法や表面の証拠の代わりにはなりません。
- 判断の手引き: /ja/dfm-checklist-before-quote/ — 重要面・インターフェース・必要証拠を見積依頼で明示してください。
- 証拠の手引き: /ja/physical-product-prototype-testing/ — 目視外観を、測定した形状・テクスチャ・機能の証拠から切り分けてください。
プロジェクトの証拠
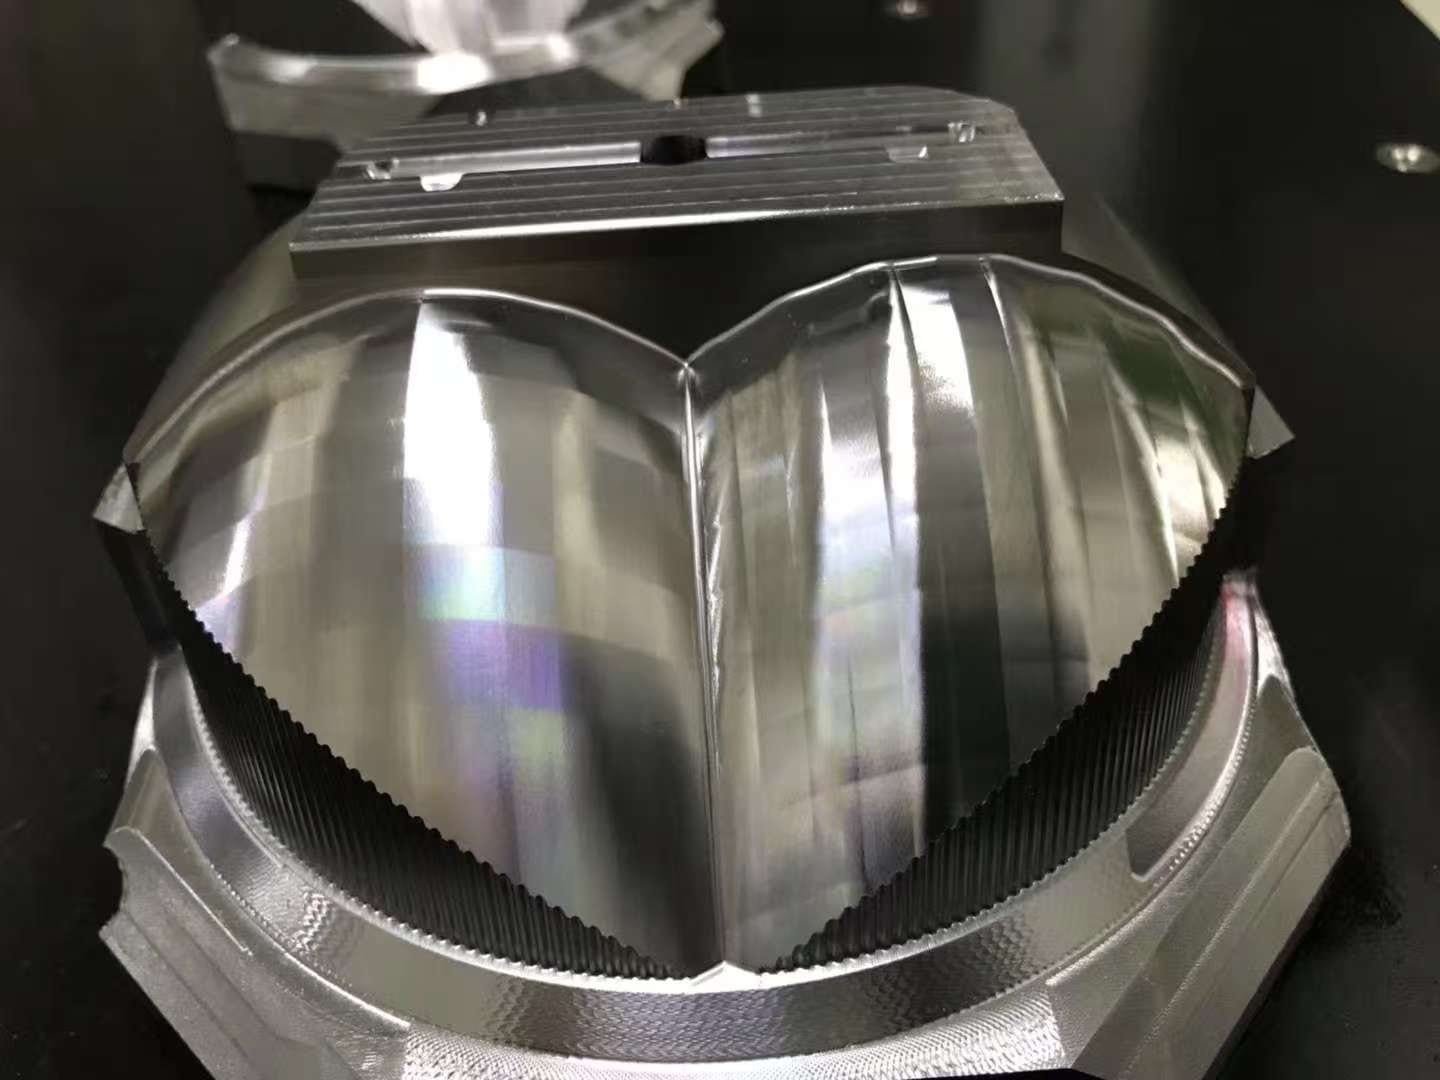
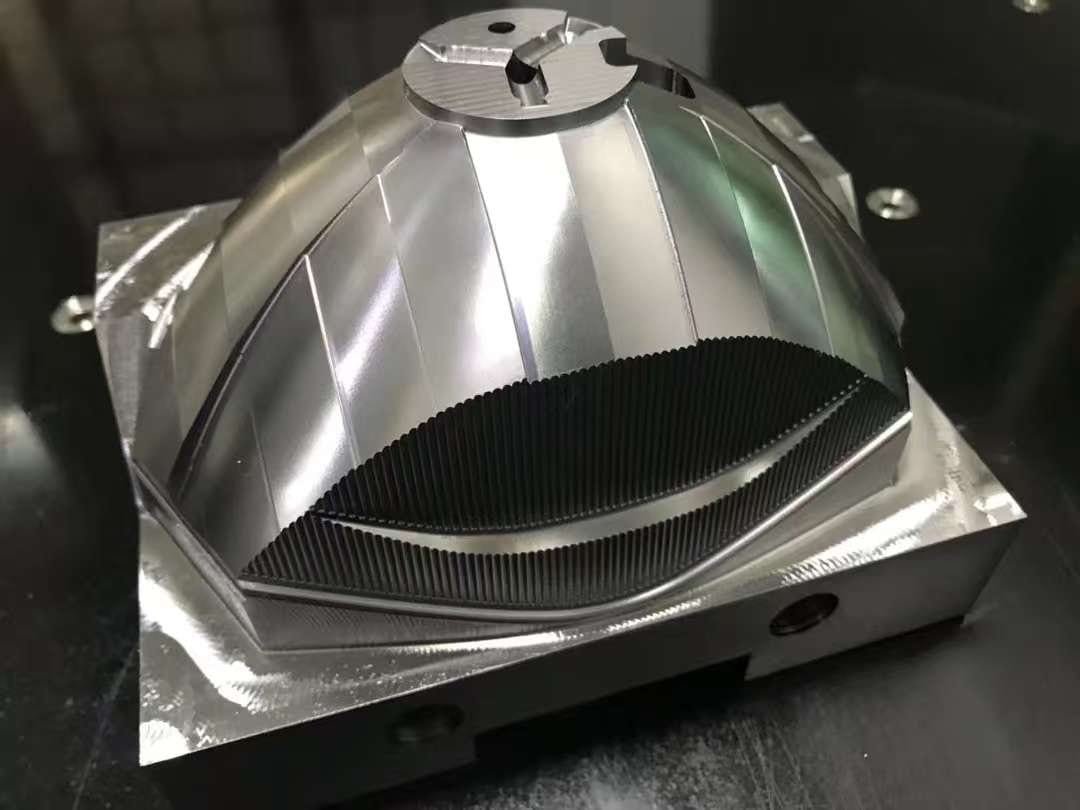
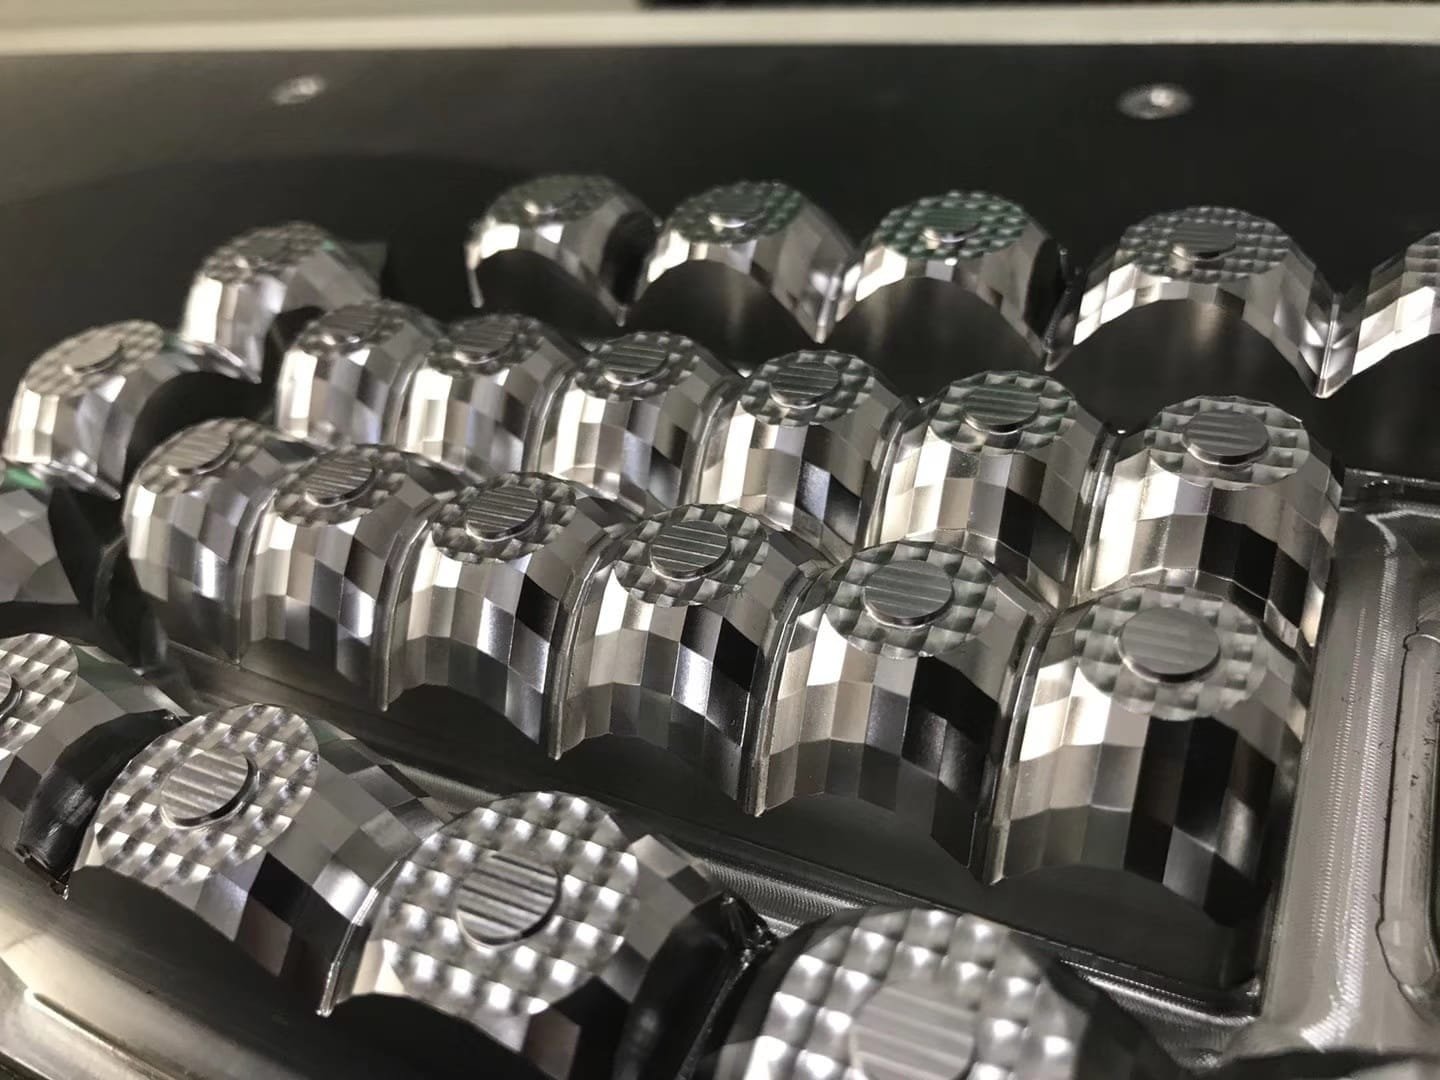
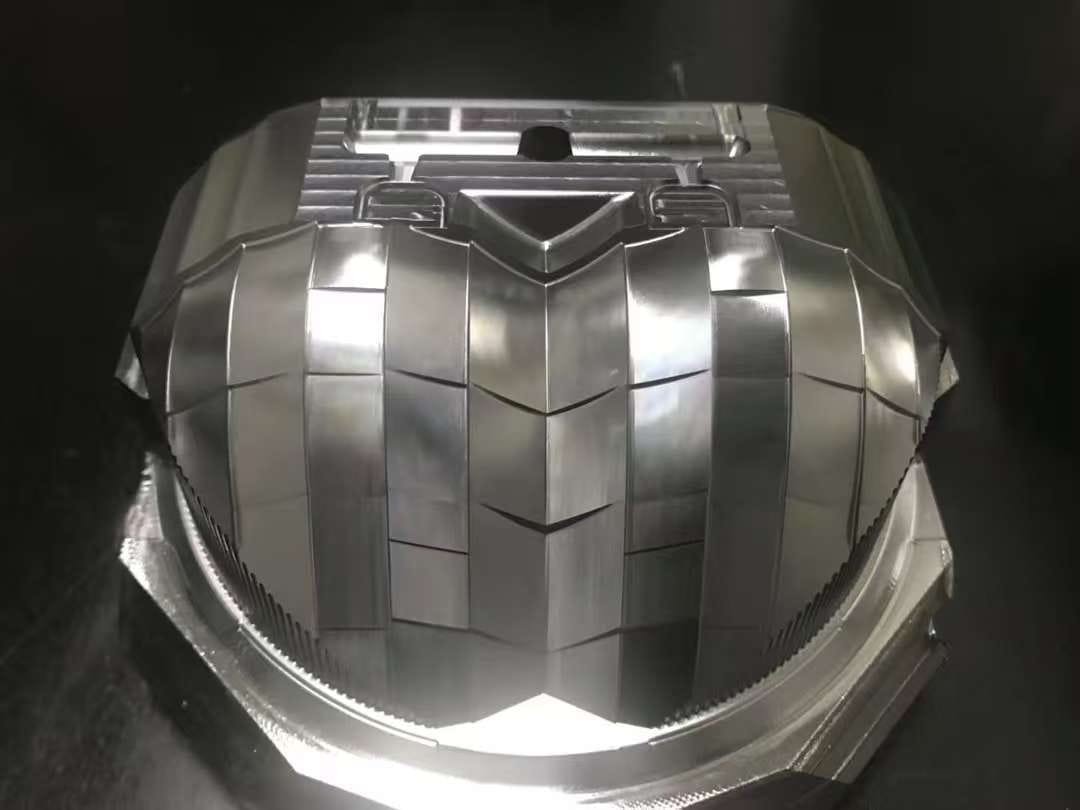
画像記録は、滑らかに変化する自由曲面形状を持つ複数の独立部品を直接示しています。各視点を通じて、広い曲面領域がポケット・エッジ・局部詳細と隣り合っています。
別の視点では、反射の強い表面領域と細かな繰り返し幾何パターンを示しています。この記録により、表面スケール・エッジ状態・局部形状の定義の変化を複数角度から確認できます。
技術的な背景
自由曲面光学の型は、光沢だけで評価されるものではありません。自由曲面光学の研究者による CIRP のレビューは、設計・製造・複製・測定・特性評価を同一の工学的課題の連続した部分として扱っています。このクラスの部品では、全体形状の確認と局部テクスチャや形状要素の確認を分けるのが一般的です。それぞれ異なる測定スケールが必要だからです。これは一般的な技術背景であり、撮影した部品に用いた方法についての記述ではありません。 公開資料:Fang et al., Manufacturing and Measurement of Freeform Optics.
したがって実務的な確認指示では、どの面が形状重要・外観重要・形状要素重要かを明示すべきです。この区別により、見た目に明るい面を、測定した形状や光学性能の証拠と取り違えることを防げます。
記録された結果
記録された結果は、見える自由曲面形状・反射領域・細かな繰り返しパターンを持つ実部品の一群です。8つの視点が、広い面と局部詳細の確認可能な画像記録となっています。
証拠の範囲についての注記
入手できる記録が確認するのは、見える形状と表面の外観のみです。材質・製造工程・寸法公差・粗さ・検査方法・光学性能・数量・納期・顧客・車両プログラム・量産検証は証明しません。
ライトガイド用金型部品が別の問題である理由
光学部品はノギスではなく光で評価されます。寸法的に完璧な金型インサートでも、使えないライトガイドしかできないことがあります。光学性能は表面仕上げ・エッジの鋭さ・反射面の均一性に依存し、そのいずれも寸法報告書には表れません。
だから照明用金型の仕事は加工精度と表面管理の交差点にあり、インサートを削る前に仕上げ仕様を合意しておく必要があります。
ライトガイド用インサートの工程
| 工程 | 設備 | 記録された精度 | 光学的に重要な理由 |
|---|---|---|---|
| 粗加工・中仕上げ加工 | Mazak Variaxis i-600(5軸)、Haas VF-2 | ±0.005 mm | 仕上げ用に均一な取り代を残す。5軸は光学面をずらす段取りを排除します |
| 仕上げ加工 | Makino PS105 | ±0.02 mm | 自由曲面のピックフィードを制御し、加工後の粗さを決めます |
| 鋭い内部形状 | Sodick AD30L 型彫放電(2台) | ±0.003 mm | 回転工具が届かないリブとエッジ |
| 細いスリットとパーティングライン | Sodick AQ537L ワイヤ放電 | ±0.001 mm | 光の抜けを制御する鋭いエッジ |
| 表面測定 | Mitutoyo Surftest SJ-210 | Ra 0.005–40 μm | 研磨が必要かどうかを決める数値 |
| 寸法検証 | Zeiss Contura G2 三次元測定機 | ±0.001 mm | 光学形状どうしの相対位置 |
放電加工は、切削面とは見た目が異なる再凝固層を残します。光学面を放電で作る場合、研磨前に再凝固層を除去する必要があり、これは別工程・別コストです。インサートを削る前に工程を決めておくことで、そのコストが見える形で残ります。
金型が良い光を生むかを決めるもの
- 反射面の表面粗さ。 加工痕はすべて光を散らします。到達できる Ra が、研磨インサートが必要かを決めます。自由曲面の研磨は熟練の手作業で、独自のリードタイムを持ちます。
- 光取り出し形状のエッジの鋭さ。 丸まったエッジは、出すべき方向ではなく漏れる光を生みます。鋭さは工具形状と放電の判断であり、検査で後から直せるものではありません。
- 光学形状どうしの位置合わせ。 2つの光路を持つ金型は、その相対位置を保つ必要があります。ここの誤差は明るさのむらとして現れ、顧客には設計不良と映ります。
- 光学壁の抜き勾配。 垂直な光学面は抜くために勾配が必要で、その勾配は光路を変えます。勾配は光学設計に織り込むべきで、金型屋が後から足すものではありません。
- ゲートと流動の位置。 ウェルドラインは光を散らします。ゲートの位置がウェルドラインの位置を決め、光学部品ではそれを隠せません。
照明用金型の相談で送っていただきたいもの
- 光学形状の3D CAD、および光学要件:その部品が光で何をすべきか
- どの面が光学有効面で、どれが構造面か
- 表面仕上げの目標、および研磨を前提とするか避けるべきか
- 成形材料。収縮と流動挙動は材料固有のため
- ゲート位置が既に決まっていればその位置、なければそれを決める制約
- 想定数量。アルミ型か焼入れ型かの判断を決めます
工場は ISO 9001:2015 に基づき、製品合格率99%超で運営しています。50名以上の体制のうち6名のエンジニアと4名の設計者が見積前に工程を検討し、専任検査員2名が機械ではなく図面に対して検証します。
見積を依頼
見積を依頼 — STEP ファイルを送り、形状重要・外観重要・形状要素重要の面を明示してください。ProtoManu が形状を確認し、見積に必要な質問をお返しします。
プロジェクトギャラリー