
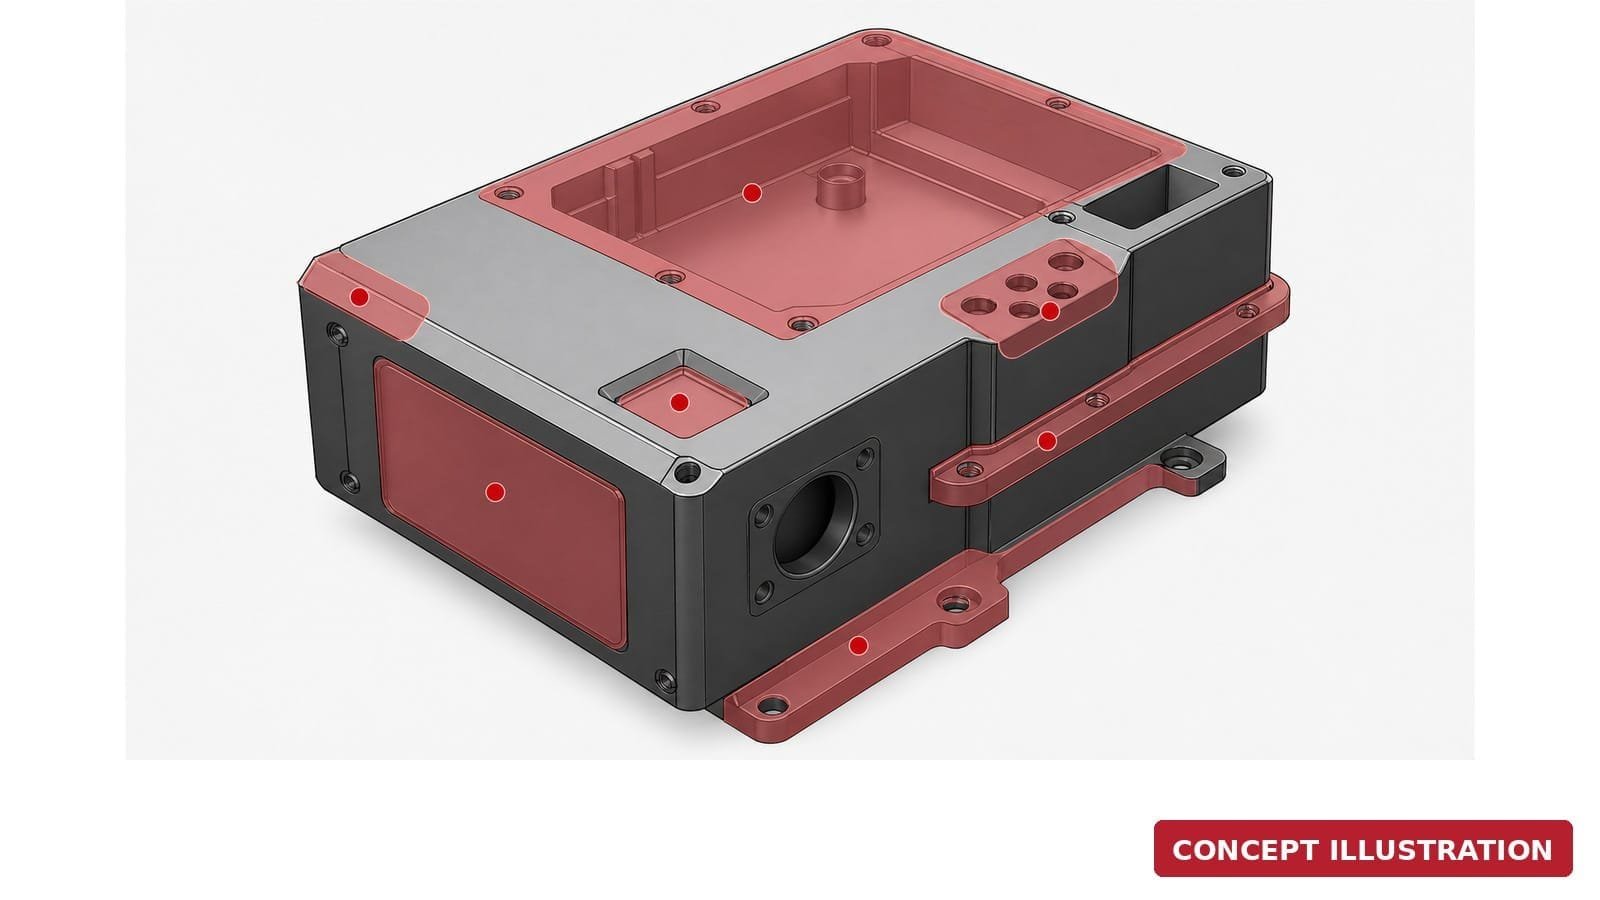
3D モデルは呼び形状を表します。製造側はなお、どの形状が機能を決めるか、どの面が化粧面か、何が変わってよいか、どう合格させるかを知る必要があります。見積依頼の前に、CAD と簡潔な製造意図の記録を一組にしてください。
製品・製造情報は呼び形状を超えて、公差・表面要件・その他の合格意図に及びます。実務的な教訓は単純です。STEP ファイル単体では、購買と合格の判断をすべて伝えることはほとんどありません。
このチェックリストは、未検証の工法を早すぎる段階で指定せずに意図を示すために使います。
優先度システム
明示する各要件に3つの優先度を付けます:
| 優先度 | 意味 | 見積依頼での扱い |
|---|---|---|
| P0 — 判断に必須 | 不具合があると試作が主要な問いに答えられない | 図面/PMI で強調し、見積前に協議する |
| P1 — 機能または組立に必須 | 合わせ・インターフェース・動き・選択機能に影響 | データム/インターフェースと合格証拠を明示 |
| P2 — 化粧または二次的 | 外観や好みに影響するが主要判断を妨げない | 領域・基準・許容変動を明示 |
すべてを P0 にしないでください。全寸法が重要だと、供給側はどこに技術的な注意が最も必要か分かりません。
1. ファイルとリビジョン
- [ ] 依頼する検討に適したネイティブまたはニュートラルの 3D CAD;
- [ ] 製造意図を示した寸法入り 2D 図面または PMI;
- [ ] 管理ファイルすべてにリビジョン ID と日付;
- [ ] 単位を明記;
- [ ] インターフェースが重要な箇所の組立 CAD と相手部品データ;
- [ ] 購入部品の仕様;
- [ ] 旧版ファイルを見積依頼から除去。
3D と 2D が矛盾する場合に、どちらを優先するか明記してください。
2. 試作の判断と数量
- [ ] 外観・合わせ・組立・機能・試験のいずれの目的か;
- [ ] 試作が支えるべき判断;
- [ ] このリビジョンの数量;
- [ ] 次段階の想定数量を今回の発注と明確に分離;
- [ ] 目標とする証拠と検討日;
- [ ] 除外する機能または試験。
数量と生産速度は工程計画に影響しますが、供給側に将来の数量を前提させるのは避けてください。
3. 重要面と形状
図面・スクリーンショット・PMI ビューに直接記入してください:
- データムまたは参照の体系;
- 合わせ面とシール面;
- 形状が重要な自由曲面;
- 穴・ねじ・スリット・位置決め形状;
- 薄肉・深いポケット・到達困難域;
- 機能的か単なる CAD 呼び値か分からない鋭い内角;
- 細かな繰り返し形状とテクスチャ域;
- 触れてはいけない・跡を残せない領域;
- 加工跡の許容可否が分かれる領域。
自由曲面部品では、呼び形状・うねり/テクスチャ・化粧外観を分けてください。反射写真は面形状も仕上げも数値化しません。
4. インターフェースと組立
- [ ] 相手部品のリビジョンを含む;
- [ ] 合わせの種類や意図する動きを記述;
- [ ] 隙間・面一・クリアランス要件を明示;
- [ ] コネクタ・締結具・インサートの仕様を含む;
- [ ] 工具のアクセスと組立方向を考慮;
- [ ] ケーブル・ホース・部品の包絡を提供;
- [ ] 組立順または分解図を含む;
- [ ] 接着・シール・接合要件は既知の場合のみ明記。
単体部品は製作可能でも、インターフェースの意図が抜けているために組立で失敗することがあります。
5. 公差
- [ ] 適切な箇所に一般公差を明記;
- [ ] 重要寸法と非重要寸法を分離;
- [ ] データム参照が機能と検査に整合;
- [ ] 片側/両側の限界が明確;
- [ ] 合わせ要件を相手部品に結びつける;
- [ ] 座標寸法より機能をよく伝える箇所に幾何公差を使用;
- [ ] P0 形状に検査方法または証拠を指定;
- [ ] 流用した公差が判断以上に厳しくない。
ASME Y14.5 は寸法記入と公差の主要な参照規格ですが、GD&T 記号を図面に置くだけではデータム体系は機能しません。図面は依然として設計意図を表す必要があります。
6. 材質の意図
明記してください:
- 要求材質または許容される特性範囲;
- この試作判断に正確なグレードが必須か;
- 必要に応じて色・透明性・導電性・温度・強度・化学的要件;
- 代替材の提案可否;
- 本当に必要な場合の認証またはトレーサビリティ要件;
- 禁止物質や業界固有の制約。
目的が外観のみなら代替材でも構いません。目的が材料挙動に依存するなら、代替は結果を無効にします。区別を明示してください。
7. 仕上げと化粧基準
- [ ] 仕上げ・テクスチャ領域を図示;
- [ ] 色基準と比較条件を提供;
- [ ] 光沢・透明性・反射の意図を明記;
- [ ] マスク域または未処理域を明示;
- [ ] 糸面取りとバリの期待値を明記;
- [ ] 許容される加工跡を領域ごとに定義;
- [ ] 参照見本があれば特定;
- [ ] 化粧外観の合格証拠を定義。
基準・領域・確認条件のない「高級仕上げ」のような主観的指示は避けてください。
8. 検査と証拠
P0/P1 の特性ごとに必要な証拠を選びます:
- 外観記録;
- 寸法結果;
- 合わせ試行;
- 組立記録;
- 機能試験;
- 該当する場合の外部適合報告書。
習慣で全数検査報告書を求めないでください。判断を支える証拠を求め、方法と合格判定を誰が管理するかを明示してください。
9. 見積依頼の最小入力
会社/連絡先:
部品または組立名称:
CAD と図面のリビジョン:
単位:
試作の判断:
今回の数量:
重要面とインターフェース:
P0/P1 特性:
材質の意図と許容される代替:
仕上げ・化粧領域:
相手部品と購入部品:
要求する検査と証拠:
除外する試験または要件:
希望する検討日:
STEP と、記入済み PDF または同等の管理された PMI ビューを添付してください。見積に不要な商業情報や顧客情報は削除してください。
よくある見積依頼の失敗
- STEP ファイルのみ: 重要度も合格意図もない呼び形状だけが届きます。
- すべて厳しい公差: コストと検査が増える一方、本当の機能優先度は隠れたままです。
- 相手部品データの欠落: 供給側は合わせや組立インターフェースを評価できません。
- 仕上げを形容詞で説明: 色・光沢・テクスチャに共通の基準がありません。
- 試作要件と量産要件の混在: 今回の判断と将来の前提が不明確になります。
- 合格判定なしの試験依頼: 証拠は集まるが判断を閉じられません。
- リビジョンの曖昧さ: 見積・製作・検討が別々のファイルを指します。
プロジェクト記録との接続
The Lighting Mold Components Project Record can show where a buyer may need to mark freeform, reflective and fine-patterned zones, but the images do not prove material, machining route, tolerance, roughness or optical performance.
The Helical Cooling Tube Project Record can show why coil geometry, end interfaces and drawing revision should be connected in the RFQ. Its images do not prove material, joining specification, pressure, leak or flow performance.
各チェック項目が実際の能力で何に対応するか
A checklist is only useful if each item resolves to a specific capability. The table below pairs the items that most often stall a quote with the equipment and documented accuracy that decides the answer, so the item can be closed with a number rather than an opinion.
| チェック項目 | 何を決めるか | 設備 | 記録された数値 |
|---|---|---|---|
| 公差(項目5) | 厳しい形状に必要な工法 | Mazak Variaxis i-600、Haas VF-2、Sodick AQ537L | フライス ±0.005 mm、ワイヤ放電 ±0.001 mm |
| 重要面と形状(項目3) | 工具がその形状に届くか | Sodick AD30L 型彫放電 | ±0.003 mm、回転工具が届かないキャビティ |
| 材質の意図(項目6) | 試作が量産と同じ挙動をする必要があるか | 合金ごとに素材と工程を選択 | アルミ、ステンレス 304/316、POM、PEEK に対応 |
| 検査と証拠(項目8) | 図面がそもそも測定可能か | Zeiss Contura G2 三次元測定機、Mitutoyo SJ-210 | 寸法 ±0.001 mm、Ra 0.005〜40 μm |
| 仕上げと化粧基準(項目7) | 光沢と色が指定か前提か | 塗装後に仕上げを再測定 | 塗装で寸法が動くため再確認 |
| 見積依頼の最小入力(項目9) | 価格前に工程を選べるか | エンジニア6名と設計者4名が検討 | 見積前に工程を確定(後ではない) |
Two items on the list exist specifically to prevent rework, and both are cheap at drawing stage and expensive later. Datums that cannot be accessed for measurement become arguments rather than measurements. Cosmetic criteria that were never written down produce a rejection nobody agreed to.
見積を実際に決める公差
Not every tolerance on a drawing costs money. The ones that do are the ones that force a process change:
- Anything tighter than ±0.005 mm on a milled feature forces either wire EDM or a re-design. The shop’s wire EDM holds ±0.001 mm, and that operation is a separate cost line.
- Sharp internal corners below the cutter radius force die-sinking EDM at ±0.003 mm. Increasing the corner radius is usually free.
- A tolerance applied to every dimension costs more than the same drawing with only functional features tightened, and does not make a better part.
ISO 9001:2015, product qualification ratio above 99%. Of 50+ staff, 2 are dedicated inspectors alongside 6 engineers and 4 designers — the review that closes these items is done by people who will run the job.
見積を依頼
Send STEP + a marked drawing + the RFQ minimum input. ProtoManu can review the request without guessing which surfaces, interfaces and evidence matter most.
CTA: 見積を依頼
FAQ
Is a STEP file enough for a manufacturing quote?
It may be enough for an initial geometry review, but it usually does not communicate every tolerance, cosmetic zone, interface, material condition or acceptance requirement.
Should every dimension have a tight tolerance?
No. Tolerances should follow function, assembly and the decision being tested. Separate critical characteristics from general dimensions.
What should I mark on CAD before quotation?
Mark critical surfaces, interfaces, datums, fit requirements, P0/P1 characteristics, material intent, finish zones, assembly constraints and required evidence.
Can the manufacturer choose the process?
You may invite a process recommendation when the prototype decision permits it. If a process or material is mandatory for the evidence, state why and control it in the RFQ.
出典
- DFMA, Design for Manufacturing: https://www.dfma.com/design-for-manufacturing.asp
- ASME, Y14.5 Dimensioning and Tolerancing: https://www.asme.org/codes-standards/find-codes-standards/y14-5-dimensioning-tolerancing
関連するプロジェクト証拠
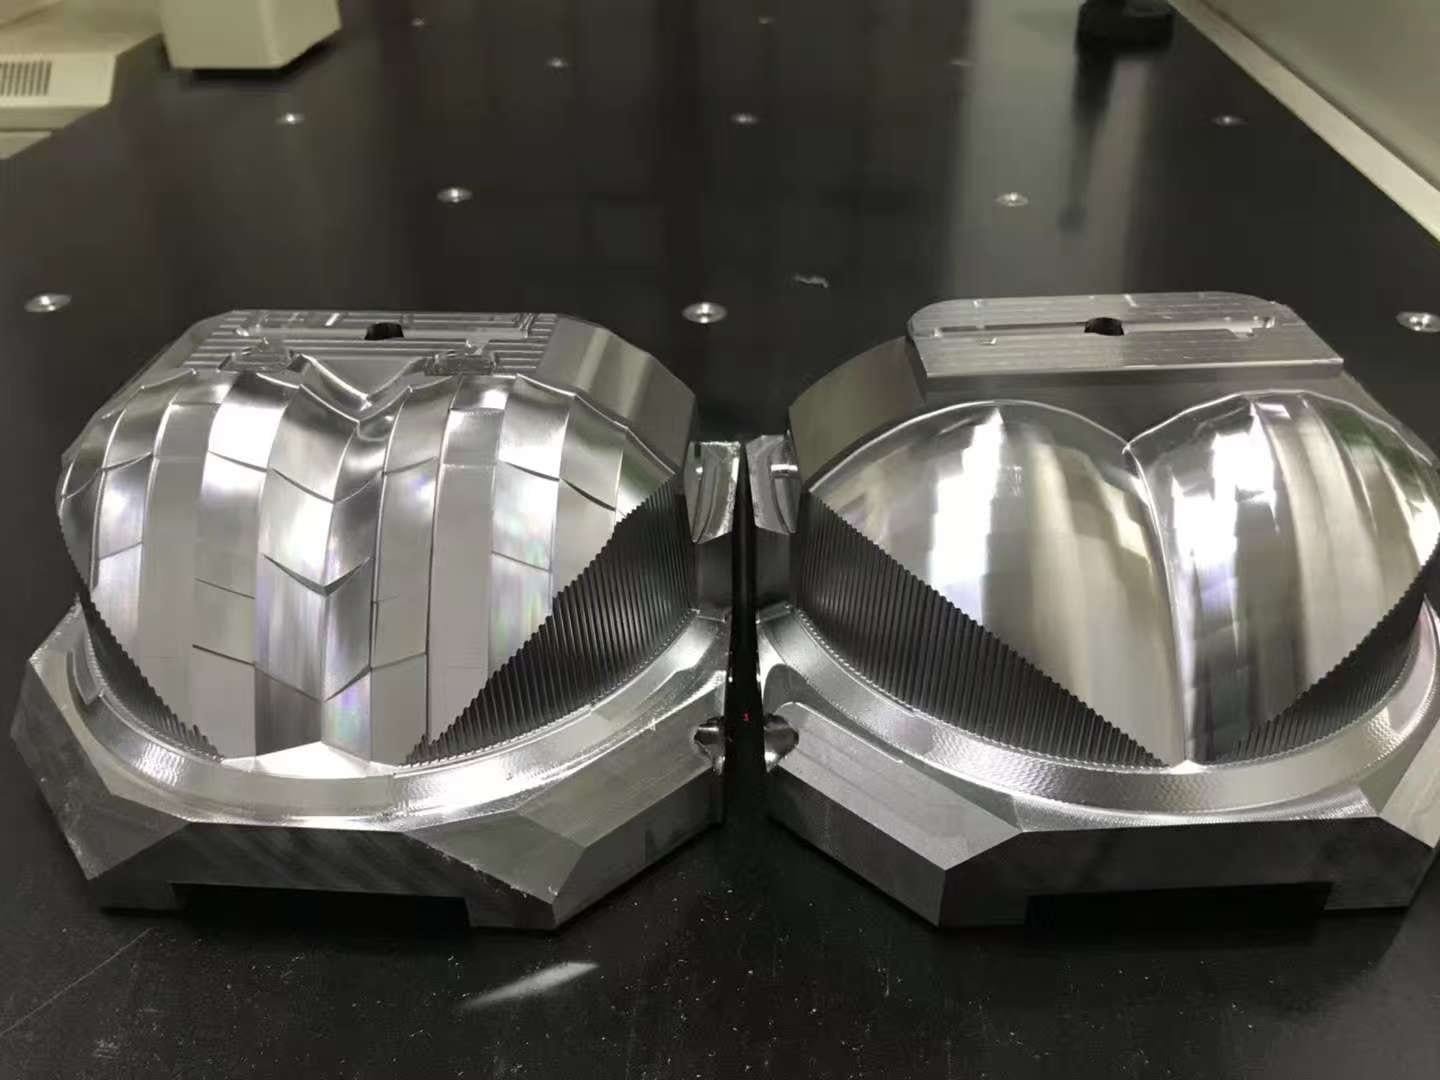 Lighting Mold ComponentsView project record →
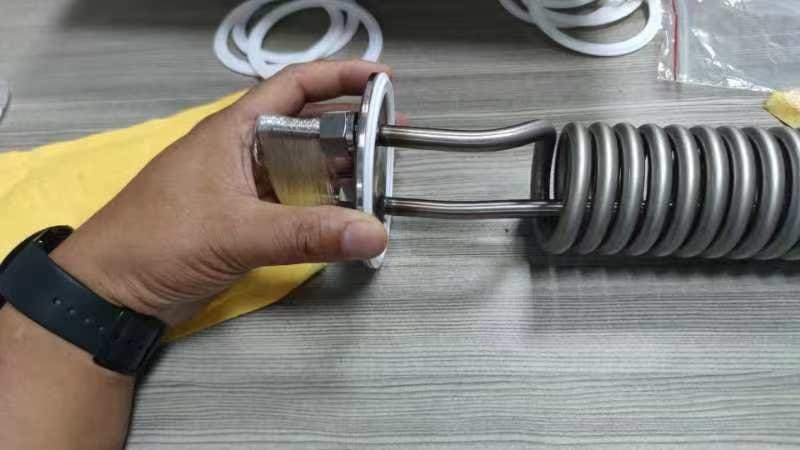 Helical Cooling Tube AssemblyView project record →
Design and engineering supportDFM review before tooling is committed →
Surface treatment and assemblyFinishes chosen for the decision being tested →
High-precision manufacturingAccuracy by process, verified on a CMM →


