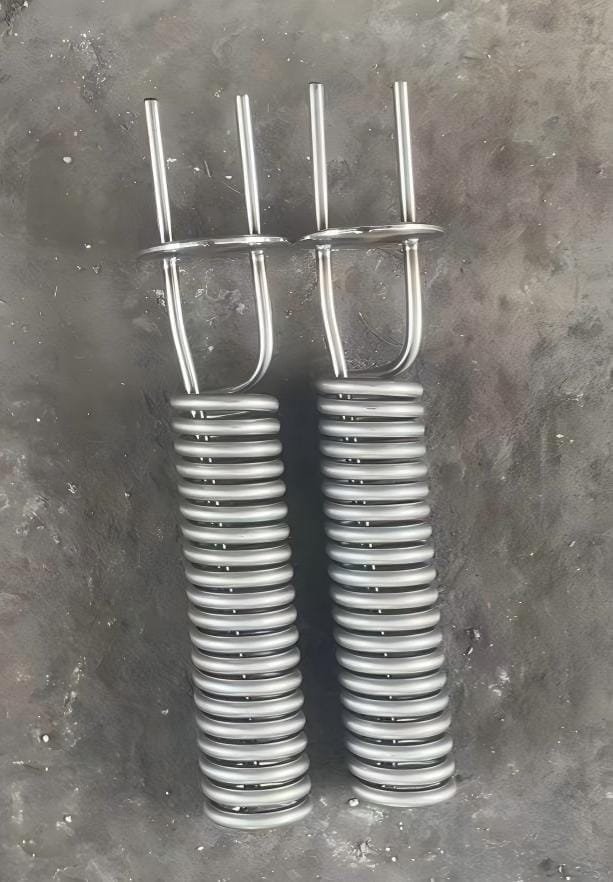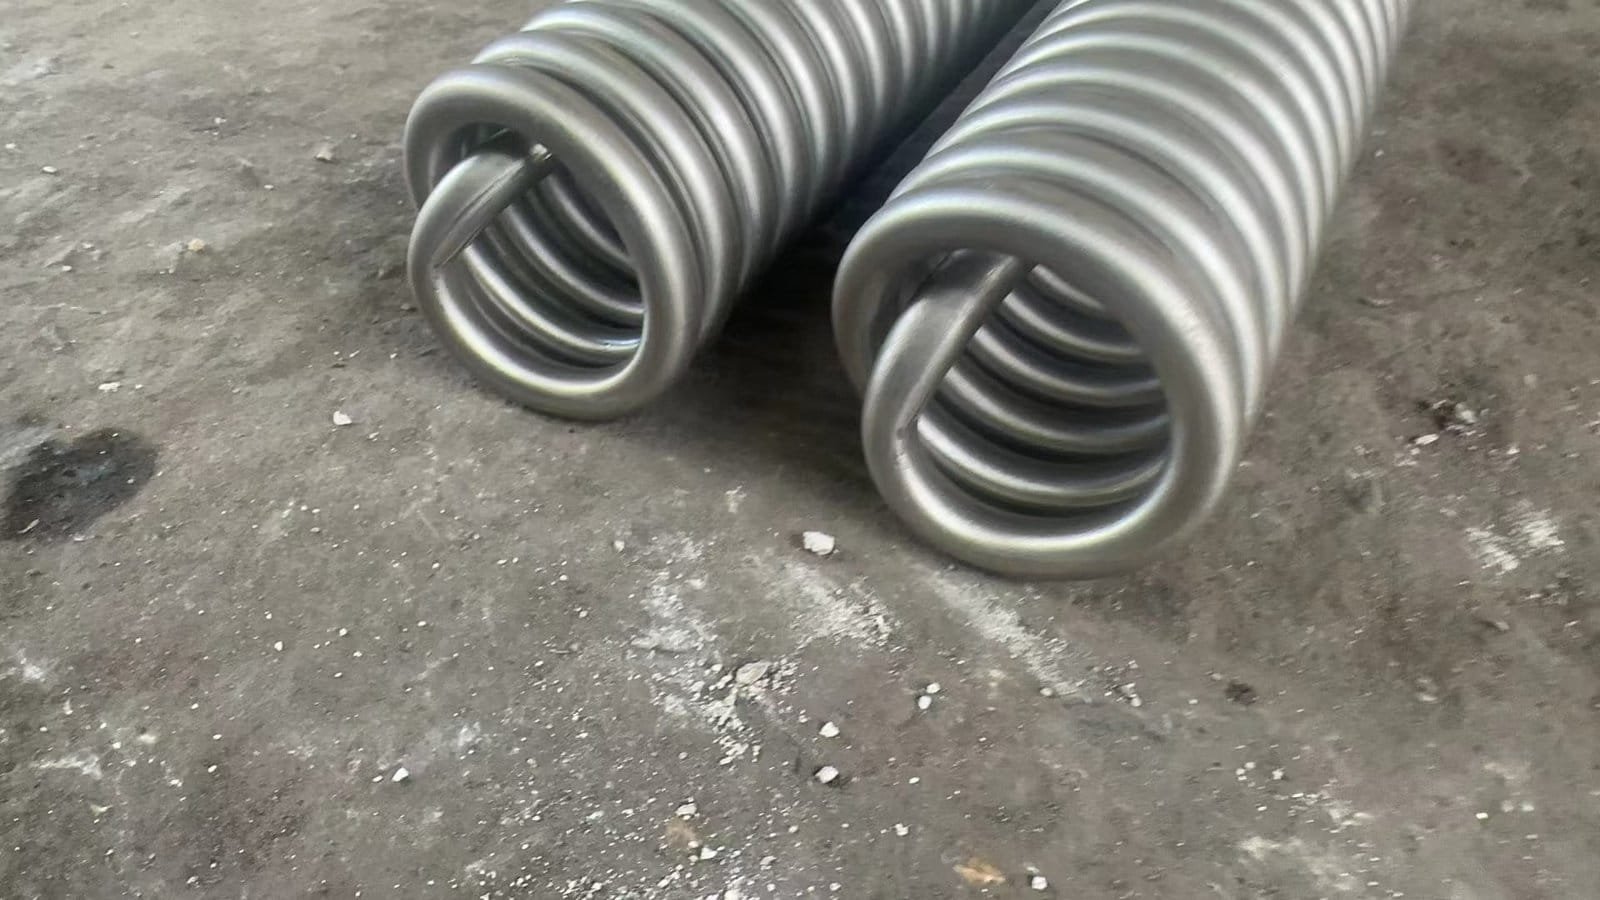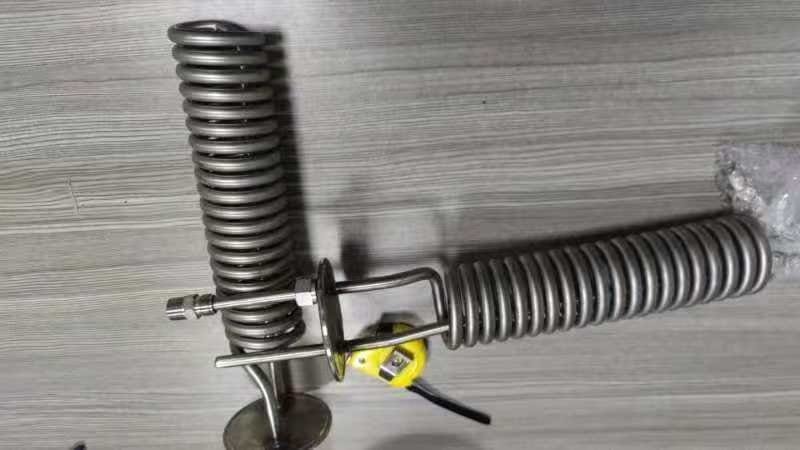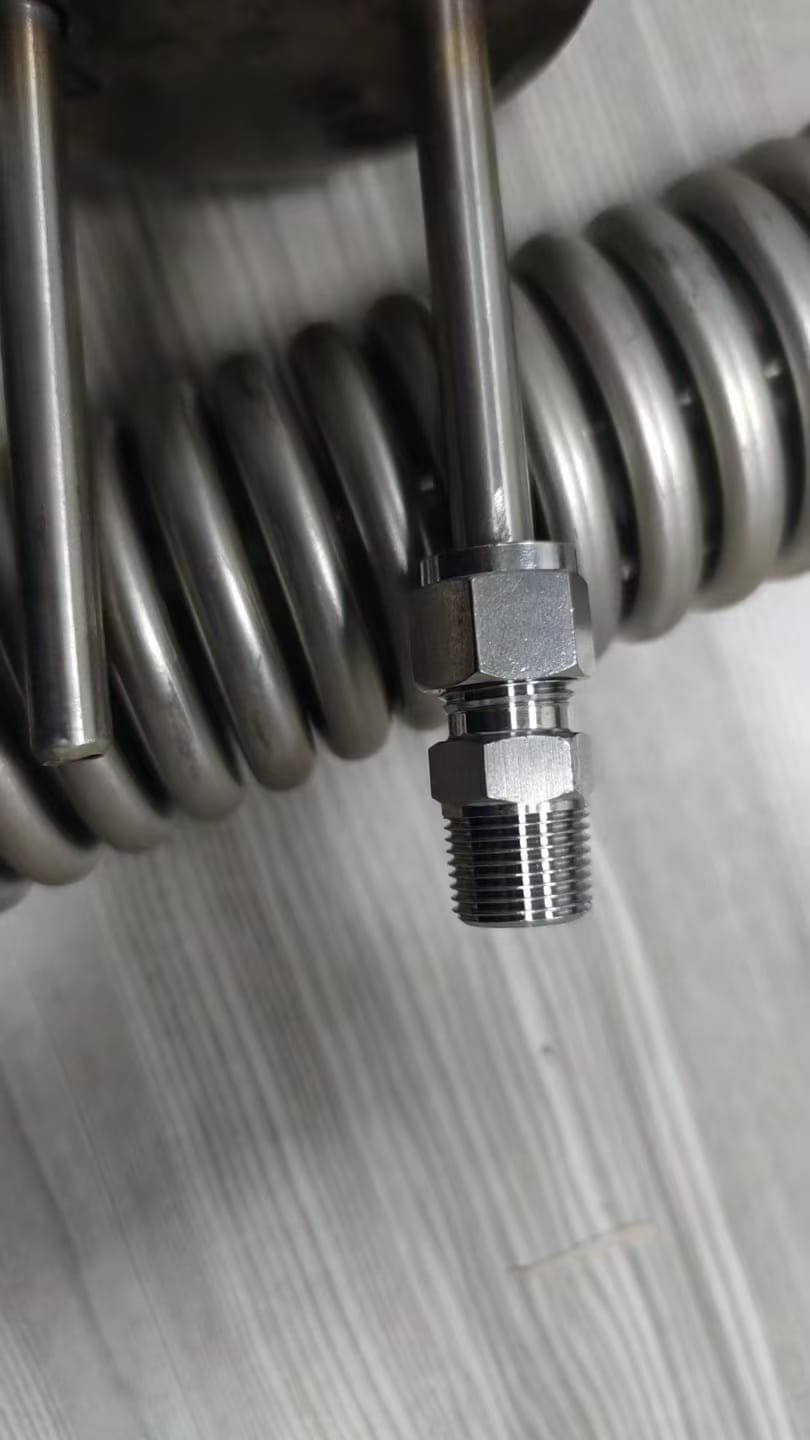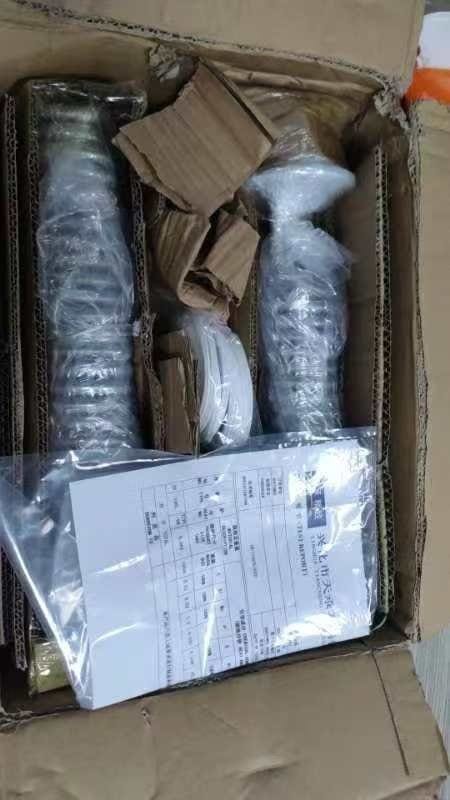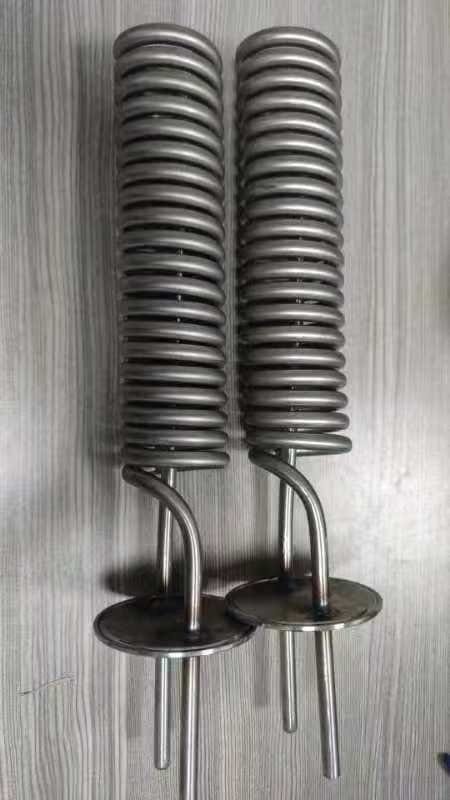
Un serpentín terminado oculta la mayor parte del recorrido de verificación. Este registro autorizado conecta geometría helicoidal repetida, interfaces de extremo, conjuntos físicos terminados y embalaje. Un plano acotado permanece interno y no aparece en la galería pública.
Contexto de decisión del comprador
Use este registro al preparar una solicitud que deba conectar geometría global del serpentín, vueltas repetidas, orientación de extremos, interfaces y verificación requerida. La secuencia visible revela datos faltantes; no establece comportamiento de fluido, presión ni estanqueidad.
- Guía de solicitud: /es/lista-dfm-antes-de-presupuesto/ — marque geometría, interfaces de extremo, intención de material y evidencias de aceptación.
- Guía de evidencias: /es/ensayo-de-prototipo-fisico/ — defina por separado evidencias dimensionales, de ajuste, funcionales o de conformidad.
Evidencias del proyecto
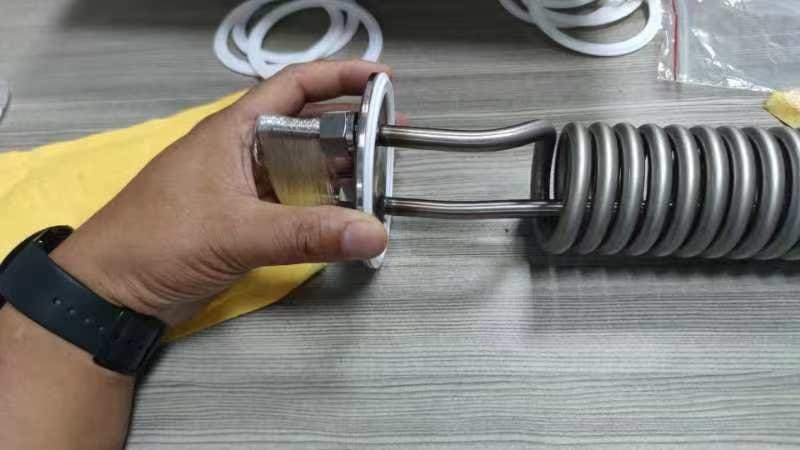
El conjunto interno incluye un plano técnico acotado, excluido de la galería pública por contener rótulos técnicos y cotas. Las vistas físicas públicas muestran vueltas repetidas, forma global del serpentín y tramos rectos de extremo desde varios ángulos.
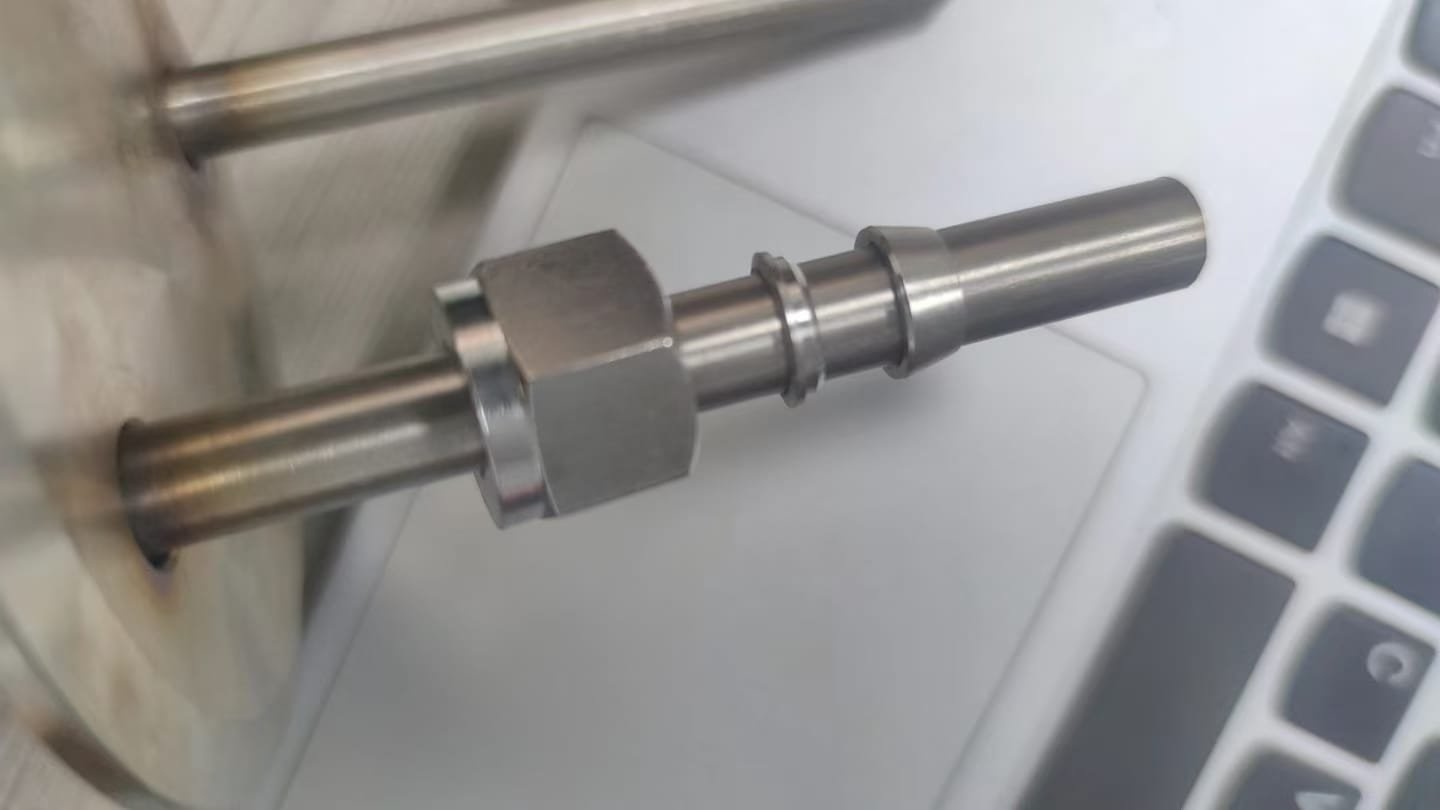
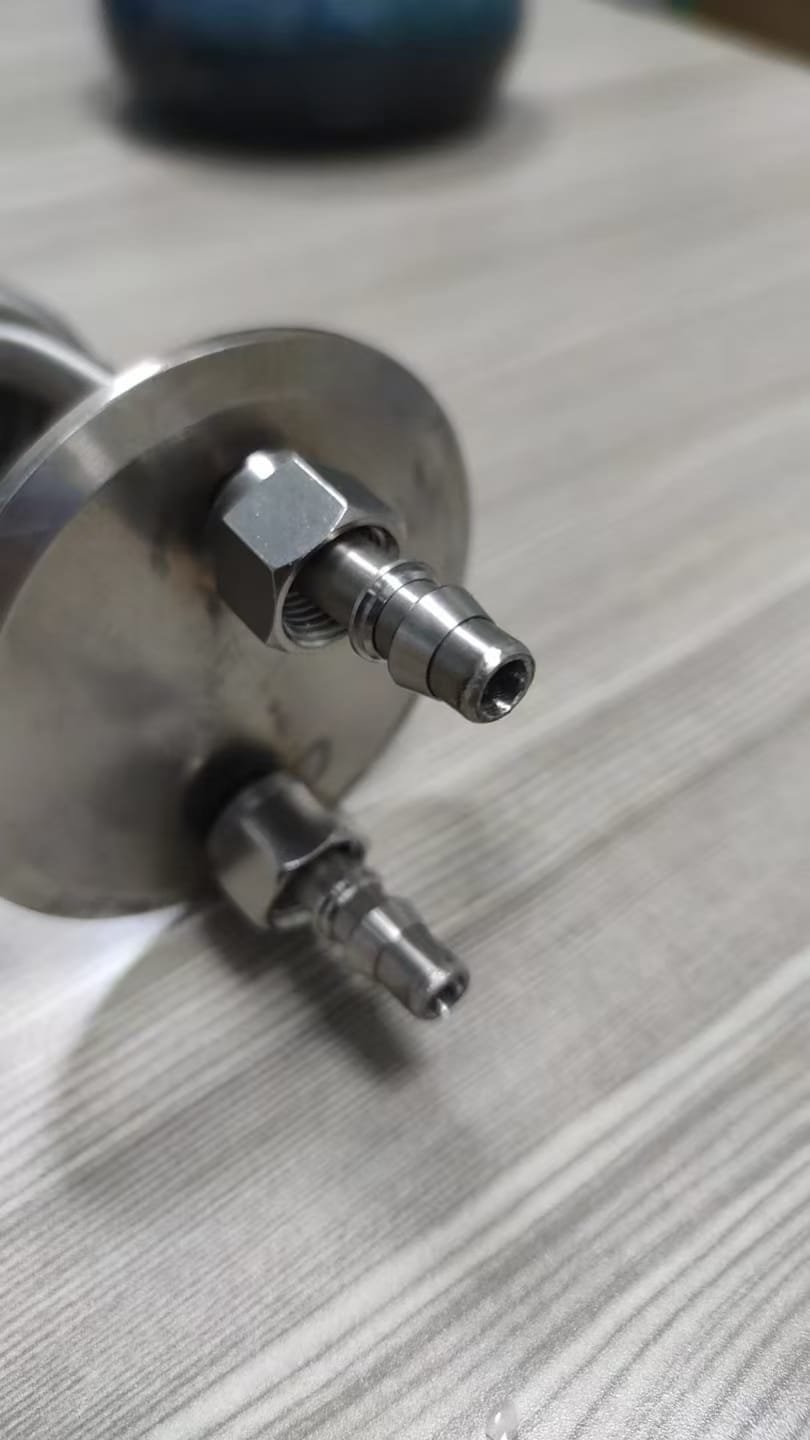
Un segundo grupo de fotos muestra herrajes de extremo montados y zonas de conexión locales desde distintos ángulos. Estas vistas permiten revisar visualmente la relación entre el cuerpo del serpentín y sus interfaces.
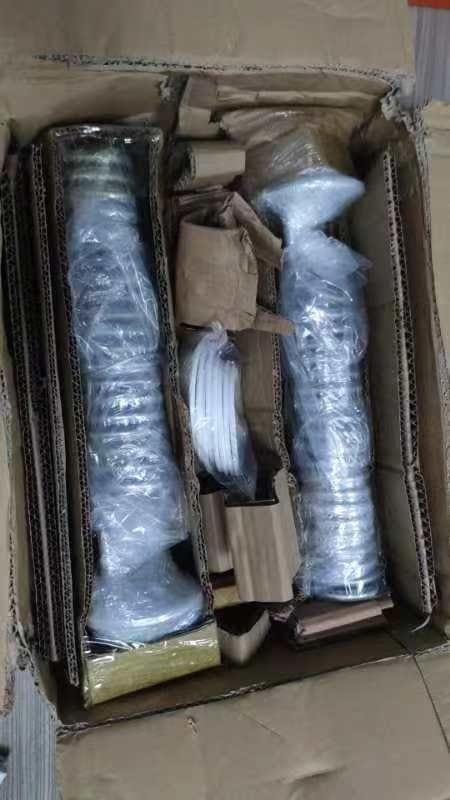
Las fotos restantes muestran conjuntos físicos terminados y piezas embaladas. En conjunto, la secuencia forma una cadena visible desde la geometría comunicada hasta piezas conformadas, interfaces y embalaje.
Contexto técnico
Las guías de conformado de tubo tratan radio de curvatura, retorno elástico, aplanamiento local y repetibilidad como controles prácticos, porque el conformado altera tanto la trayectoria como la sección del tubo. En una hélice, pequeñas desviaciones se acumulan en muchas vueltas y desplazan la posición del extremo. Referencia pública: Swagelok, Hand Tube Bender Manual.
Si un conjunto de tubo transporta fluido, sus requisitos de aplicación deben definir material, especificación de unión, aceptación dimensional y cualquier ensayo de presión o estanqueidad. ASME B31.3 es un ejemplo de marco normativo público para tubería de proceso, pero el registro visual no establece que este proyecto se fabricara o aceptara conforme a ese código. Referencia pública: ASME, B31.3 Process Piping.
Resultado documentado
El resultado público documentado es una secuencia visible que enlaza formas de tubo helicoidal, conexiones de extremo, conjuntos terminados y piezas embaladas. El plano interno establece la procedencia pero no se publica.
Nota sobre el alcance de la evidencia
El registro disponible solo verifica la vista del plano, geometría, interfaces, conjuntos físicos y embalaje visibles. No establece material, espesor de pared, método de conformado, especificación de unión, clase de presión, comportamiento en presión o estanqueidad, caudal, cantidad, plazo, aplicación del cliente, certificación ni conformidad normativa.
Cómo se fabrica realmente un tubo de refrigeración helicoidal
Las fotos muestran la forma final. Lo que un comprador no ve en una foto es la cadena de procesos que la produjo, y ahí está el riesgo. Un tubo helicoidal falla de tres maneras: la hélice se deforma al conformar, la pared adelgaza de forma desigual en la curva, o las conexiones de extremo no sellan contra una pieza de unión real.
Cada una de esas causas es una decisión de proceso, no una detección en inspección.
Ruta de proceso y de dónde viene la tolerancia
| Etapa | Equipo | Precisión documentada | Qué controla |
|---|---|---|---|
| Conformado de mandril o núcleo | Torno CNC Haas ST-10, φ200 × 500 mm | ±0,01 mm | Consistencia del paso de hélice y diámetro del núcleo antes del bobinado |
| Curvado y bobinado del tubo | Amada HG 2204, longitud de curvado 2200 mm | ±0,1 mm | Radio de curvatura, separación de vueltas, envolvente global |
| Mecanizado de funciones de extremo | Mazak Variaxis i-600, Haas VF-2 | ±0,005 mm | Diámetro de alojamiento, perpendicularidad de cara, profundidad de ranura de junta tórica |
| Trabajo de ranura fina o perfil | Electroerosión por hilo Sodick AQ537L | ±0,001 mm | Donde una fresa no alcanza o el material está templado |
| Verificación dimensional | MMC Zeiss Contura G2 | ±0,001 mm | Posición de hélice, geometría de cara de extremo, muestra de espesor de pared |
| Medición de superficie | Mitutoyo Surftest SJ-210 | Ra 0,005–40 μm | Acabado del alojamiento donde importan caudal o estanqueidad |
La cifra que decide si un tubo helicoidal funciona no suele ser el diámetro del serpentín sino la conexión de extremo. Una hélice dimensionalmente correcta con una junta que supura es una pieza fallida. Por eso las funciones de extremo se mecanizan a ±0,005 mm en centro de mecanizado en lugar de conformarse.
Dónde fallan los proyectos de tubo helicoidal
- Adelgazamiento de pared en el exterior de la curva. La curvatura estira la pared exterior. Un tubo con espesor nominal será más fino en la curva, y la resistencia a presión o vacío cae primero ahí. Partir de una pared mayor es más barato que descubrirlo en el ensayo.
- Retorno elástico. El metal vuelve ligeramente tras el conformado. Un serpentín conformado a nominal no queda a nominal. El útil debe tallarse con compensación de retorno elástico, propia de cada material.
- Deriva de paso a lo largo del serpentín. Pequeños errores se acumulan en muchas vueltas. Una hélice correcta en ambos extremos puede estar desplazada en el centro. Verificar solo los extremos omite el defecto más probable.
- Desajuste de la conexión de extremo. Un alojamiento mecanizado a nominal no sellará contra una pieza de unión que está en el límite de su tolerancia. La junta debe diseñarse como pareja, no como dos cotas independientes.
- Tensión residual en un serpentín largo. Un tramo helicoidal largo puede moverse tras la última operación. El alivio de tensiones y la secuencia de operaciones importan tanto como la cifra de tolerancia.
Qué enviar con una consulta de tubo helicoidal
- 3D CAD of the helix, plus the 2D drawing that defines the end connections
- Coil diameter, pitch, number of turns and total length, and which of these is critical
- Tube material and wall thickness, and whether the wall is nominal or minimum
- The mating part or interface CAD for each end connection, with the seal type
- Operating pressure, temperature or media, if the tube carries fluid or gas
- Whether the helix must hold position under load, or only at rest
El taller trabaja según ISO 9001:2015 con una tasa de piezas conformes superior al 99 %, con 2 inspectores dedicados entre 50+ personas y 6 ingenieros disponibles para elegir la ruta antes de presupuestar.
Solicitar presupuesto
Solicitar presupuesto — Envíe el plano e indique material del tubo, diámetro exterior, espesor de pared, especificación de conexión, medio de trabajo, requisito de presión y método de verificación requerido.
Galería del proyecto