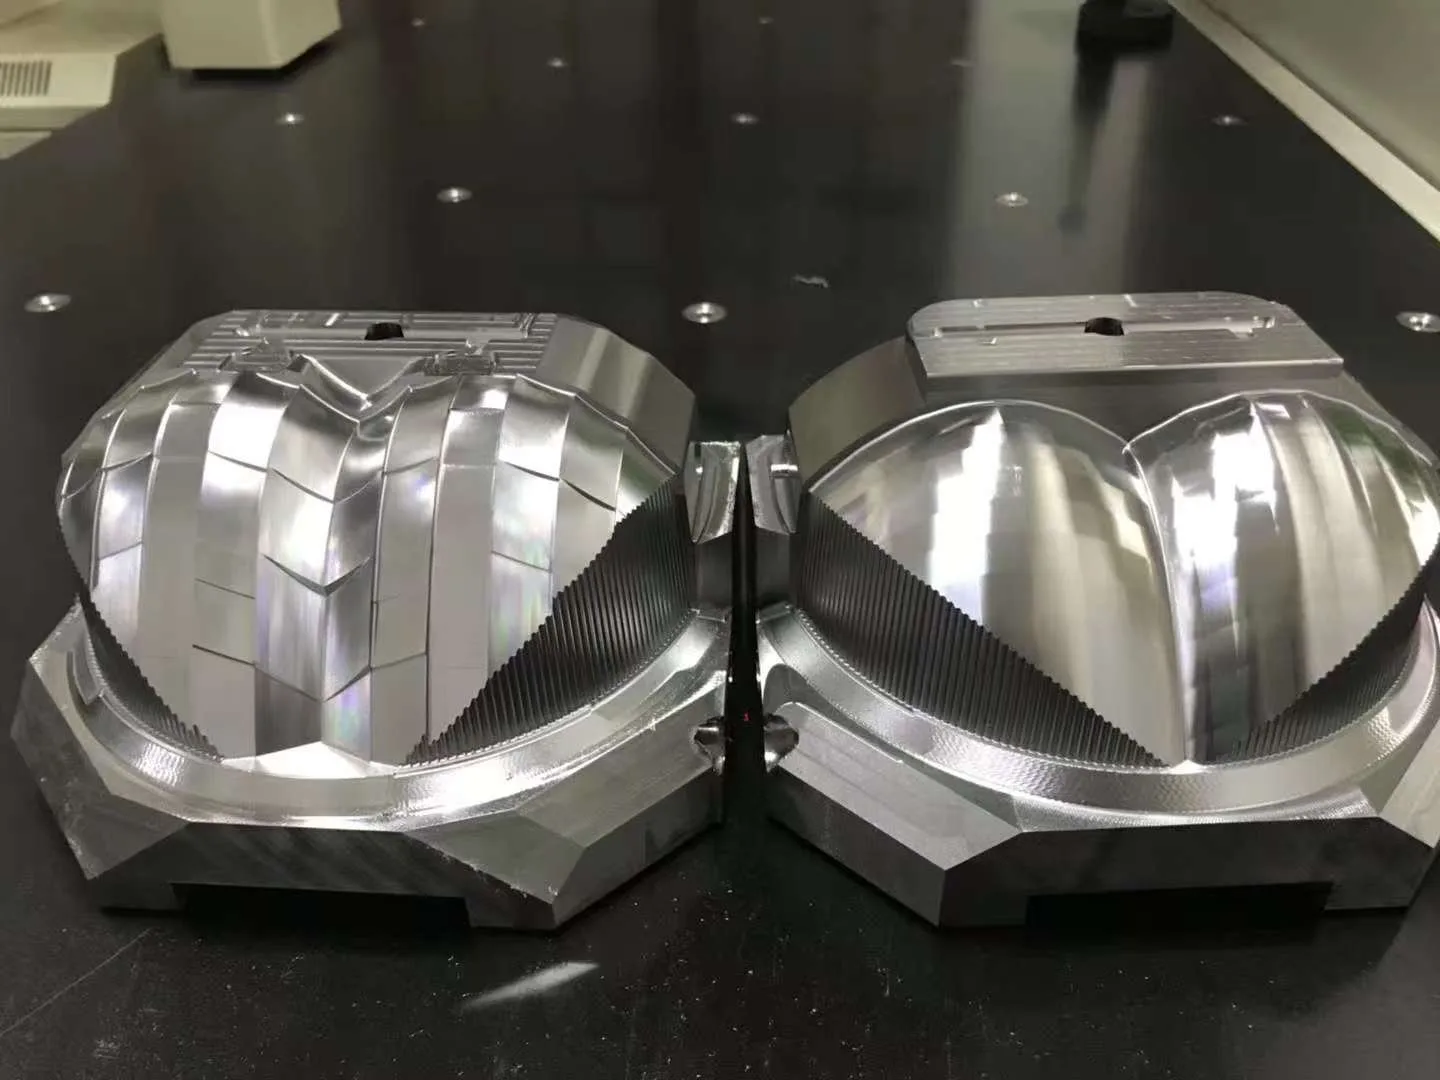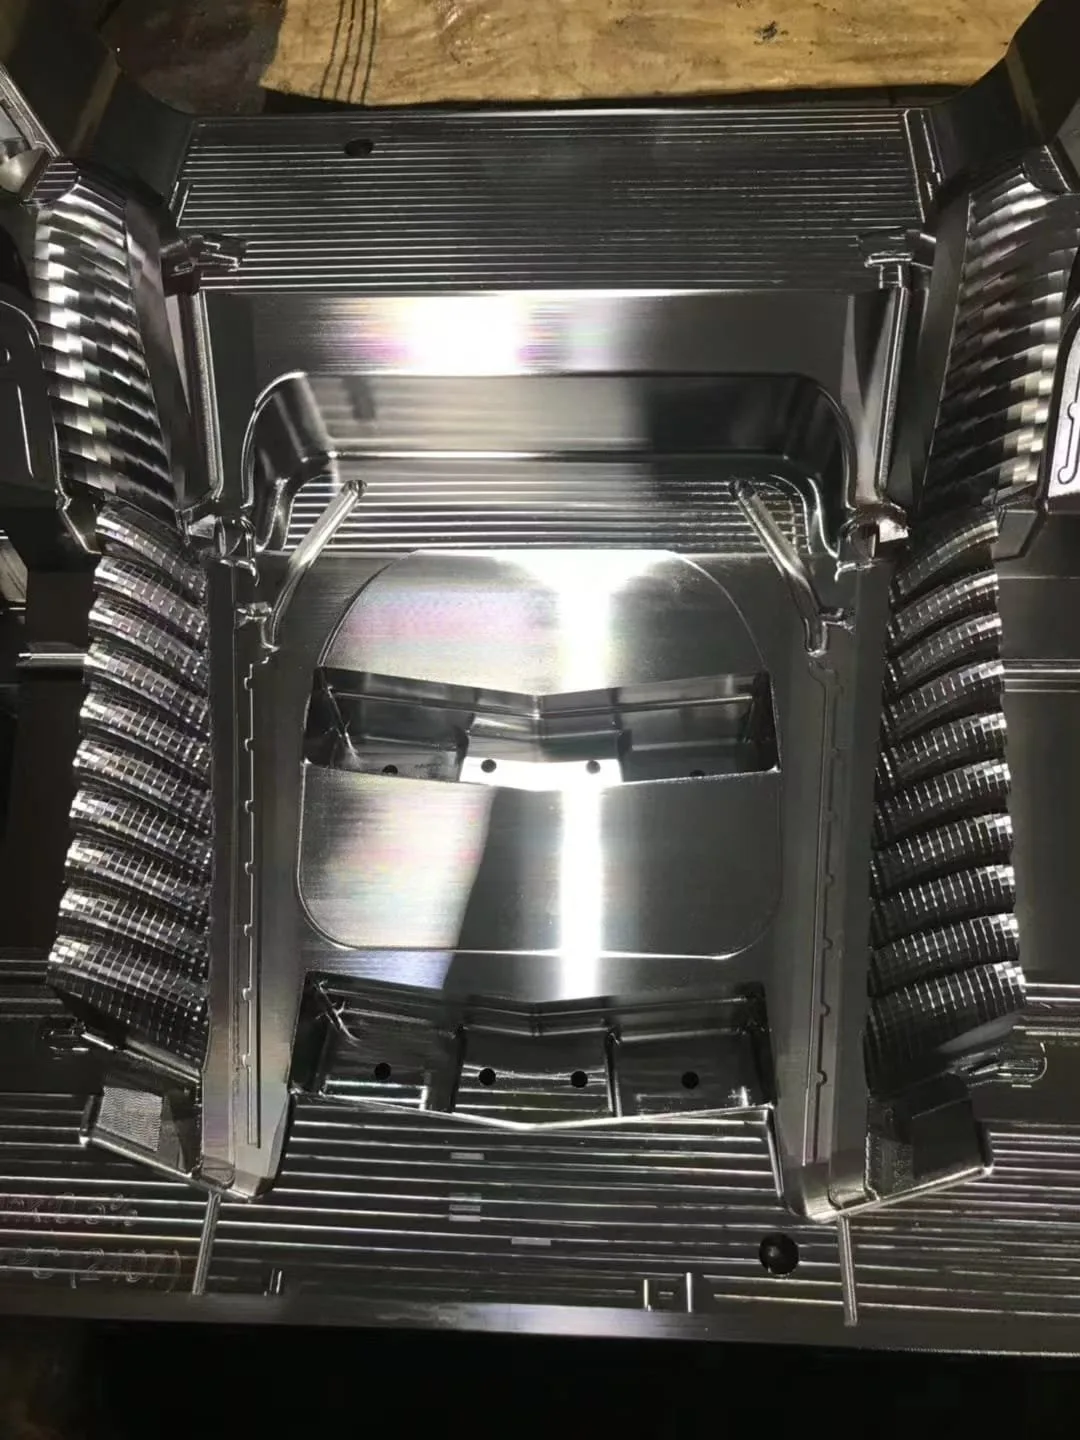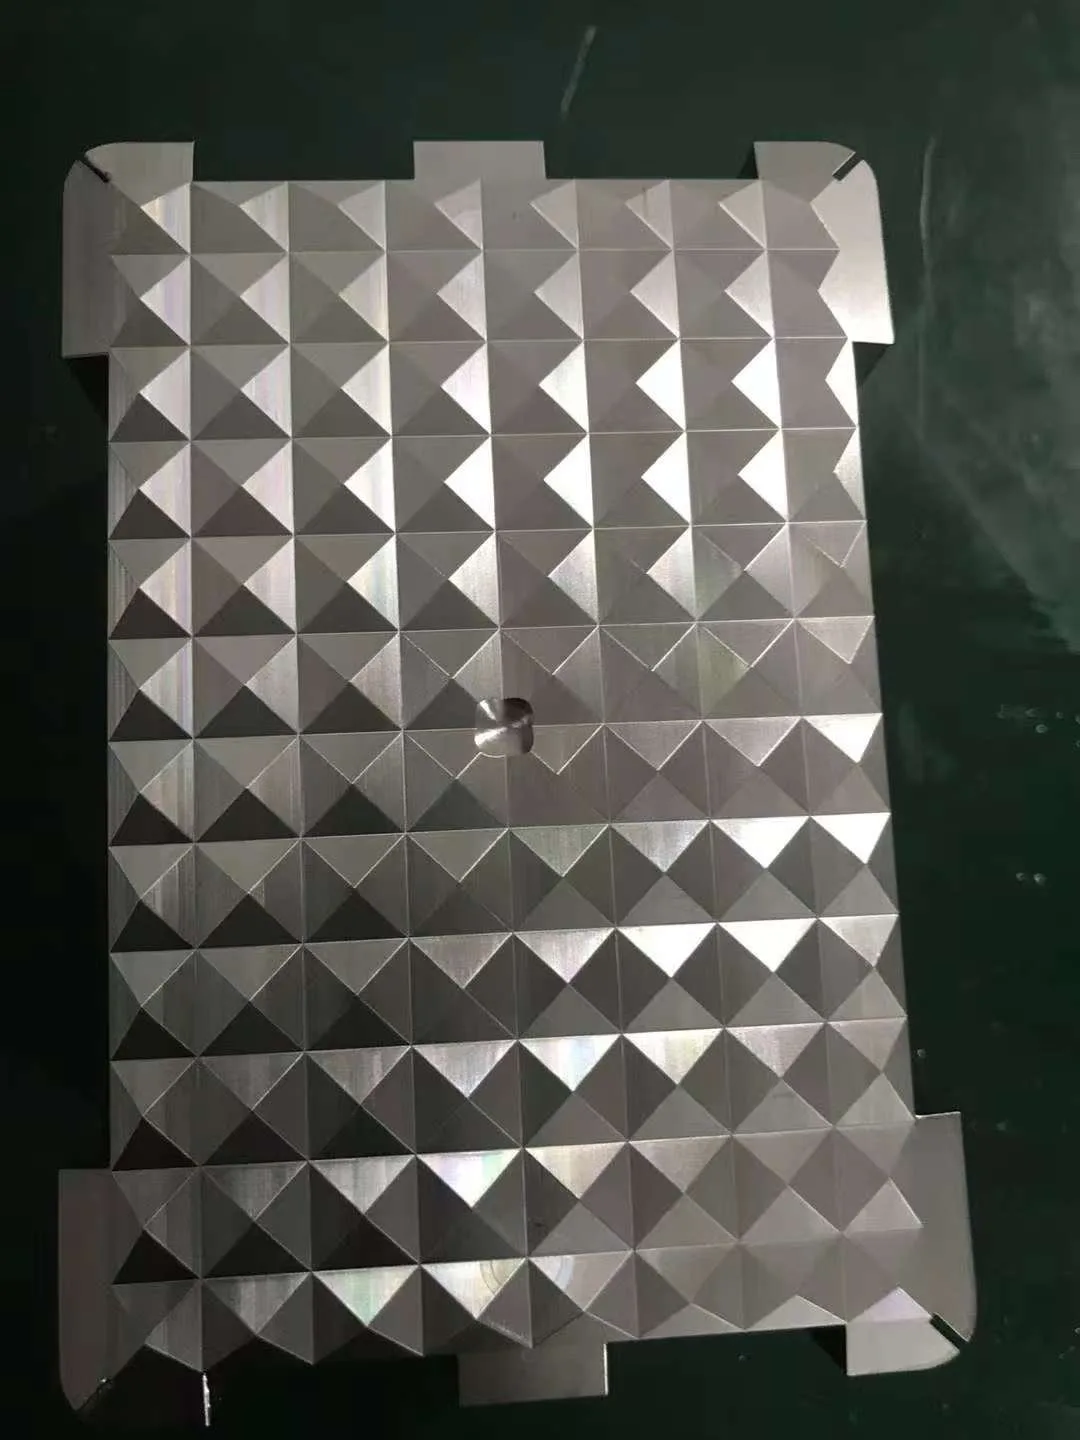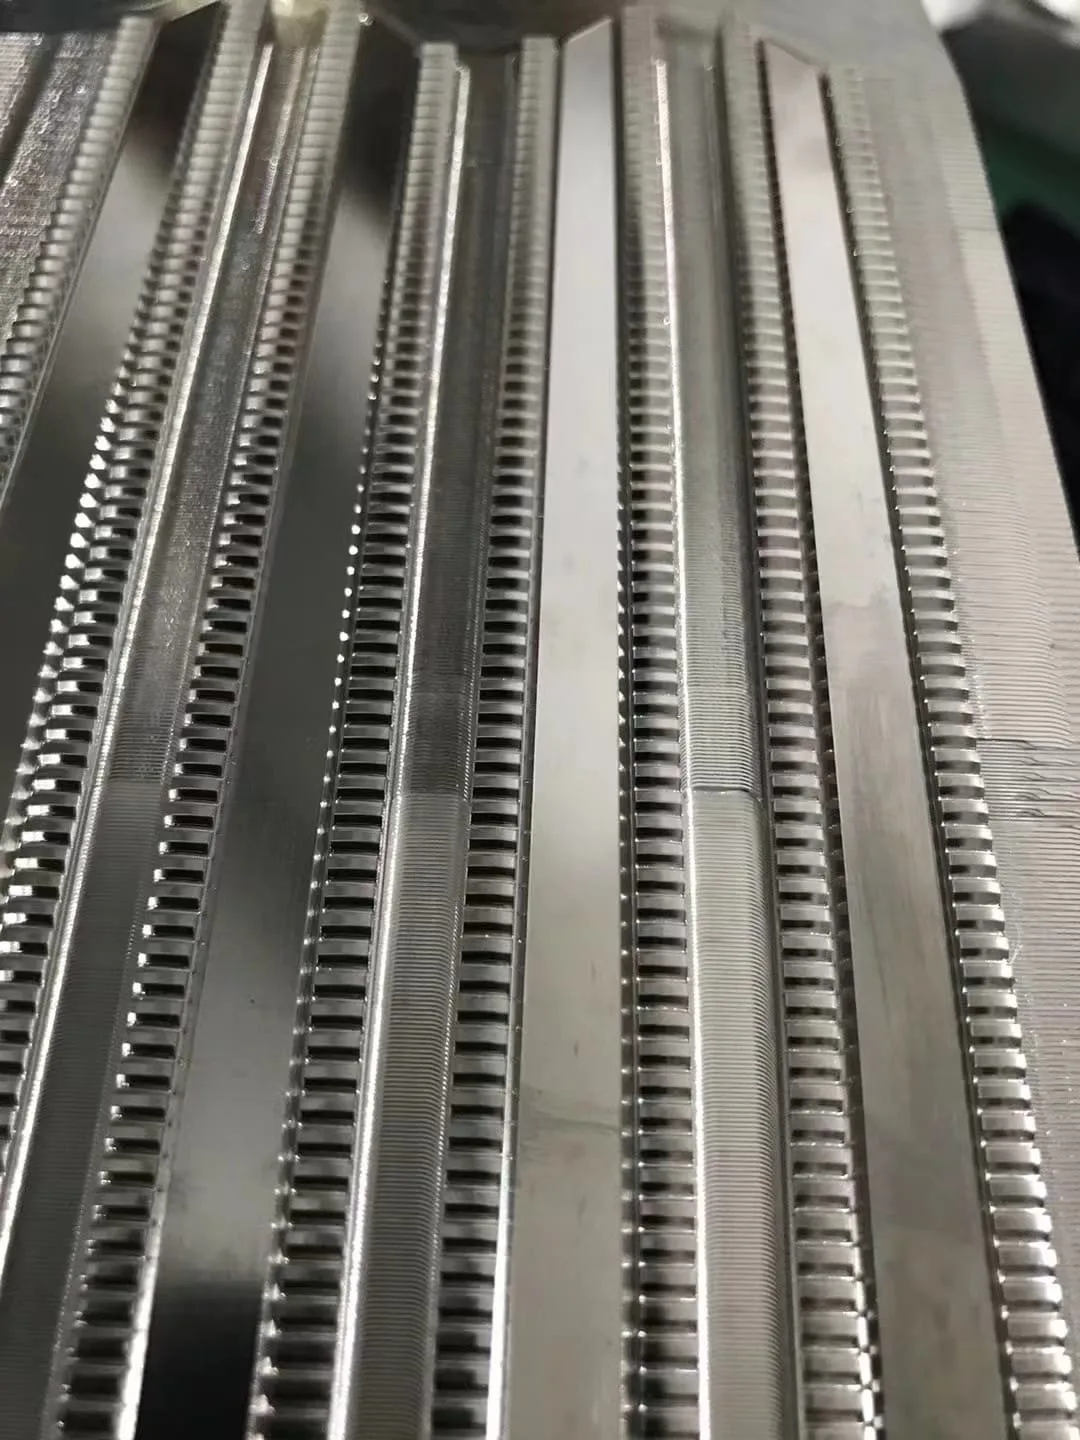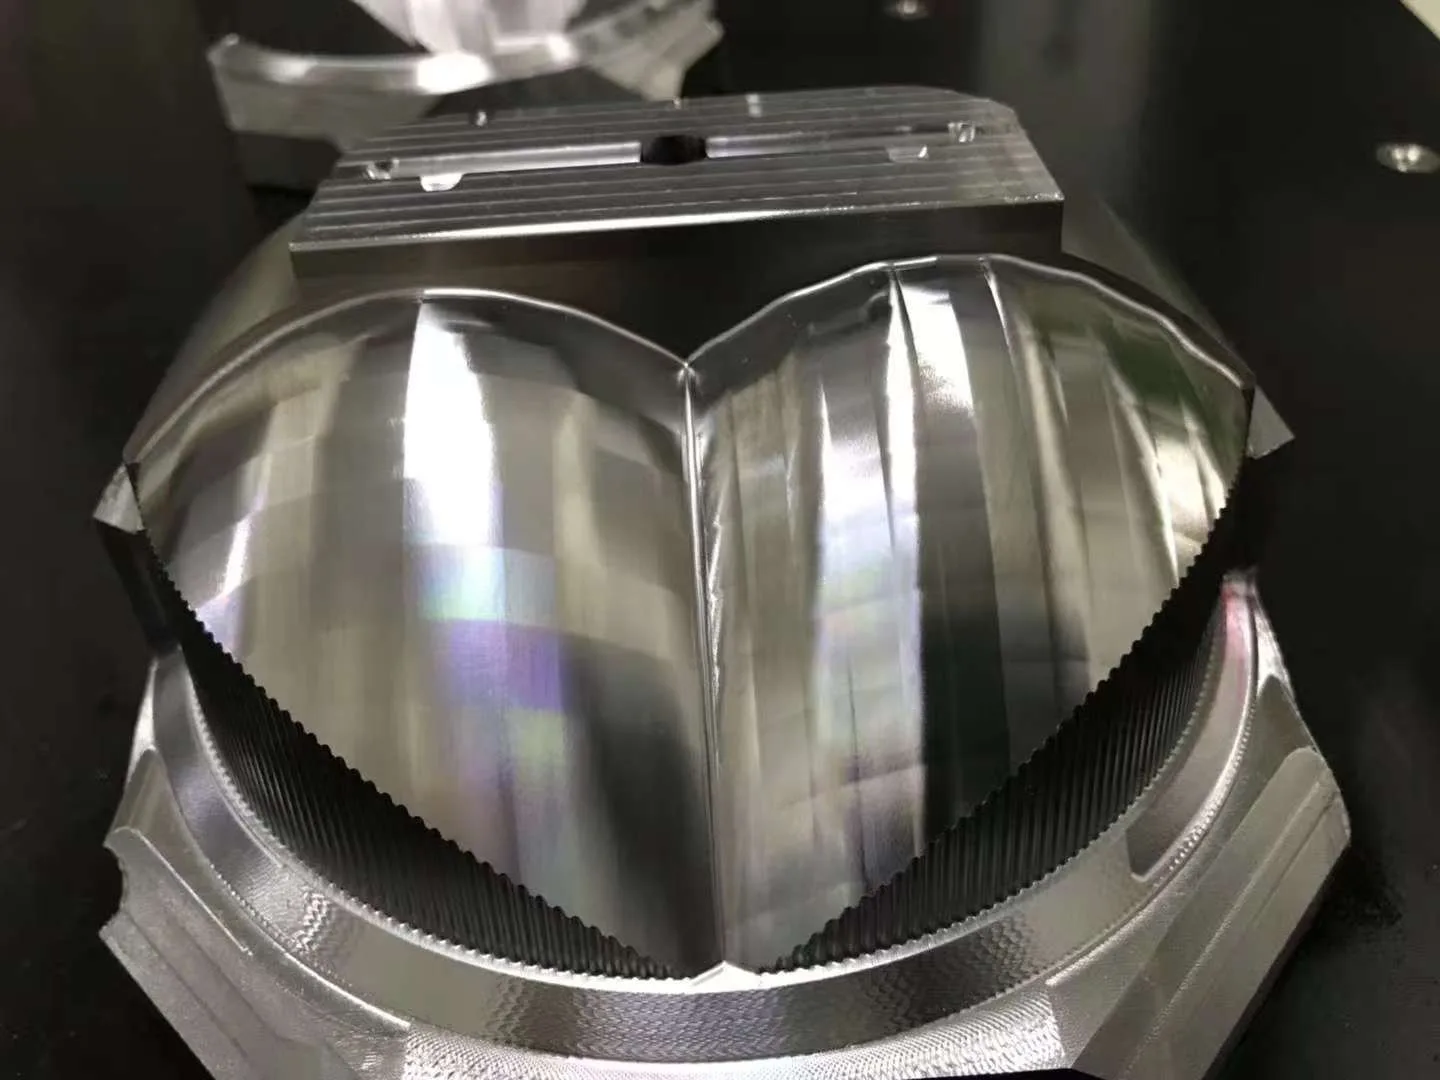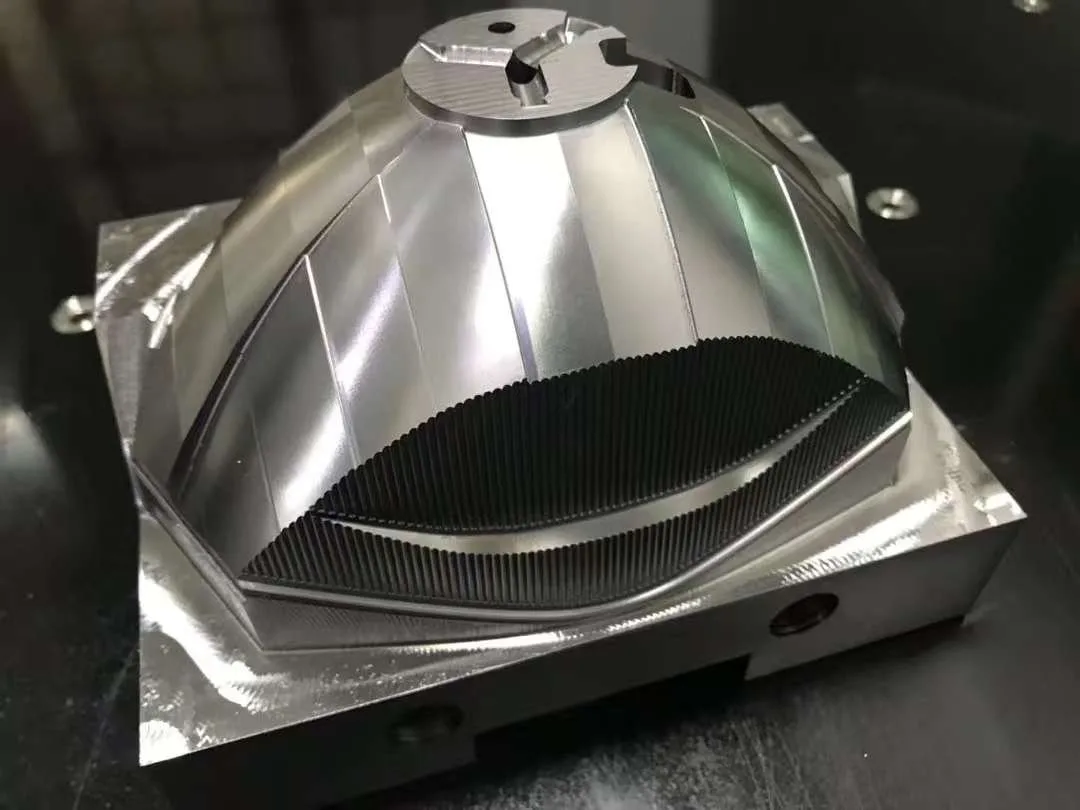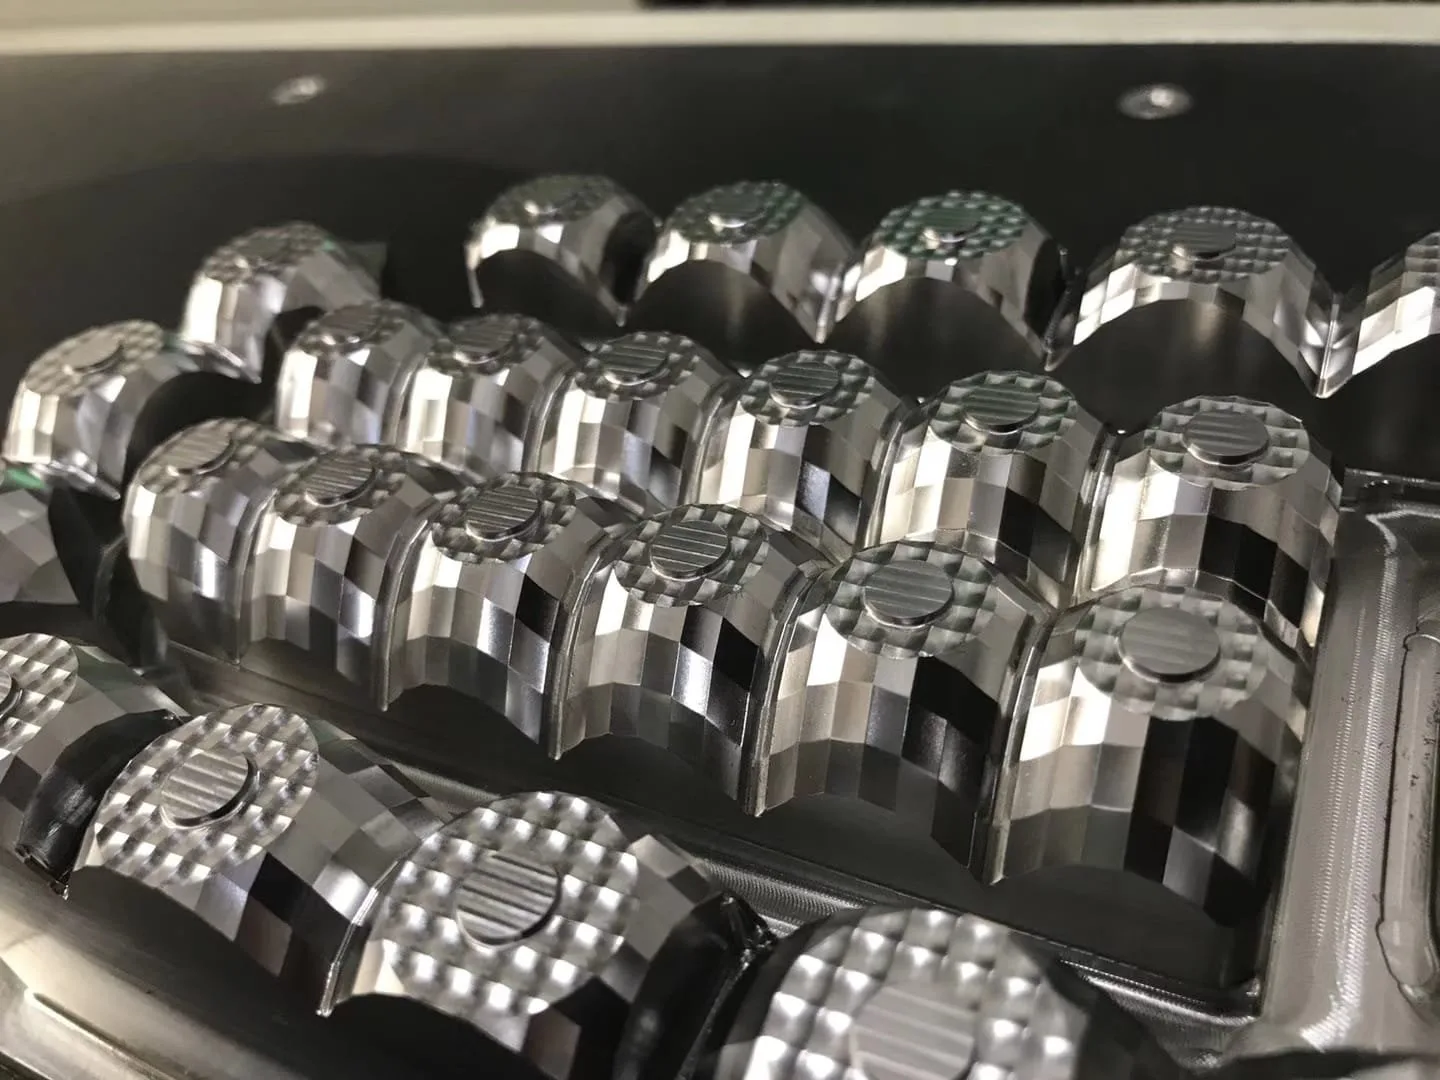
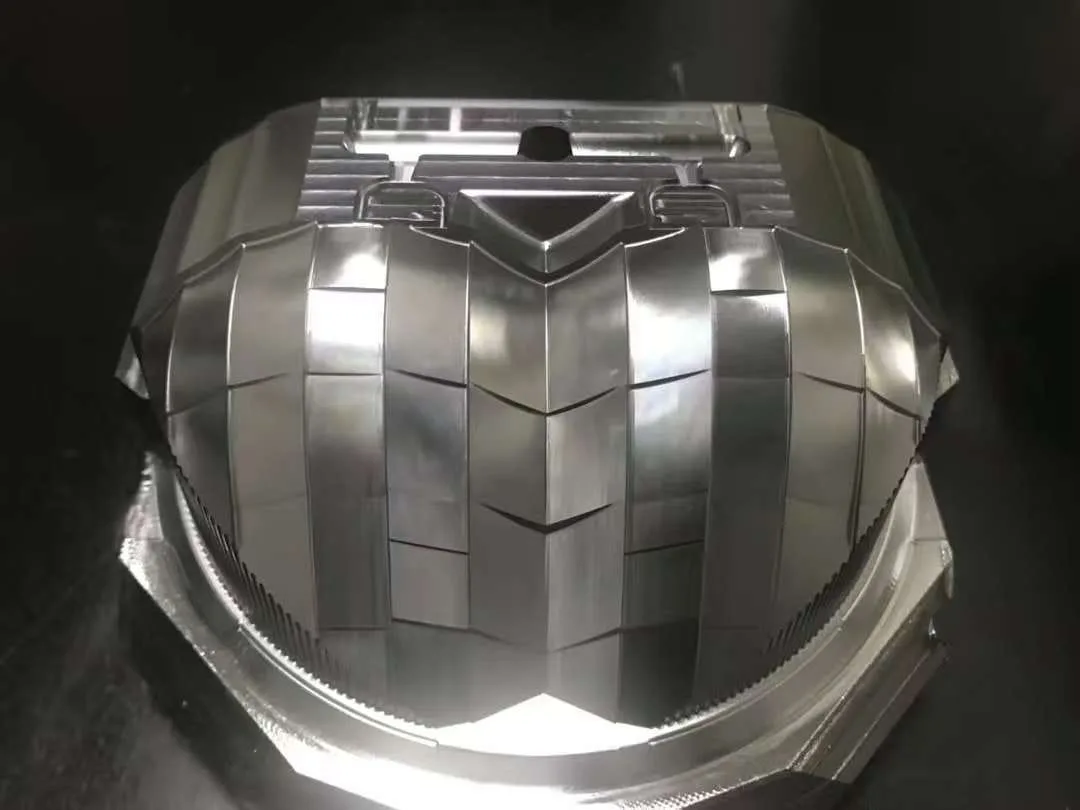
Широкие свободные поверхности и мелкие повторяющиеся элементы создают два разных масштаба визуальной проверки. Восемь согласованных проектных снимков показывают и то и другое на нескольких физических деталях, а не одну изолированную имиджевую фотографию.
Контекст решения закупщика
Опирайтесь на эту запись, решая до запроса цены, какие области сложной детали помечать как критичные по форме, по внешнему виду или по элементу. Фотографии помогают закупщику поставить вопросы; они не заменяют размерные или поверхностные доказательства.
- Руководство по решению: /ru/dfm-chek-list-do-rascheta-ceny/ — отметьте критические поверхности, интерфейсы и требуемые доказательства в запросе.
- Справка по доказательствам: /ru/ispytanie-fizicheskogo-prototipa/ — отделяйте видимый вид от измеренной формы, текстуры и функциональных доказательств.
Доказательства проекта
Запись изображений непосредственно показывает несколько отдельных деталей с плавно меняющейся свободной геометрией. По разным видам широкие криволинейные зоны соседствуют с карманами, кромками и локальными деталями.
Другие виды показывают сильно отражающие участки и мелкие повторяющиеся геометрические узоры. Запись делает видимыми с нескольких ракурсов изменения масштаба поверхности, состояния кромок и проработки локальных элементов.
Технический контекст
Свободную оптическую оснастку не оценивают по одному блеску. Обзор CIRP от исследователей свободной оптики описывает проектирование, изготовление, репликацию, измерение и характеризацию как связанные части одной инженерной задачи. Для деталей этого класса команды обычно разделяют проверку общей формы и проверку локальной текстуры или элементов, потому что каждой нужен свой масштаб измерений. Это общий технический контекст, а не утверждение о методах, применённых к сфотографированным деталям. Открытый источник: Fang et al., Manufacturing and Measurement of Freeform Optics.
Поэтому практическое задание на проверку должно определять, какие поверхности критичны по форме, по внешнему виду или по элементу. Это различие не даёт принять визуально яркую поверхность за доказательство измеренной геометрии или оптических характеристик.
Зафиксированный результат
Зафиксированный результат — группа физических деталей с видимой свободной геометрией, отражающими участками и мелкими повторяющимися узорами. Восемь видов дают проверяемую визуальную запись широких поверхностей и локальных деталей.
Примечание о силе доказательств
Доступная запись подтверждает только видимую геометрию и вид поверхности. Она не подтверждает ни материал, ни маршрут изготовления, ни размерный допуск, ни шероховатость, ни метод контроля, ни оптические характеристики, ни количество, ни срок, ни заказчика, ни программу автомобиля, ни валидацию производства.
Почему компоненты пресс-формы для световодов — другая задача
Оптическую деталь судят по свету, а не по штангенциркулю. Формообразующий вкладыш может быть идеально точным по размерам и всё равно давать неприемлемый световод, потому что оптические свойства зависят от чистоты поверхности, остроты кромок и равномерности отражающих поверхностей — ничего из этого размерный отчёт не фиксирует.
Поэтому работа над осветительными пресс-формами лежит на стыке точности обработки и управления поверхностью, и поэтому требования к чистоте должны быть согласованы до резки вкладыша.
Технологический маршрут вкладыша световода
| Этап | Оборудование | Зафиксированная точность | Почему это важно оптически |
|---|---|---|---|
| Черновое и получистовое фрезерование | Mazak Variaxis i-600 (5 осей), Haas VF-2 | ±0,005 мм | Оставляет равномерный припуск под чистовую обработку; 5 осей убирают установы, которые сбили бы совмещение оптических поверхностей |
| Чистовая обработка | Makino PS105 | ±0,02 мм | Контролируемый шаг строчек на свободных поверхностях, задающий шероховатость после обработки |
| Острые внутренние элементы | Копировальная электроэрозия Sodick AD30L (2) | ±0,003 мм | Рёбра и кромки, куда вращающаяся фреза не достаёт |
| Тонкие пазы и плоскости разъёма | Электроэрозия проволокой Sodick AQ537L | ±0,001 мм | Острые кромки, управляющие выходом света |
| Измерение поверхности | Mitutoyo Surftest SJ-210 | Ra 0,005–40 мкм | Число, решающее, нужна ли полировка вообще |
| Размерная проверка | КИМ Zeiss Contura G2 | ±0,001 мм | Положение оптических элементов друг относительно друга |
Электроэрозия оставляет переплавленный слой, визуально отличный от обработанной поверхности. Если оптическая поверхность получена электроэрозией, слой нужно снять до полировки — отдельная операция и отдельная стоимость. Решение о процессе до резки вкладыша держит эту стоимость видимой.
Что решает, даст ли форма хороший свет
- Шероховатость на отражающей поверхности. Каждый след обработки рассеивает свет. Достижимое Ra определяет, нужен ли полированный вкладыш, а полировка свободных поверхностей — квалифицированная ручная работа со своим сроком.
- Острота кромок на элементах вывода света. Скруглённая кромка пропускает свет там, где он должен выходить. Острота — решение по геометрии инструмента и электроэрозии, а не то, что контроль может исправить потом.
- Совмещение оптических элементов. Форма с двумя световыми путями должна держать их взаимное положение. Ошибки проявляются как неравномерная яркость, и клиент читает это как ошибку проектирования.
- Уклон на оптических стенках. Вертикальной оптической поверхности нужен уклон для съёма, а уклон меняет путь луча. Уклон должен быть в оптической модели, а не добавлен позже инструментальщиком.
- Положение литника и потока. Линии спая рассеивают свет. Место литника определяет, где ляжет линия спая, и оптическая деталь её не скроет.
Что приложить к запросу по осветительной пресс-форме
- 3D CAD оптической геометрии плюс оптическое требование: что деталь должна делать со светом
- Какие поверхности оптически рабочие, а какие конструктивные
- Цель по чистоте поверхности и нужно ли полировать или, наоборот, избегать полировки
- Материал литья, поскольку усадка и поведение потока зависят от материала
- Положение литника, если уже задано, или ограничение, которое его определяет
- Ожидаемое количество, которое решает, оправдана ли алюминиевая или закалённая оснастка
Производство работает по ISO 9001:2015 с долей принятых деталей выше 99 %. 6 инженеров и 4 конструктора среди 50+ сотрудников проверяют маршрут до расчёта цены, а 2 выделенных контролёра проверяют по чертежу, а не по станку.
Запросить предложение
Запросить предложение — Пришлите файл STEP и отметьте поверхности, критичные по форме, по внешнему виду или по элементу. ProtoManu рассмотрит геометрию и вернёт вопросы, нужные для расчёта.
Галерея проекта