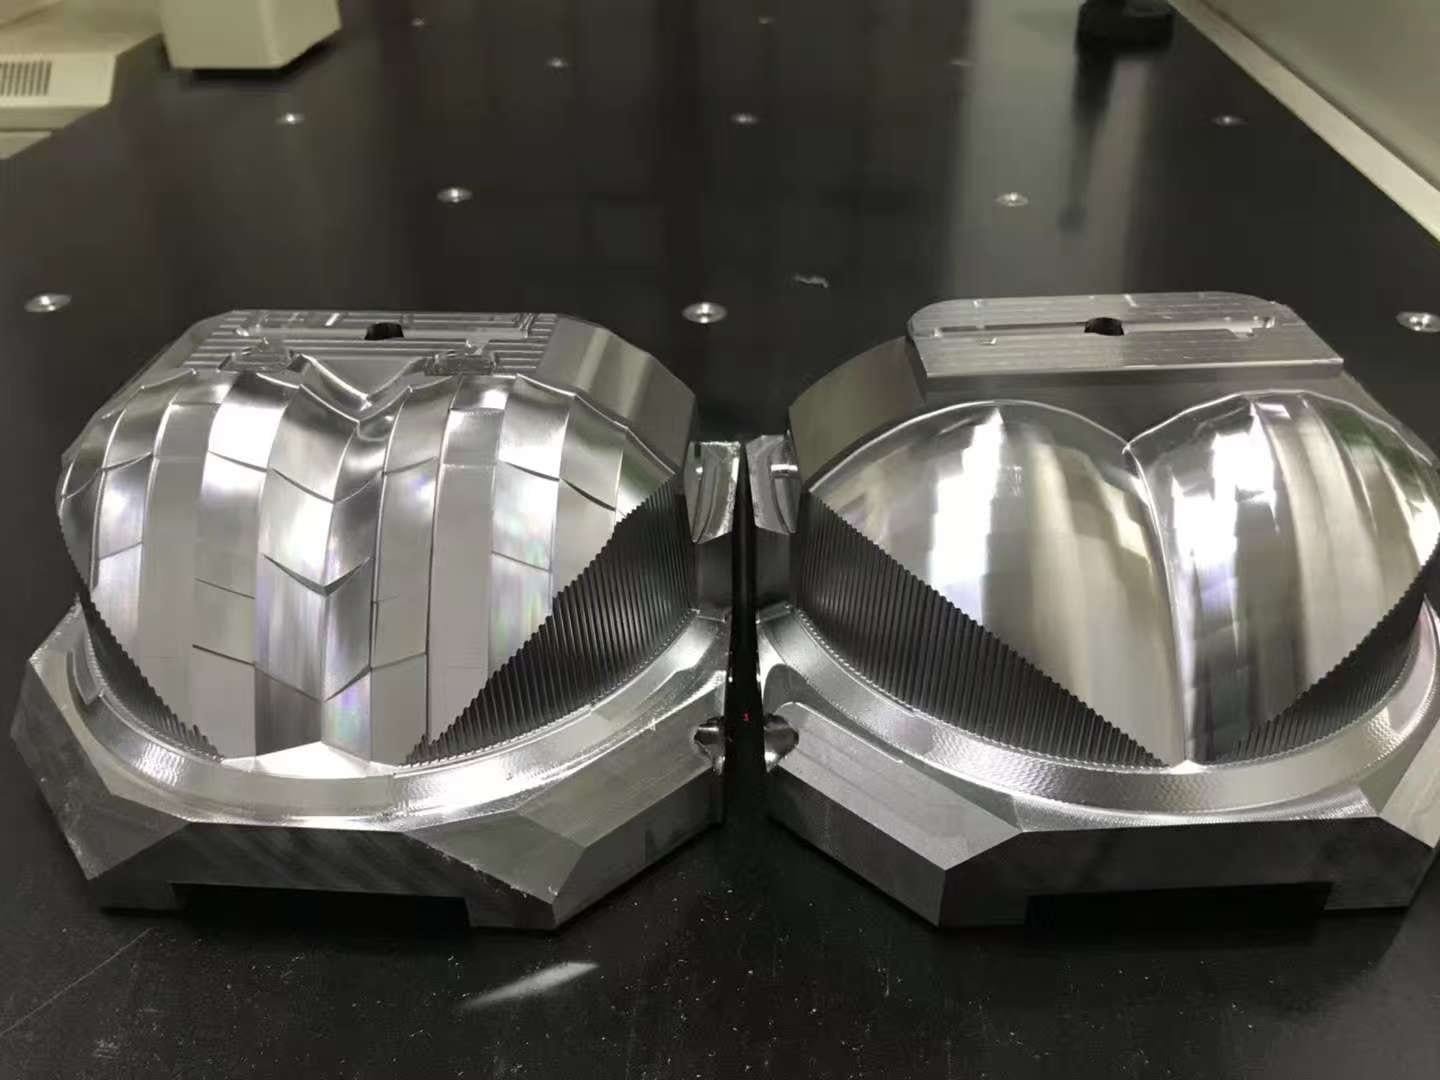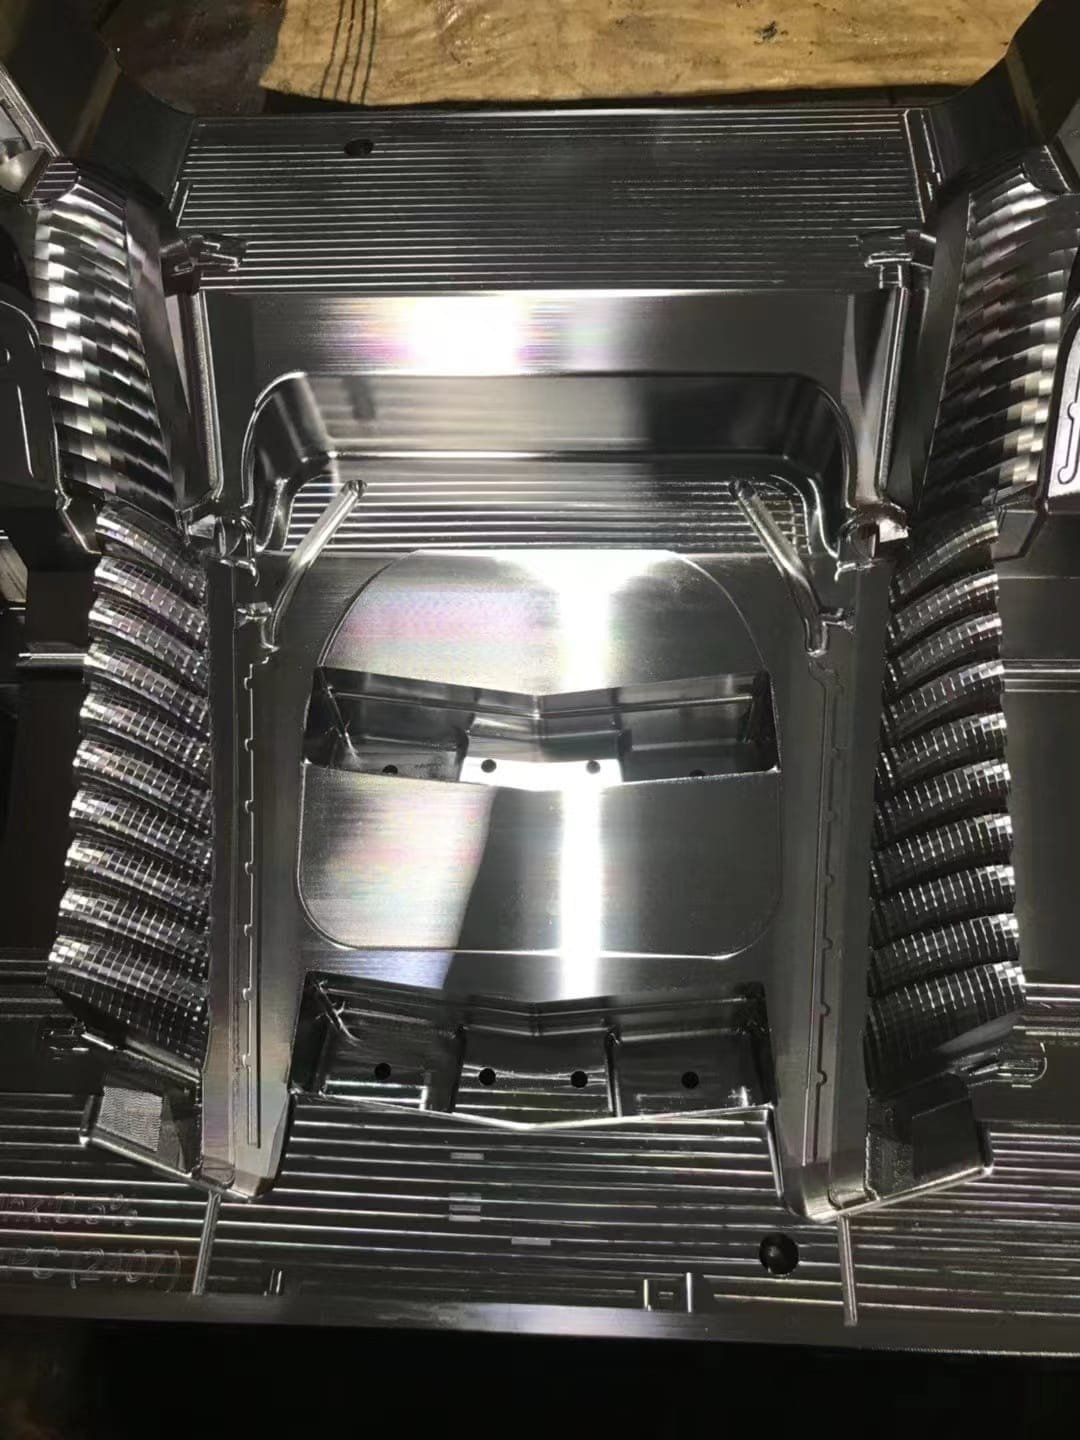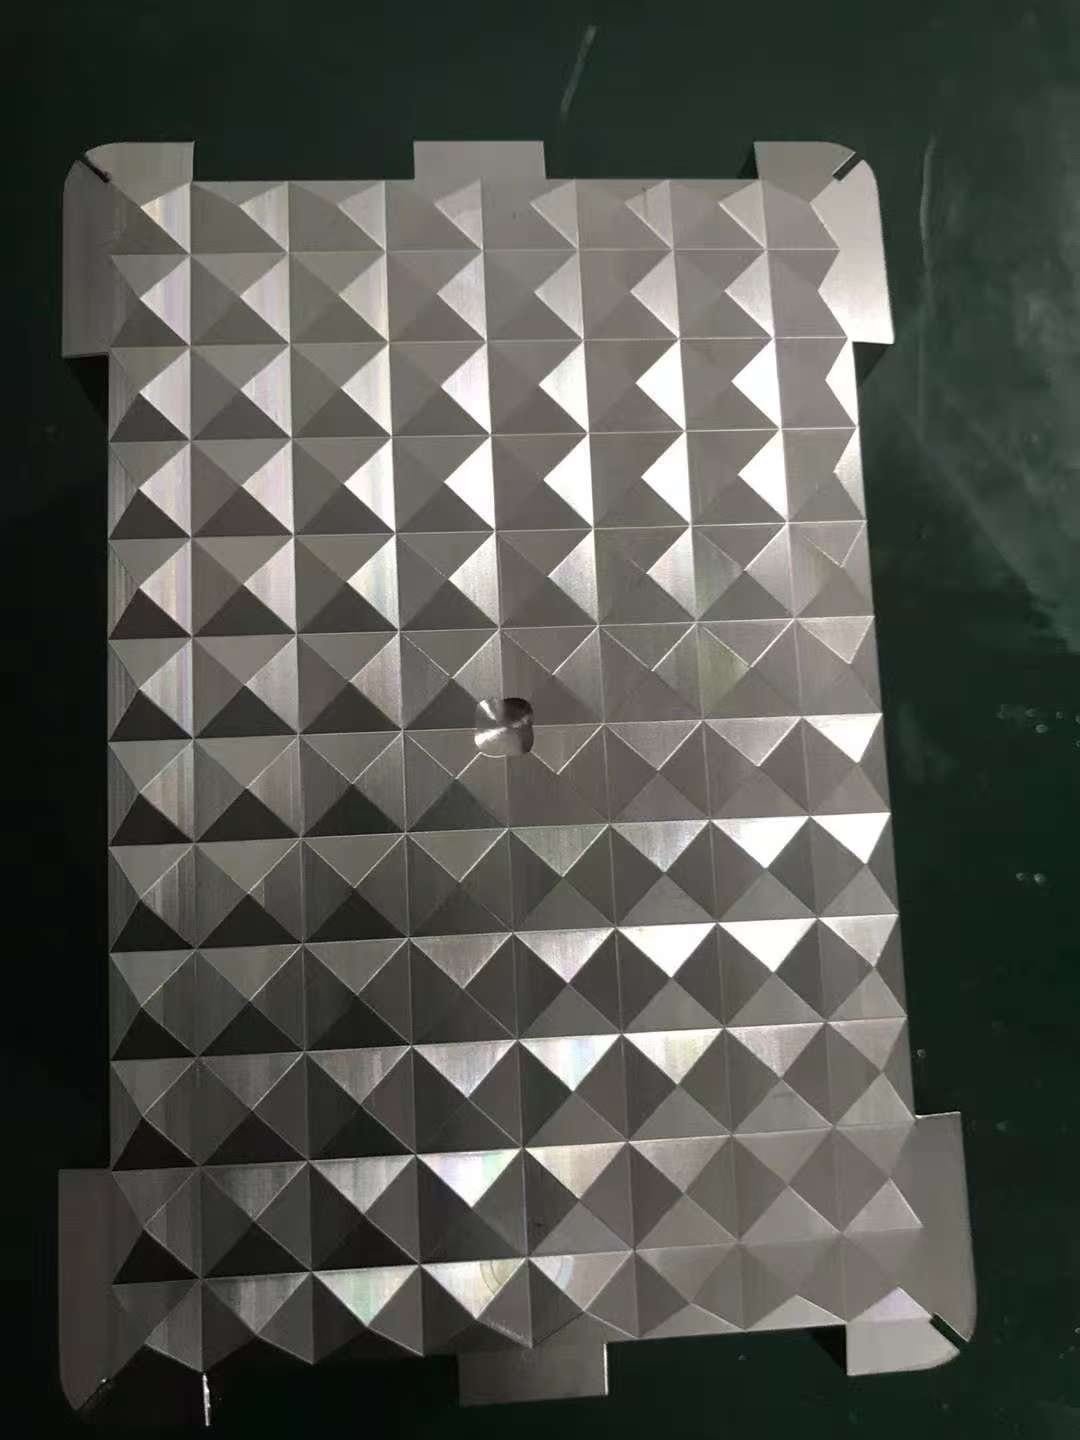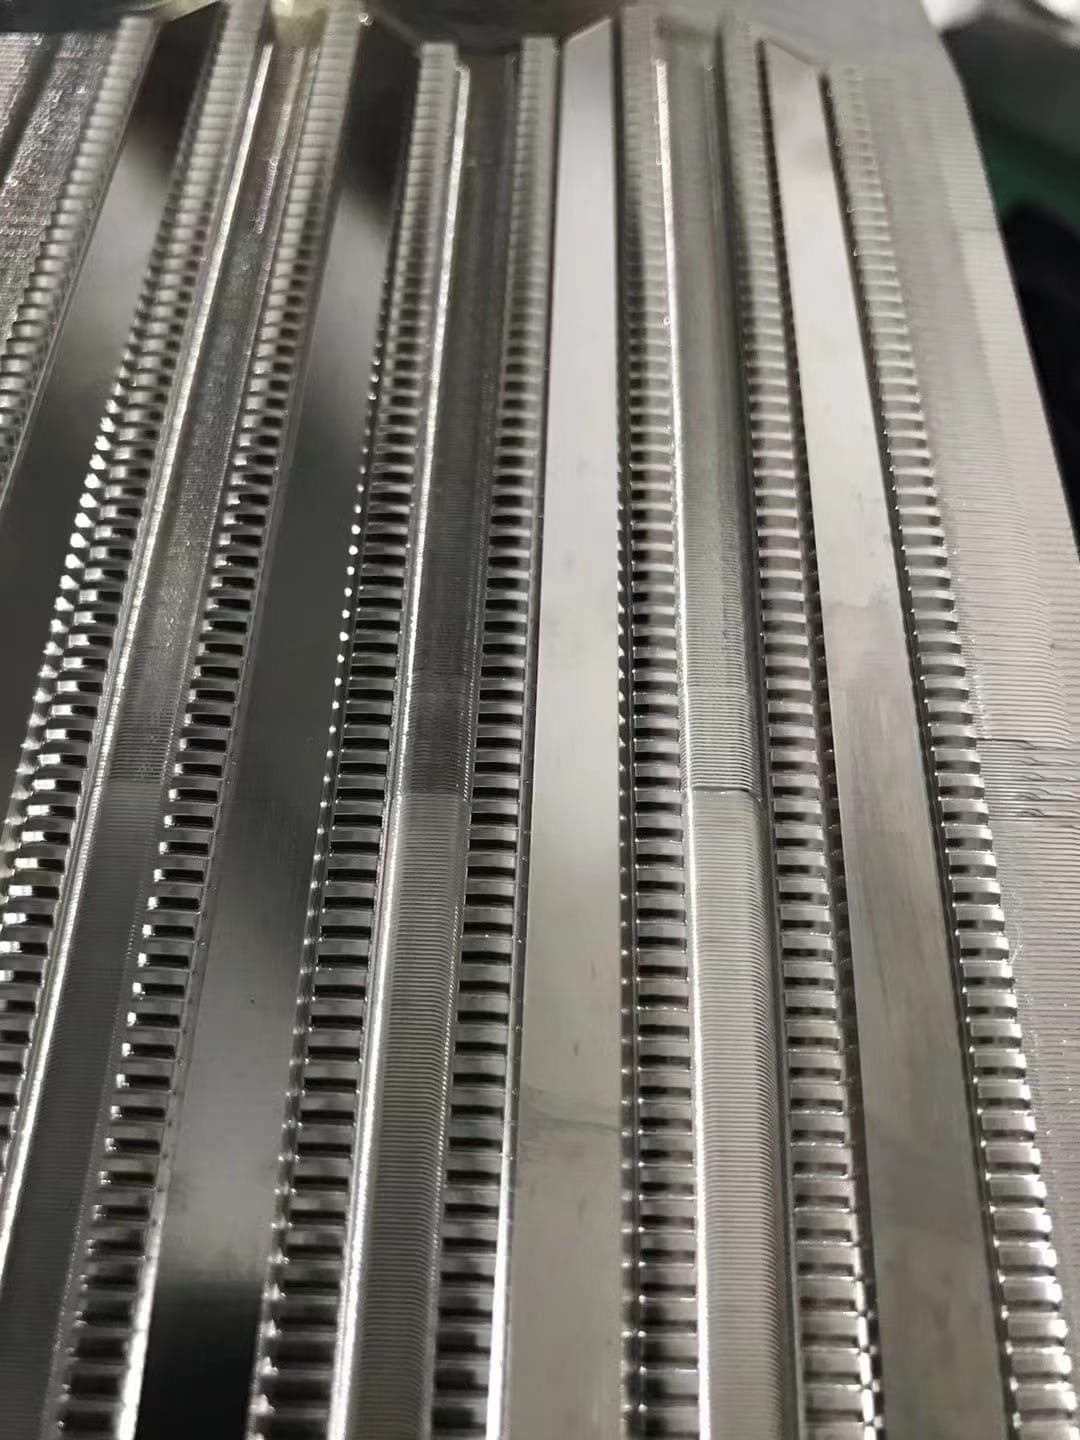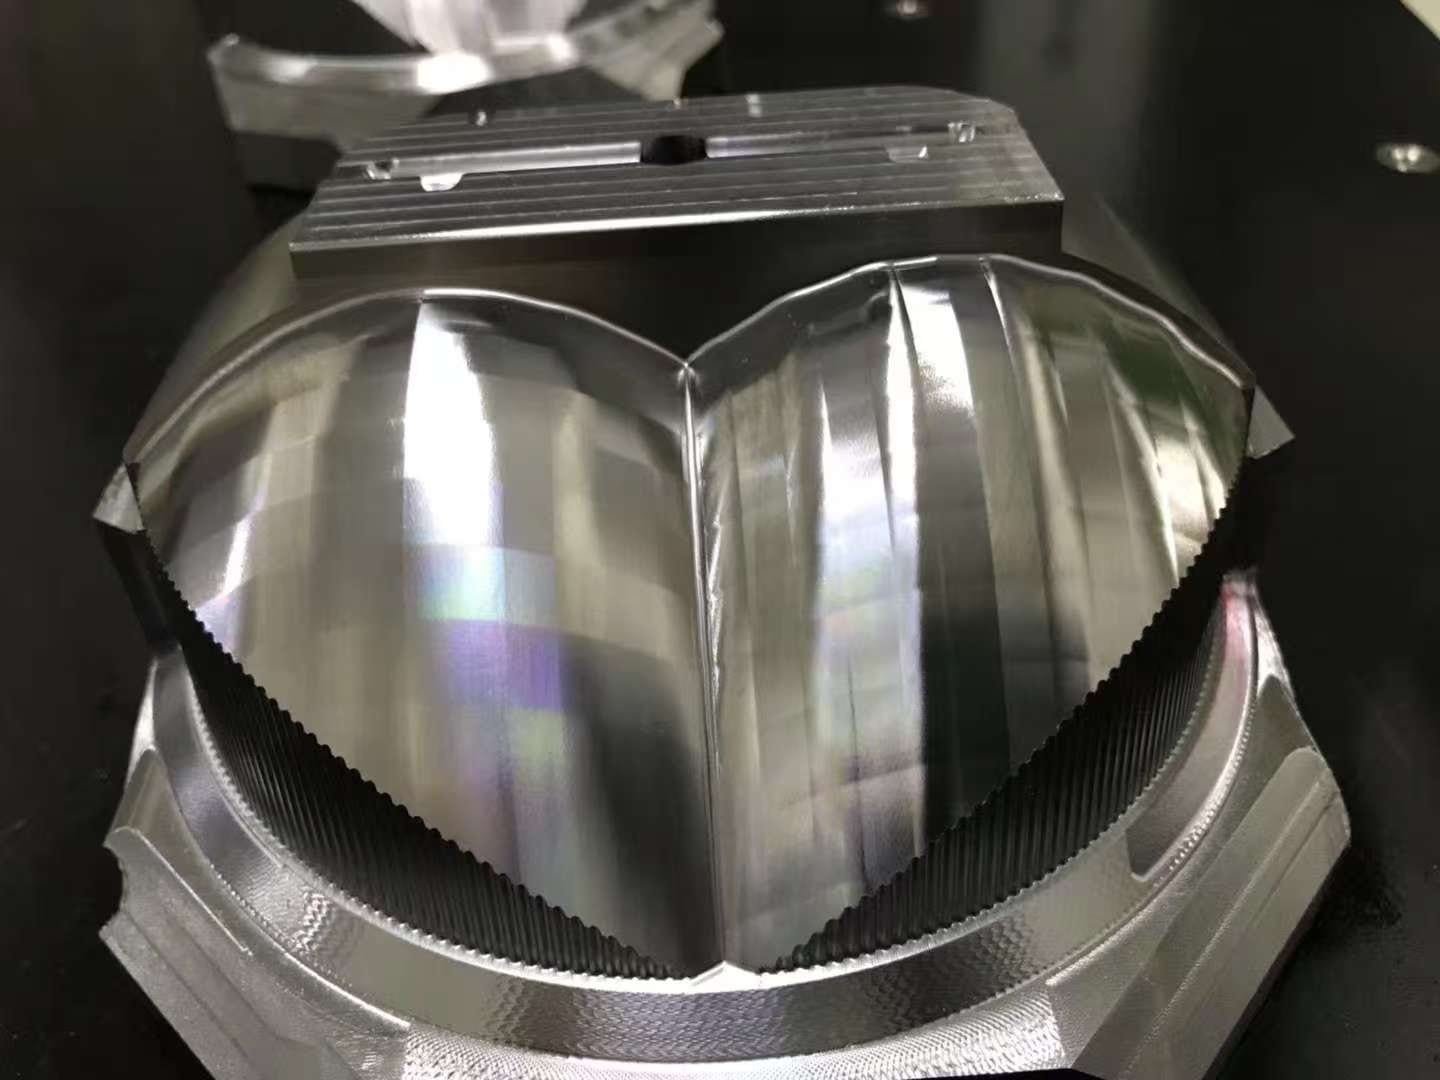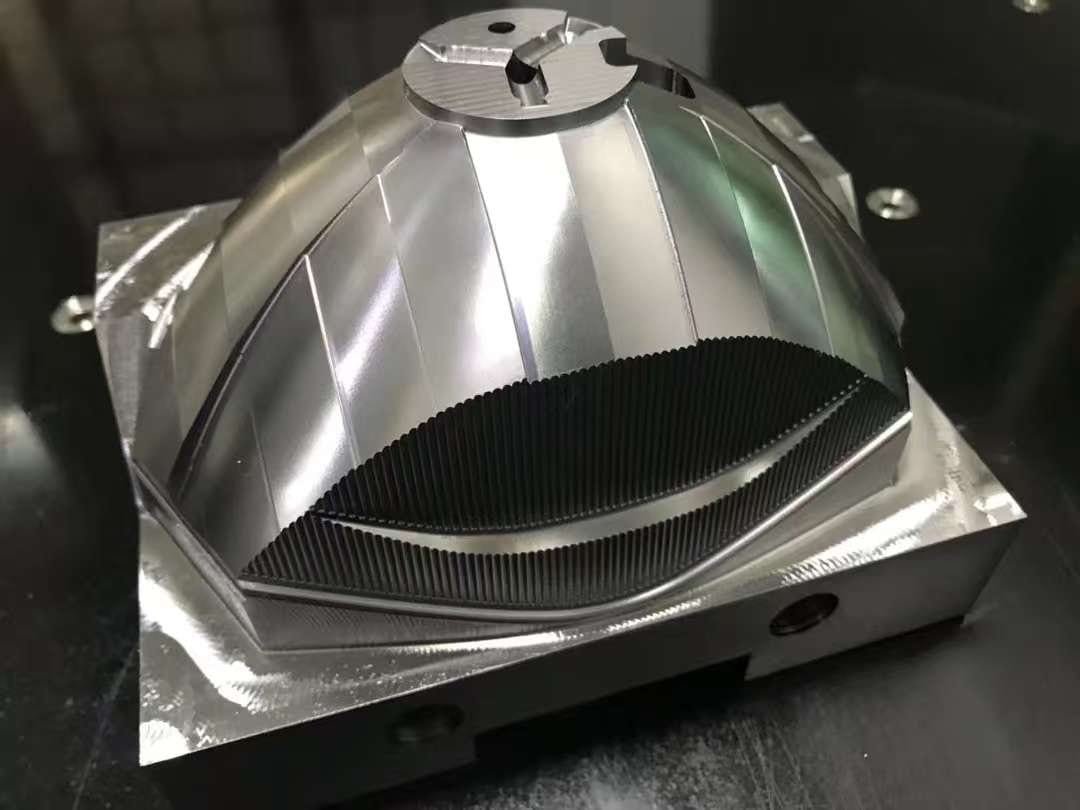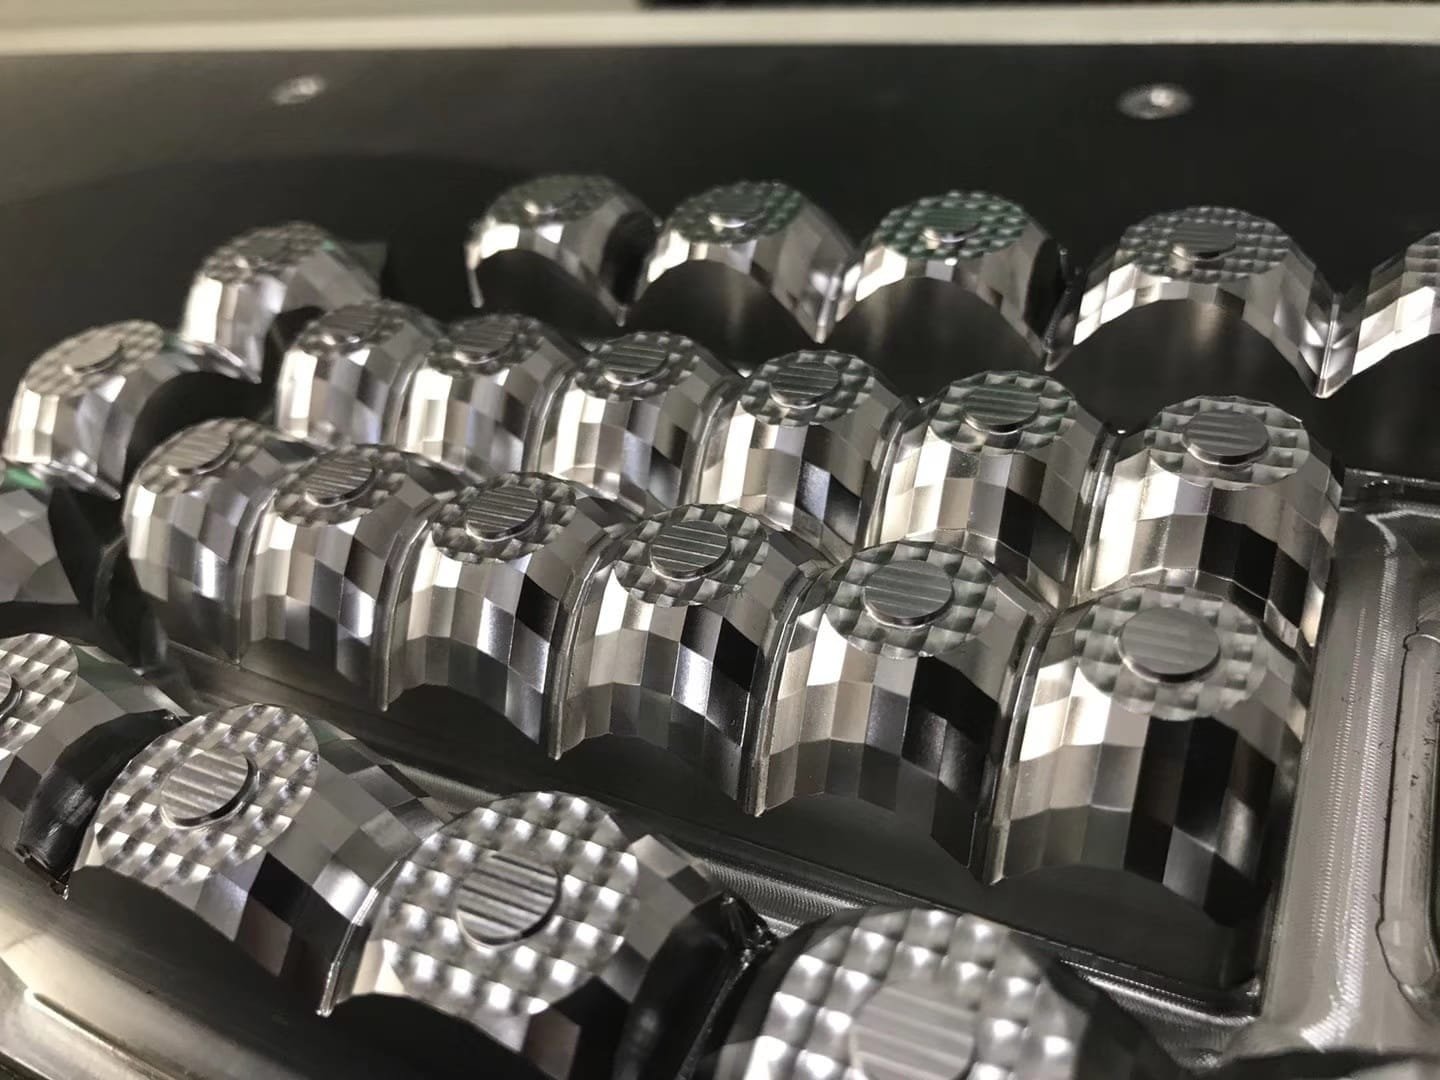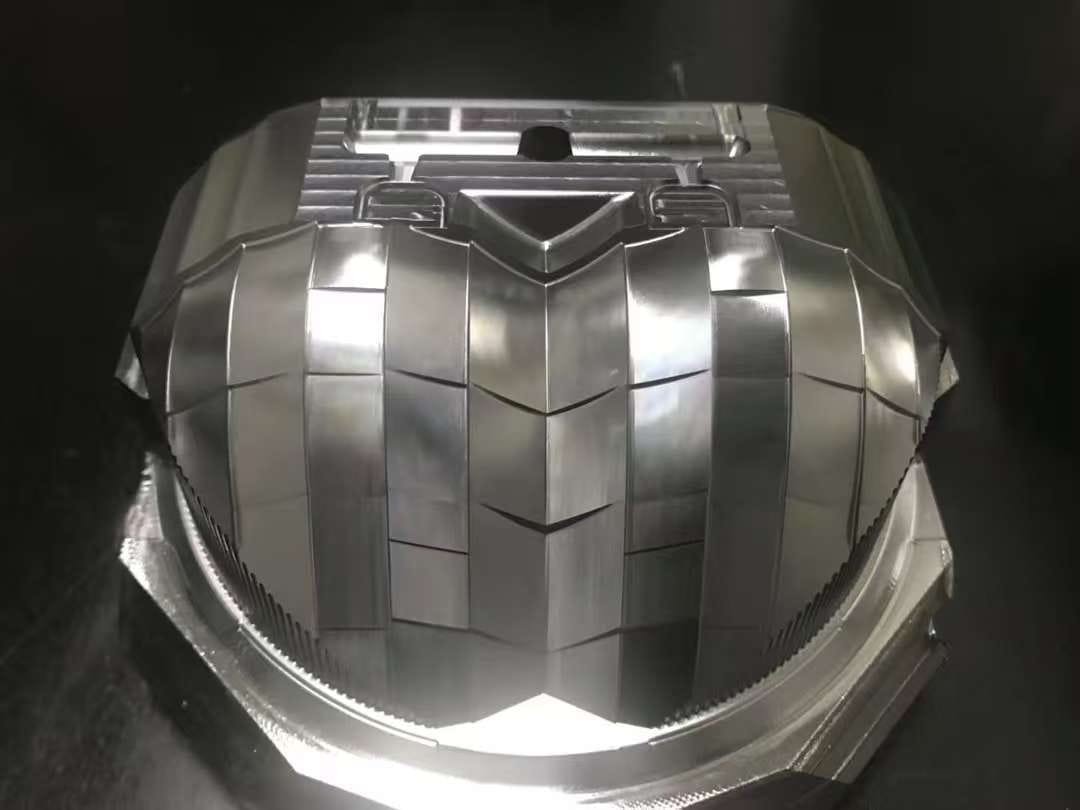
Breite Freiformflächen und feine wiederkehrende Merkmale erzeugen zwei verschiedene visuelle Prüfmaßstäbe. Acht freigegebene Projektaufnahmen zeigen beides an mehreren physischen Bauteilen statt einer einzelnen isolierten Produktaufnahme.
Entscheidungslage des Einkäufers
Nutzen Sie diese Aufzeichnung, wenn Sie vor der Anfrage entscheiden, welche Bereiche eines komplexen Bauteils als formkritisch, optikkritisch oder merkmalskritisch zu kennzeichnen sind. Die Fotos helfen dem Einkäufer, die richtigen Fragen zu stellen; sie ersetzen keine Maß- oder Oberflächennachweise.
- Entscheidungsleitfaden: /de/dfm-checkliste-vor-dem-angebot/ — kennzeichnen Sie kritische Flächen, Schnittstellen und geforderte Nachweise in der Anfrage.
- Leitfaden zum Nachweis: /de/pruefung-physischer-produktprototypen/ — trennen Sie visuelles Erscheinungsbild von gemessener Form, Textur und Funktionsnachweisen.
Projektnachweise
Die Bildaufzeichnung zeigt unmittelbar mehrere separate Bauteile mit stetig wechselnder Freiformgeometrie. Über die Ansichten hinweg stehen breite gewölbte Bereiche neben Taschen, Kanten und lokalen Details.
Weitere Ansichten zeigen stark reflektierende Flächen und feine wiederkehrende geometrische Muster. Die Aufzeichnung macht Wechsel in Oberflächenmaßstab, Kantenzustand und lokaler Merkmalsausbildung aus mehreren Winkeln sichtbar.
Technischer Hintergrund
Freiform-Optikwerkzeuge werden nicht allein am Glanz beurteilt. Eine CIRP-Übersichtsarbeit aus der Freiformoptik beschreibt Konstruktion, Fertigung, Abformung, Messung und Charakterisierung als verbundene Teile derselben technischen Aufgabe. Bei Bauteilen dieser Klasse trennen Teams üblicherweise die Gesamtformprüfung von der lokalen Textur- oder Merkmalsprüfung, weil jede einen anderen Messmaßstab braucht. Dies ist allgemeiner technischer Hintergrund, keine Aussage über die bei den abgebildeten Bauteilen angewandten Verfahren. Öffentliche Quelle: Fang et al., Manufacturing and Measurement of Freeform Optics.
Ein praktisches Prüfbriefing sollte daher festlegen, welche Flächen formkritisch, optikkritisch oder merkmalskritisch sind. Diese Unterscheidung verhindert, dass eine optisch helle Fläche als Beleg für gemessene Geometrie oder optische Leistung genommen wird.
Dokumentiertes Ergebnis
Das dokumentierte Ergebnis ist eine Gruppe physischer Bauteile mit sichtbarer Freiformgeometrie, reflektierenden Bereichen und feinen wiederkehrenden Mustern. Die acht Ansichten ergeben eine prüfbare Bildaufzeichnung breiter Flächen und lokaler Details.
Hinweis zur Aussagekraft
Die vorhandene Aufzeichnung belegt nur sichtbare Geometrie und Oberflächenerscheinung. Sie belegt weder Werkstoff, Fertigungsweg, Maßtoleranz, Rauheit, Prüfmethode, optische Leistung, Stückzahl, Lieferzeit, Kundenidentität, Fahrzeugprogramm noch Serienvalidierung.
Warum Lichtleiter-Formkomponenten ein anderes Problem sind
Ein optisches Bauteil wird am Licht beurteilt, nicht an der Schieblehre. Ein Formeinsatz kann maßhaltig perfekt sein und trotzdem einen unbrauchbaren Lichtleiter erzeugen, weil die optische Leistung von Oberflächengüte, Kantenschärfe und Gleichmäßigkeit der reflektierenden Flächen abhängt – nichts davon erfasst ein Maßbericht.
Deshalb liegt Beleuchtungs-Formenbau an der Schnittstelle von Bearbeitungsgenauigkeit und Oberflächenbeherrschung, und deshalb muss die Oberflächenvorgabe vereinbart sein, bevor der Einsatz geschnitten wird.
Fertigungsweg für einen Lichtleiter-Einsatz
| Stufe | Anlage | Belegte Genauigkeit | Warum es optisch zählt |
|---|---|---|---|
| Schrupp- und Vorschlichtfräsen | Mazak Variaxis i-600 (5-Achs), Haas VF-2 | ±0,005 mm | Lässt gleichmäßiges Aufmaß für die Schlichtbearbeitung; 5-Achs eliminiert Aufspannungen, die optische Flächen versetzen würden |
| Schlichtbearbeitung | Makino PS105 | ±0,02 mm | Kontrollierter Zeilenabstand auf Freiformflächen, der die Rauheit nach der Bearbeitung festlegt |
| Scharfe Innenmerkmale | Sodick AD30L Senkerodieren (2) | ±0,003 mm | Rippen und Kanten, die ein rotierender Fräser nicht erreicht |
| Feine Schlitze und Trennebenen | Sodick AQ537L Drahterodieren | ±0,001 mm | Scharfe Kanten, die steuern, wo Licht austritt |
| Oberflächenmessung | Mitutoyo Surftest SJ-210 | Ra 0,005–40 μm | Die Zahl, die entscheidet, ob überhaupt poliert werden muss |
| Maßprüfung | Zeiss Contura G2 Koordinatenmessgerät | ±0,001 mm | Lage der optischen Merkmale zueinander |
Erodieren hinterlässt eine umgeschmolzene Schicht, die sich optisch von einer gefrästen Fläche unterscheidet. Wird eine optische Fläche erodiert, muss die Schicht vor dem Polieren entfernt werden – ein eigener Arbeitsgang und eigene Kosten. Das Verfahren vor dem Schneiden des Einsatzes festzulegen hält diese Kosten sichtbar.
Was entscheidet, ob das Werkzeug gutes Licht erzeugt
- Oberflächenrauheit auf der reflektierenden Fläche. Jede Bearbeitungsspur streut Licht. Das erreichbare Ra entscheidet, ob ein polierter Einsatz nötig ist, und das Polieren von Freiformflächen ist qualifizierte Handarbeit mit eigener Lieferzeit.
- Kantenschärfe an Lichtauskoppel-Merkmalen. Eine verrundete Kante lässt Licht austreten, wo es gerichtet austreten soll. Schärfe ist eine Entscheidung über Werkzeuggeometrie und Erodieren, keine Sache, die die Prüfung nachträglich korrigieren kann.
- Ausrichtung zwischen optischen Merkmalen. Ein Werkzeug mit zwei Lichtwegen muss deren Relativlage halten. Fehler zeigen sich als ungleichmäßige Helligkeit, was beim Kunden als Konstruktionsfehler ankommt.
- Entformschräge an optischen Wänden. Eine senkrechte optische Fläche braucht Schräge zum Entformen, und die Schräge verändert den Lichtweg. Sie muss im optischen Entwurf stehen, nicht nachträglich vom Werkzeugmacher ergänzt werden.
- Anguss- und Fließposition. Bindenahtstellen streuen Licht. Wo der Anguss sitzt, entscheidet, wo die Bindennaht landet, und ein optisches Teil kann sie nicht verbergen.
Was Sie mit einer Beleuchtungswerkzeug-Anfrage senden sollten
- 3D-CAD der optischen Geometrie plus die optische Anforderung: was das Teil mit Licht leisten muss
- Welche Flächen optisch wirksam und welche konstruktiv sind
- Oberflächenziel und ob Polieren erwartet wird oder vermieden werden muss
- Formstoff, da Schwindung und Fließverhalten werkstoffspezifisch sind
- Angussposition, falls bereits festgelegt, oder die Randbedingung, die sie bestimmt
- Erwartete Stückzahl, die entscheidet, ob Aluminium- oder gehärtetes Werkzeug gerechtfertigt ist
Der Betrieb arbeitet nach ISO 9001:2015 mit einer Teilefreigabequote über 99 %. 6 Ingenieure und 4 Konstrukteure unter 50+ Mitarbeitenden prüfen den Weg vor dem Angebot, und 2 fest zugeordnete Prüfer prüfen gegen die Zeichnung statt gegen die Maschine.
Angebot anfordern
Angebot anfordern — Senden Sie eine STEP-Datei und markieren Sie die Flächen, die formkritisch, optikkritisch oder merkmalskritisch sind. ProtoManu prüft die Geometrie und meldet die für das Angebot nötigen Fragen zurück.
Projektgalerie