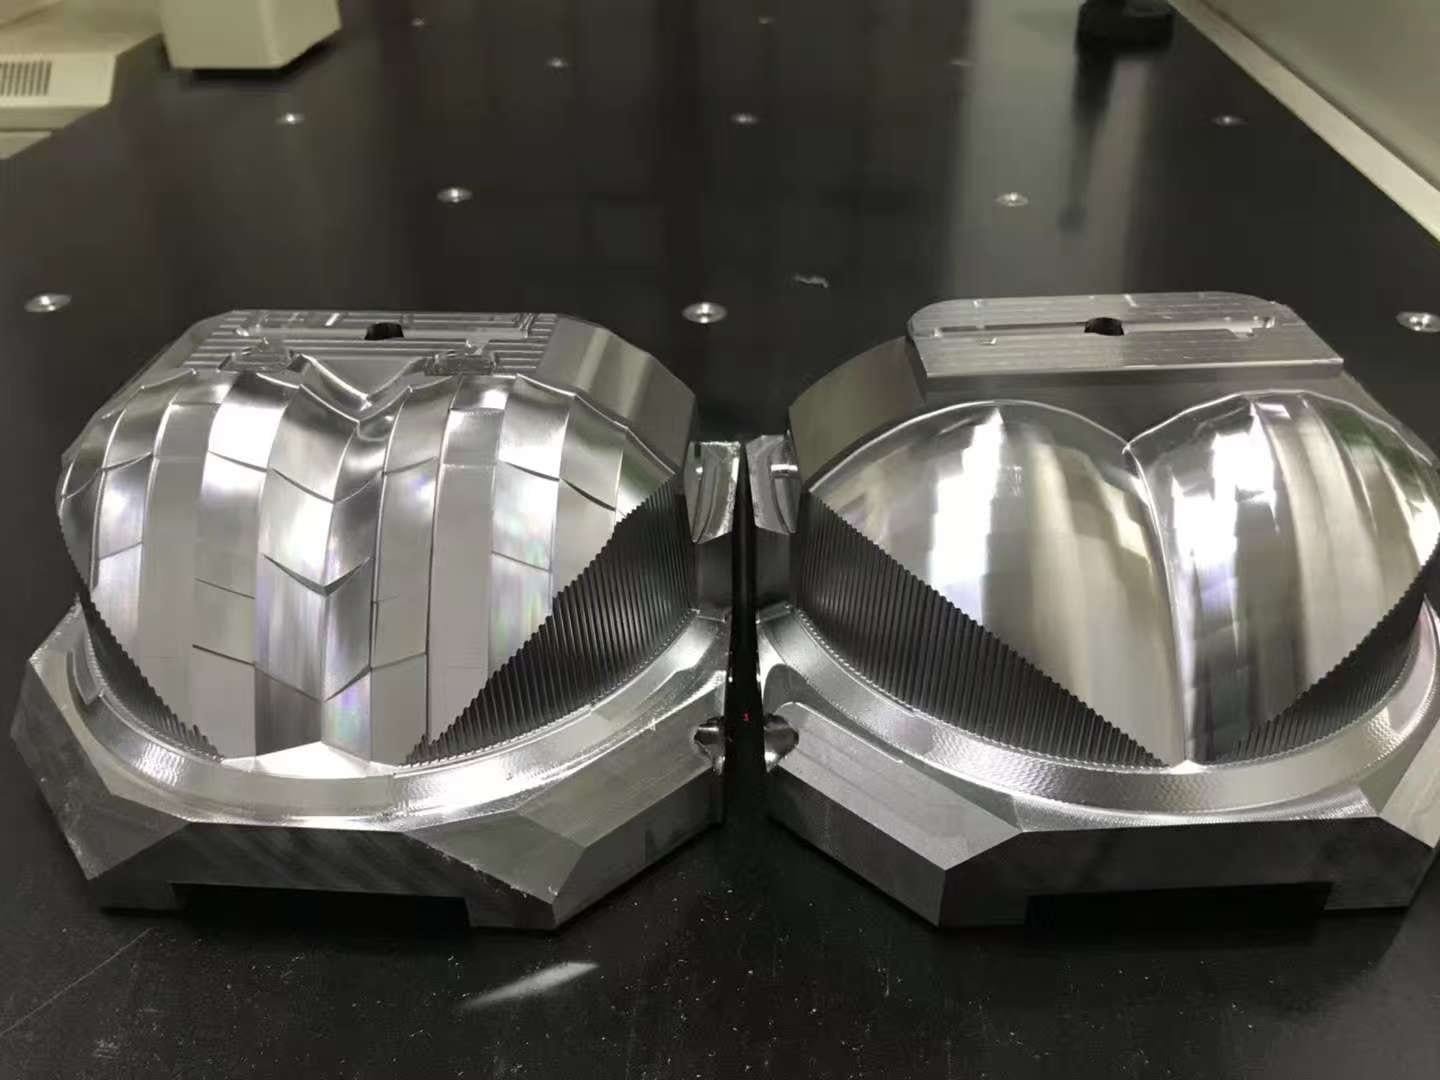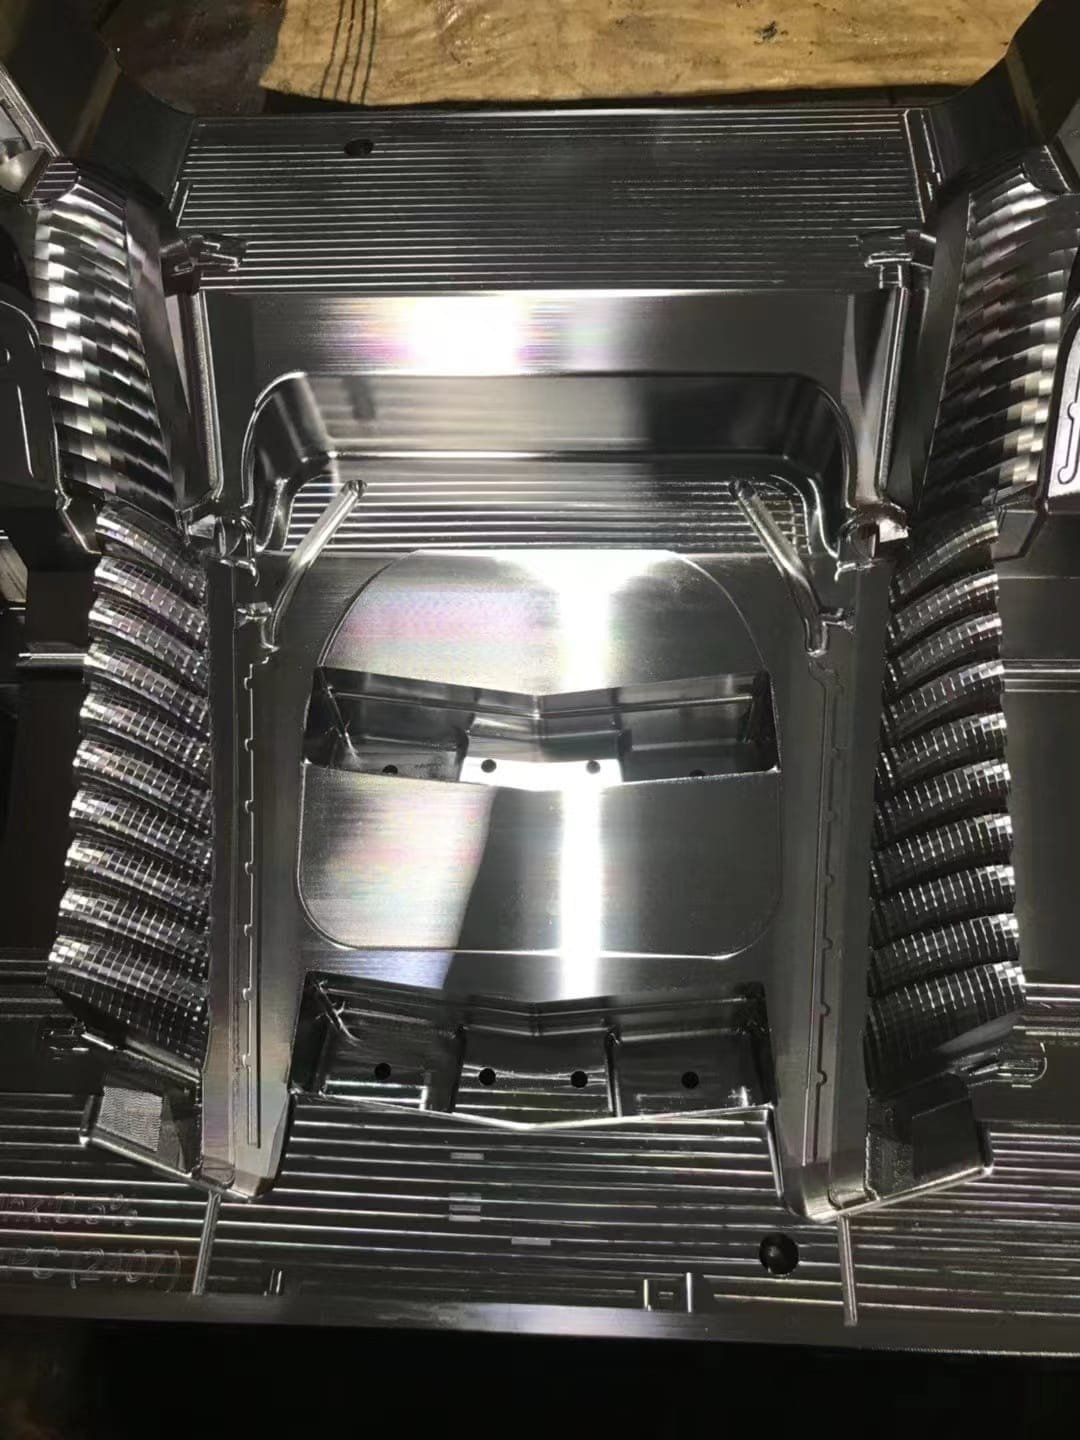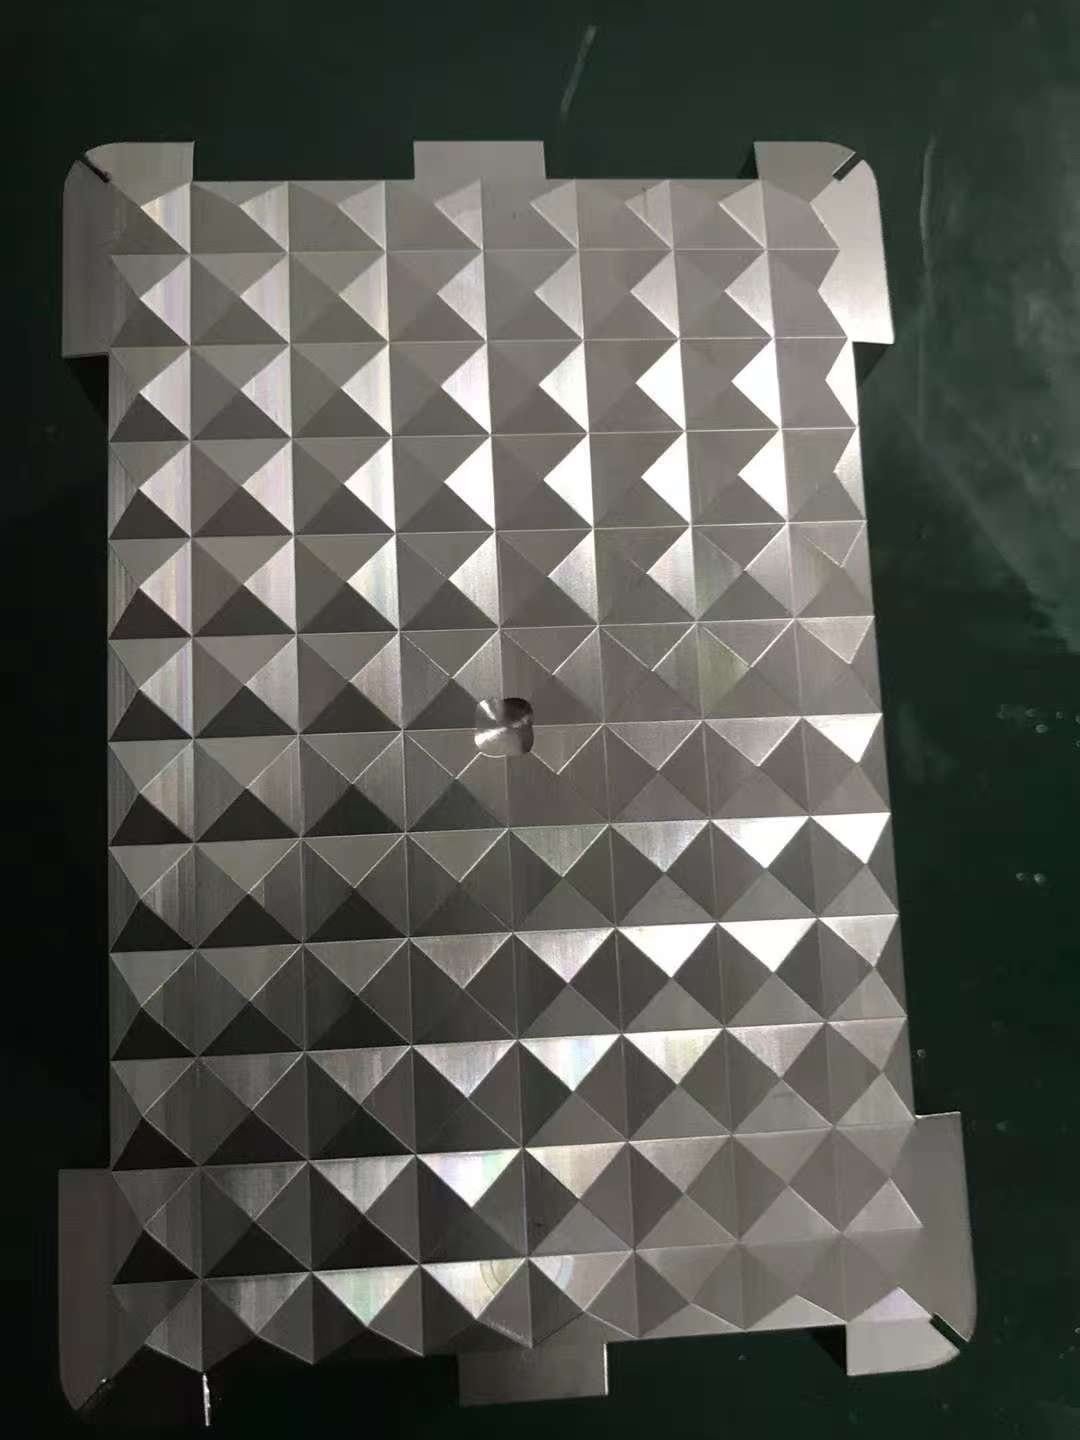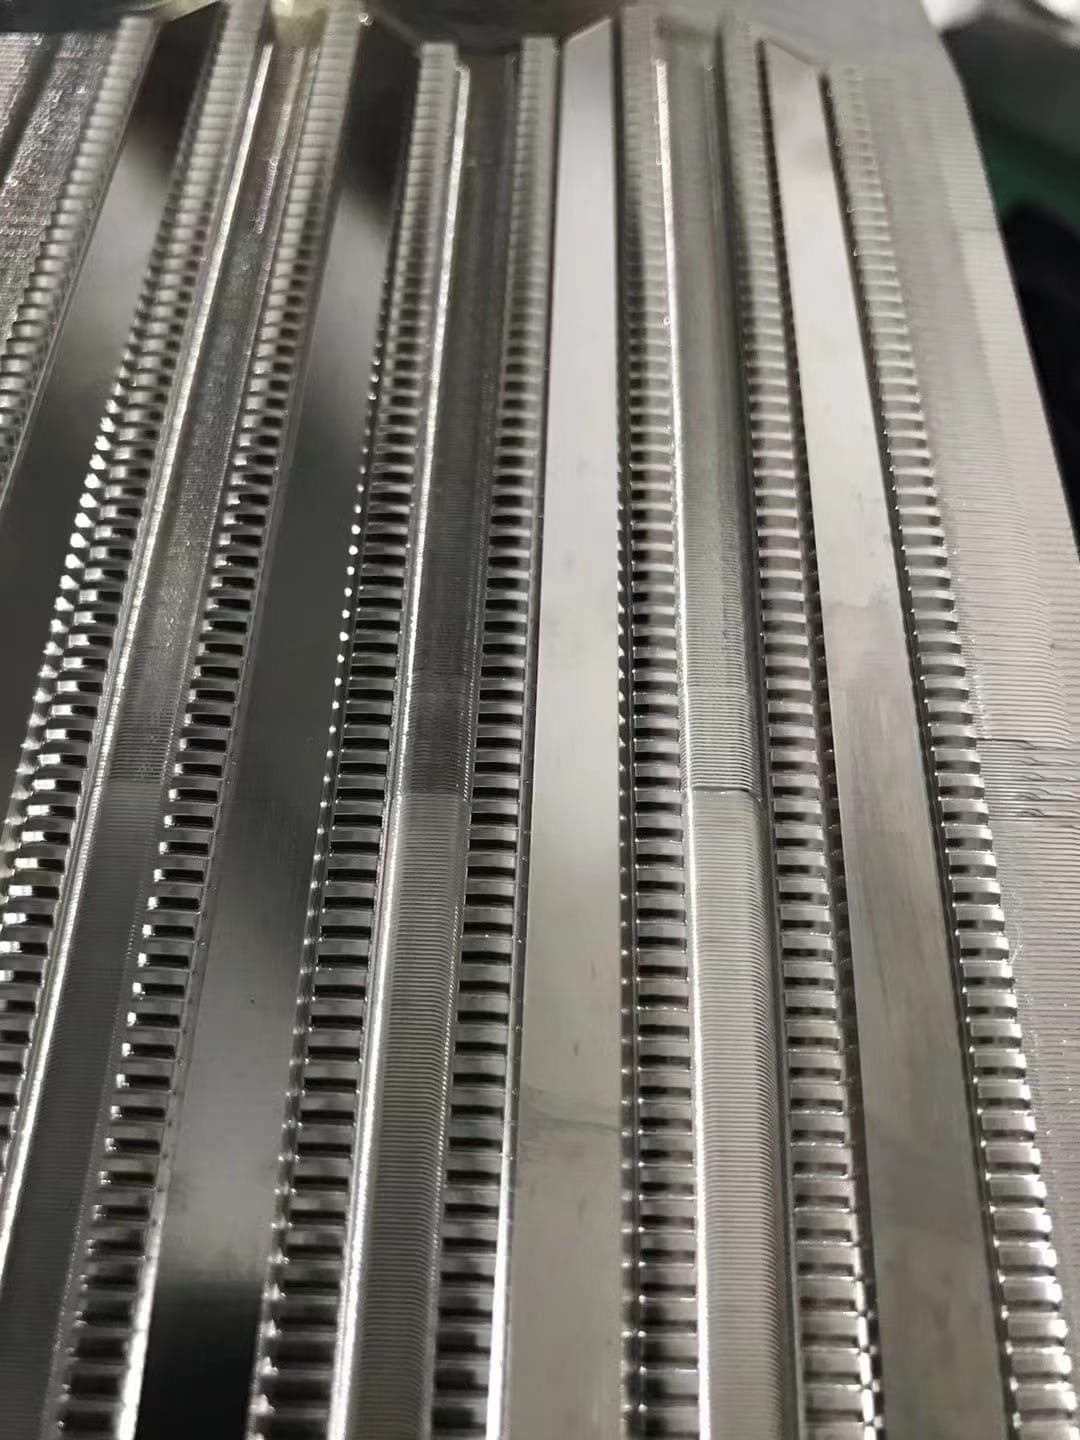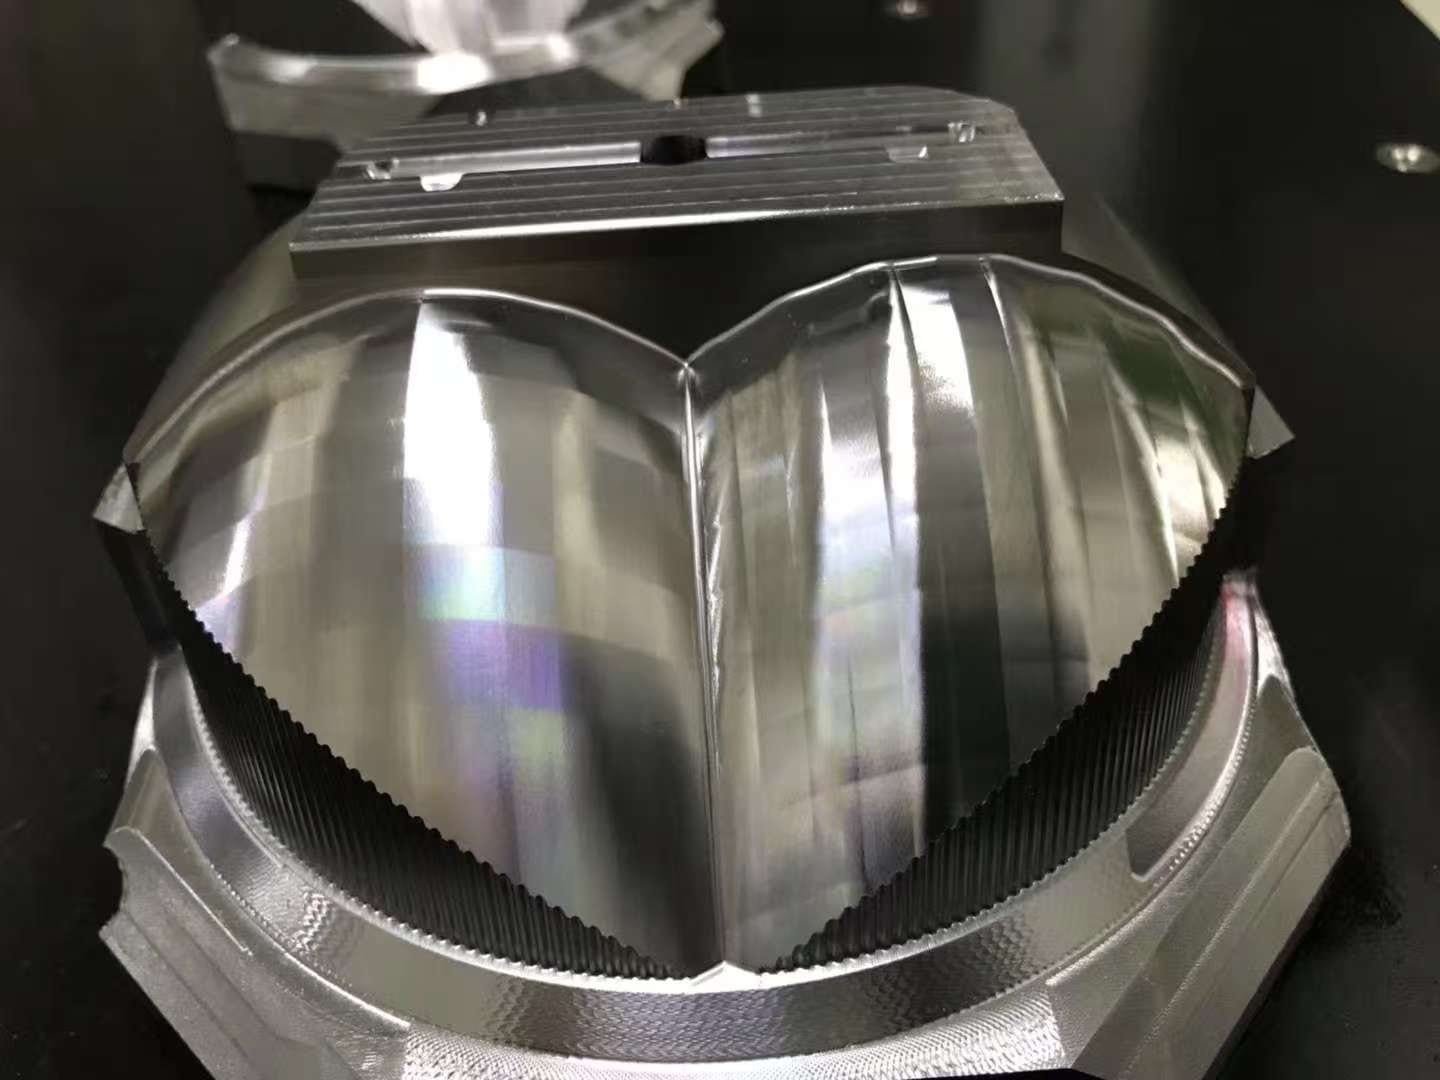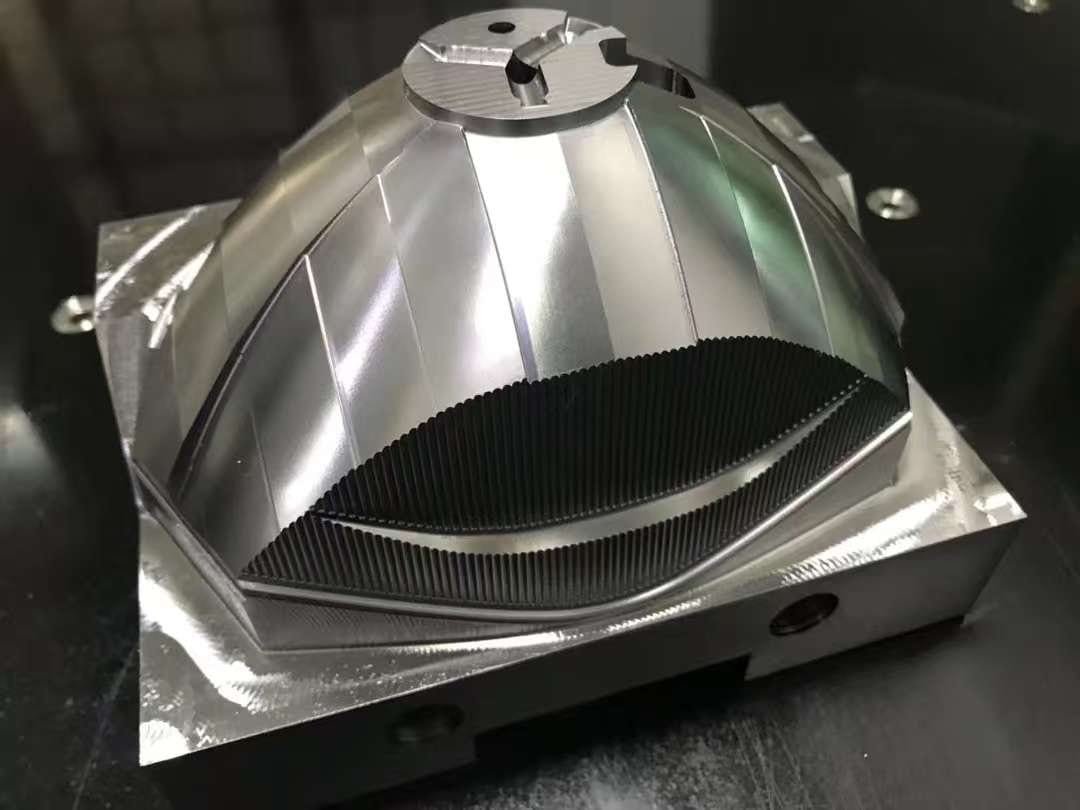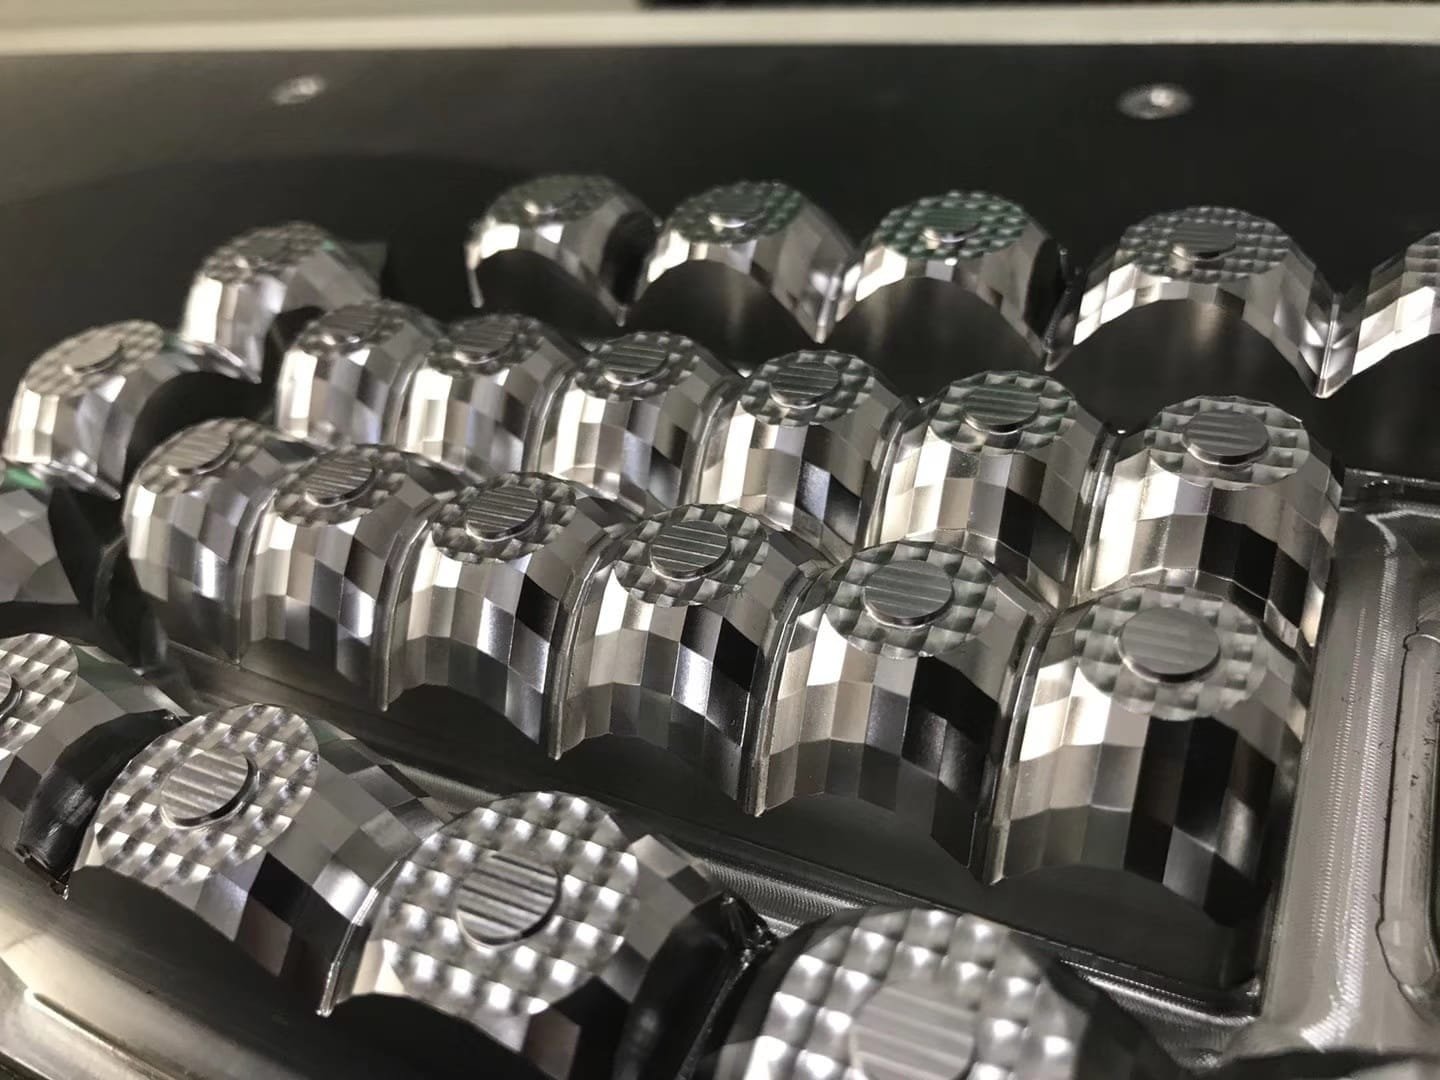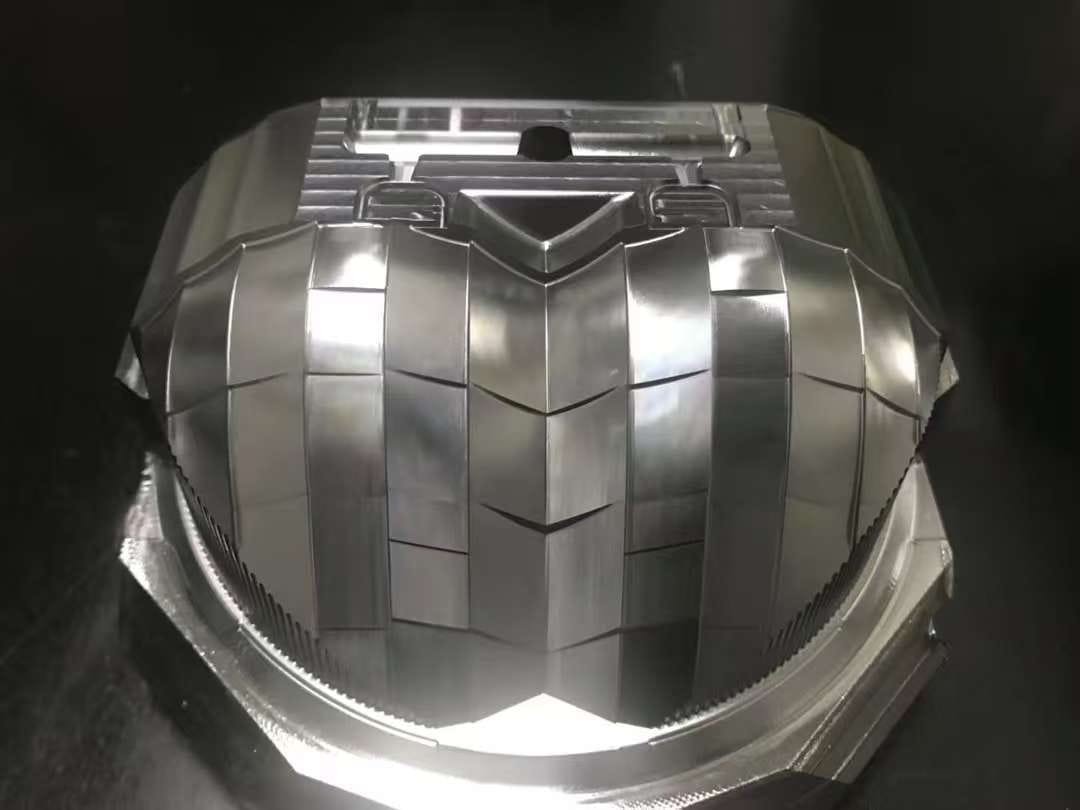
Ampie superfici a forma libera e sottili motivi ripetuti creano due diverse scale di verifica visiva. Otto fotografie autorizzate mostrano entrambe su più componenti fisici, invece di presentare un’unica foto di prodotto isolata.
Contesto decisionale dell’acquirente
Usi questo registro per decidere quali regioni di un componente complesso vanno indicate come critiche di forma, critiche di aspetto o critiche di dettaglio prima del preventivo. Le foto aiutano l’acquirente a individuare le domande; non sostituiscono evidenze dimensionali o di superficie.
- Guida alla decisione: /it/lista-dfm-prima-del-preventivo/ — indichi superfici critiche, interfacce ed evidenze richieste nella richiesta.
- Guida alle evidenze: /it/prova-di-prototipo-fisico/ — separi aspetto visivo da forma misurata, texture ed evidenze funzionali.
Evidenze di progetto
Il registro immagini mostra direttamente più componenti separati con geometria a forma libera che cambia dolcemente. Tra le viste, ampie zone curve convivono con tasche, bordi e dettagli localizzati.
Altre viste mostrano zone molto riflettenti e sottili motivi geometrici ripetuti. Il registro rende visibili da più angolazioni i cambi di scala superficiale, stato del bordo e definizione dei dettagli locali.
Contesto tecnico
L’attrezzatura ottica a forma libera non si valuta solo dalla lucentezza. Una rassegna CIRP di ricercatori in ottica a forma libera descrive progettazione, produzione, replica, misura e caratterizzazione come parti collegate dello stesso problema ingegneristico. Per parti di questa classe i team separano di norma la verifica della forma globale da quella della texture o dei dettagli locali, perché ciascuna richiede una scala di misura diversa. È contesto tecnico generale, non un’affermazione sui metodi usati per i componenti fotografati. Riferimento pubblico: Fang et al., Manufacturing and Measurement of Freeform Optics.
Un brief di verifica pratico deve quindi identificare quali superfici sono critiche di forma, di aspetto o di dettaglio. Questa distinzione evita che una superficie visivamente brillante venga presa come prova di geometria misurata o di prestazione ottica.
Risultato documentato
Il risultato documentato è un gruppo di componenti fisici con geometria a forma libera visibile, zone riflettenti e sottili motivi ripetuti. Le otto viste formano un registro visivo verificabile di superfici ampie e dettagli localizzati.
Nota sulla portata delle evidenze
Il registro disponibile verifica solo geometria visibile e aspetto superficiale. Non stabilisce materiale, percorso produttivo, tolleranza dimensionale, rugosità, metodo di ispezione, prestazione ottica, quantità, tempi, identità del cliente, programma veicolo né validazione di produzione.
Perché i componenti stampo per guide di luce sono un altro problema
Un componente ottico si giudica dalla luce, non dal calibro. Un inserto stampo può essere dimensionalmente perfetto e produrre una guida di luce inaccettabile, perché la prestazione ottica dipende da finitura superficiale, nitidezza dei bordi e uniformità delle superfici riflettenti — nulla di tutto ciò compare in un rapporto dimensionale.
Per questo il lavoro sugli stampi per illuminazione sta all’incrocio tra precisione di lavorazione e controllo della superficie, e per questo la specifica di finitura va concordata prima di tagliare l’inserto.
Percorso di processo per un inserto di guida di luce
| Fase | Attrezzatura | Precisione documentata | Perché conta otticamente |
|---|---|---|---|
| Fresatura di sgrossatura e semifinitura | Mazak Variaxis i-600 (5 assi), Haas VF-2 | ±0,005 mm | Lascia sovrametallo uniforme per la finitura; i 5 assi eliminano le staffaggi che disallineerebbero le superfici ottiche |
| Finitura fine | Makino PS105 | ±0,02 mm | Passo laterale controllato su superfici a forma libera, che fissa la rugosità fresata |
| Dettagli interni netti | Elettroerosione a tuffo Sodick AD30L (2) | ±0,003 mm | Nervature e bordi che una fresa rotante non raggiunge |
| Cave sottili e linee di divisione | Elettroerosione a filo Sodick AQ537L | ±0,001 mm | Bordi netti che controllano dove la luce esce |
| Misura di superficie | Mitutoyo Surftest SJ-210 | Ra 0,005–40 μm | Il numero che decide se la lucidatura serve davvero |
| Verifica dimensionale | Macchina di misura Zeiss Contura G2 | ±0,001 mm | Posizione dei dettagli ottici l’uno rispetto all’altro |
L’elettroerosione lascia uno strato rifuso visivamente diverso da una superficie fresata. Quando una faccia ottica è prodotta a elettroerosione, lo strato rifuso va rimosso prima della lucidatura, che è un’operazione e un costo separati. Decidere il processo prima di tagliare l’inserto mantiene quel costo visibile.
Cosa decide se lo stampo produce buona luce
- Rugosità sulla faccia riflettente. Ogni segno di lavorazione diffonde luce. Il Ra ottenibile determina se serve un inserto lucidato, e la lucidatura di superfici a forma libera è lavoro manuale qualificato con i propri tempi.
- Nitidezza dei bordi sui dettagli di estrazione della luce. Un bordo arrotondato fa uscire luce dove dovrebbe emettere. La nitidezza è una decisione di geometria utensile ed elettroerosione, non qualcosa che il collaudo possa correggere dopo.
- Allineamento tra dettagli ottici. Uno stampo con due percorsi di luce deve tenere la loro posizione relativa. Gli errori si vedono come luminosità irregolare, che il cliente legge come difetto di progetto.
- Sformo sulle pareti ottiche. Una faccia ottica verticale ha bisogno di sformo per estrarla, e lo sformo cambia il percorso della luce. Deve stare nel progetto ottico, non essere aggiunto dopo dallo stampista.
- Posizione di iniezione e flusso. Le linee di giunzione diffondono luce. Dove sta l’iniezione decide dove cade la linea di giunzione, e un pezzo ottico non può nasconderla.
Cosa inviare con una richiesta di stampo per illuminazione
- CAD 3D della geometria ottica, più il requisito ottico: cosa deve fare il pezzo con la luce
- Quali superfici sono otticamente attive e quali strutturali
- Obiettivo di finitura superficiale, e se la lucidatura è prevista o va evitata
- Materiale di stampaggio, poiché ritiro e comportamento di flusso sono specifici del materiale
- Posizione di iniezione se già definita, o il vincolo che la determina
- Quantità prevista, che decide se è giustificata attrezzatura in alluminio o temprata
L’officina lavora secondo ISO 9001:2015 con quota di pezzi conformi sopra il 99 %. 6 ingegneri e 4 progettisti su 50+ persone rivedono il percorso prima del preventivo, e 2 ispettori dedicati verificano contro il disegno invece che contro la macchina.
Richiedi preventivo
Richiedi preventivo — Invii un file STEP e indichi le superfici critiche di forma, di aspetto o di dettaglio. ProtoManu esamina la geometria e restituisce le domande necessarie al preventivo.
Galleria del progetto