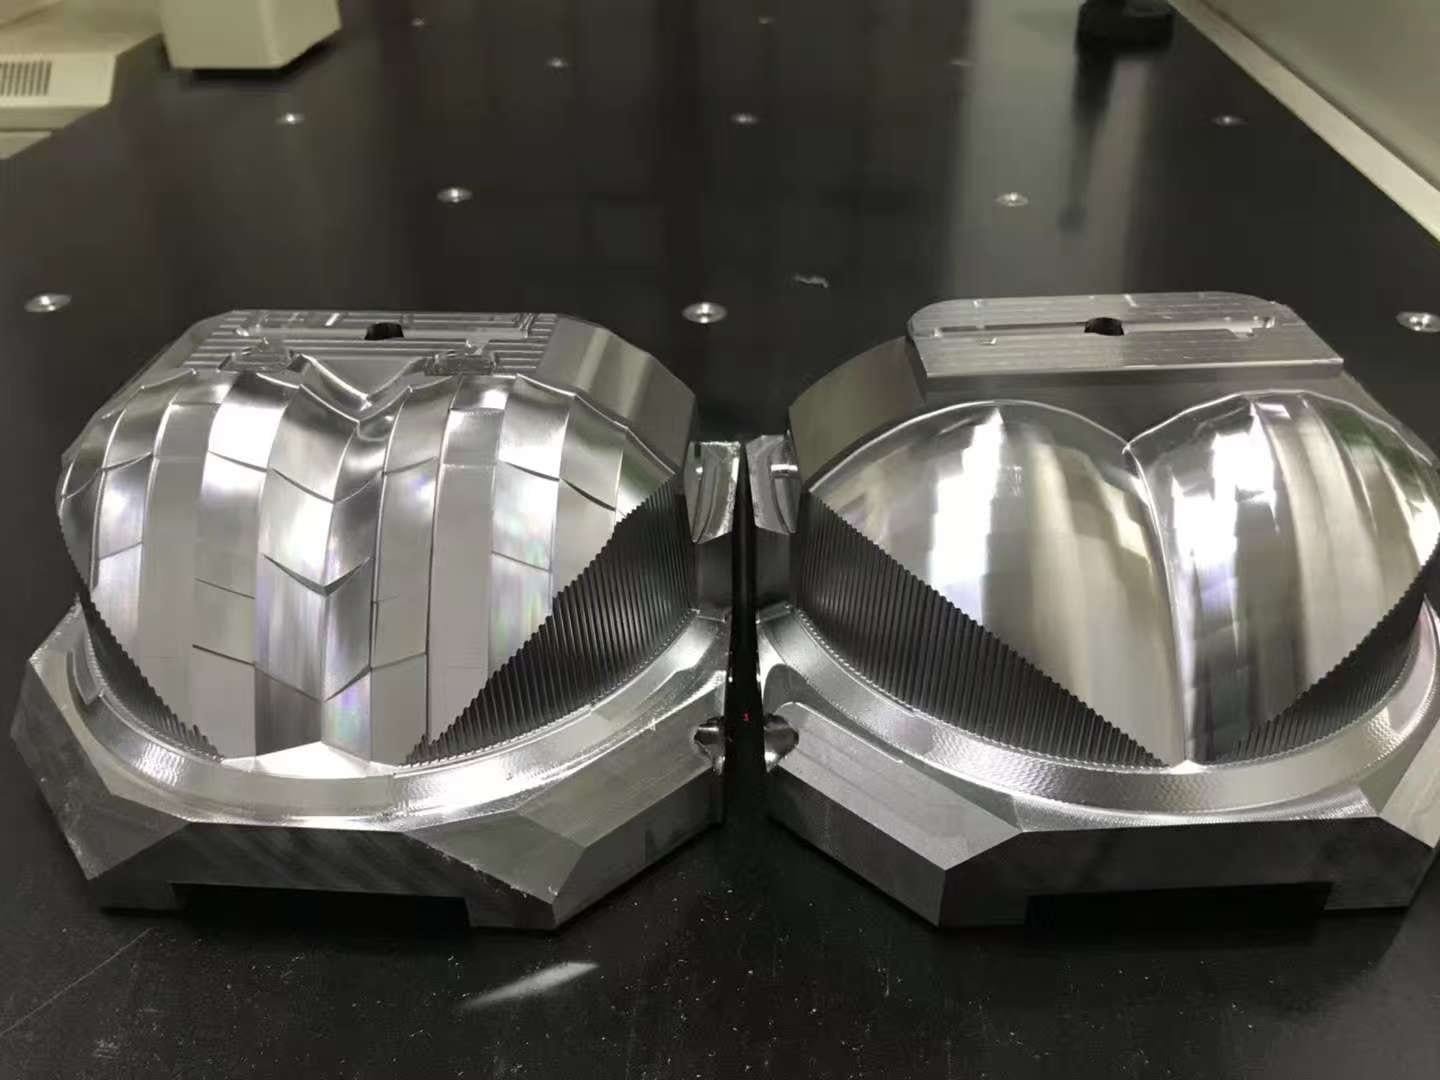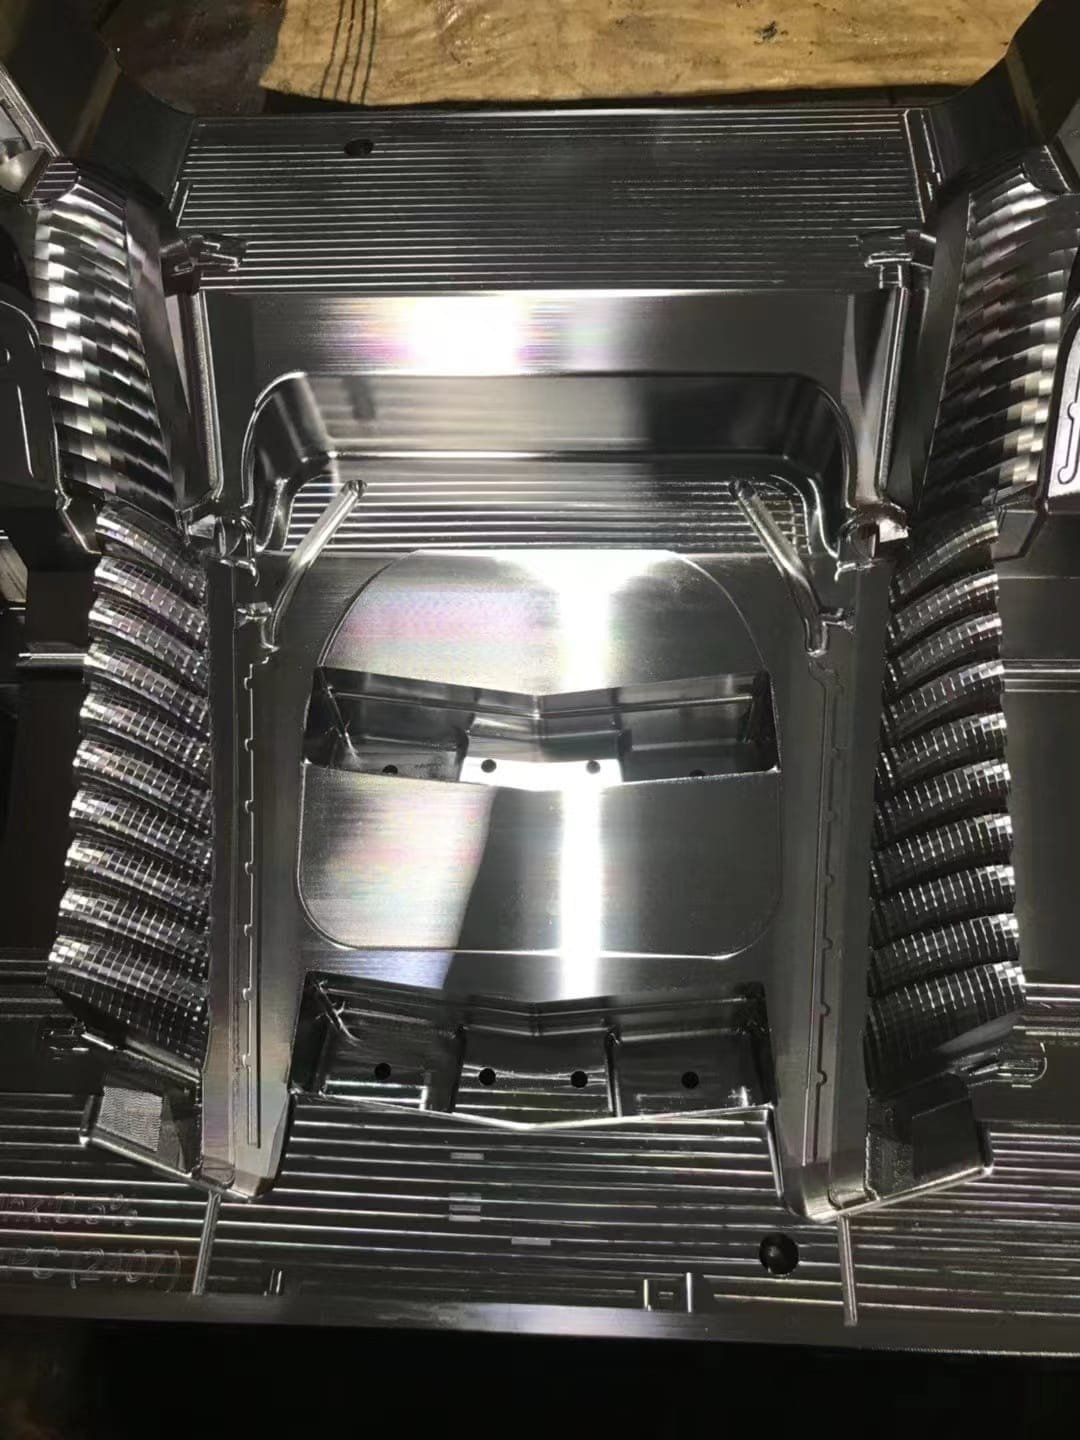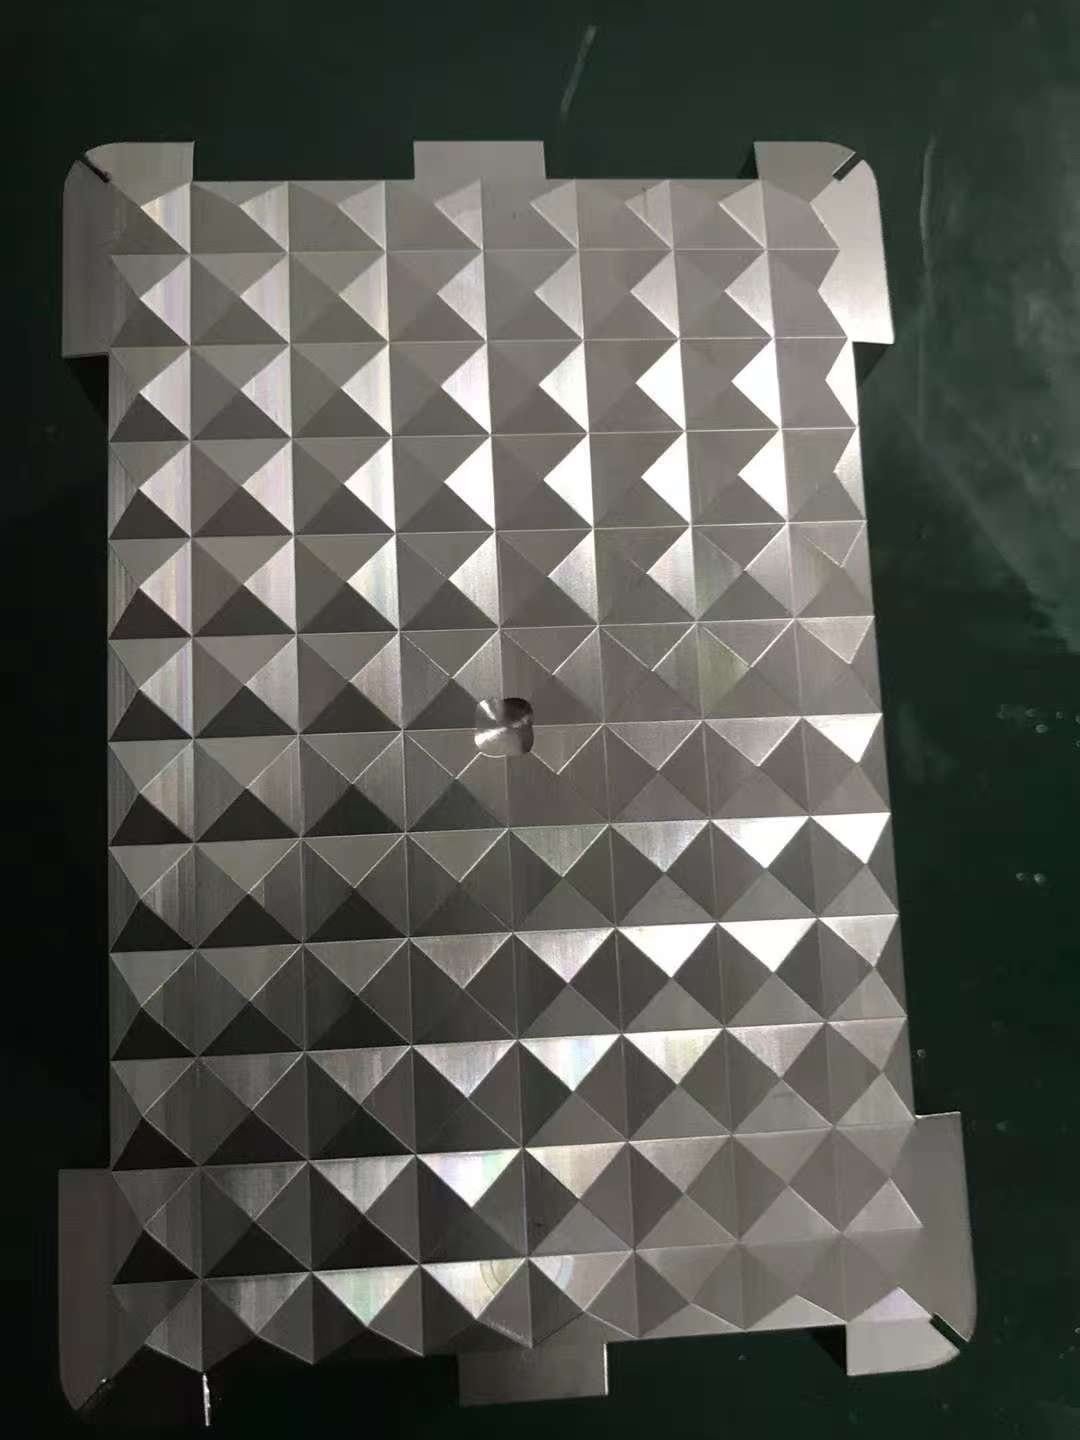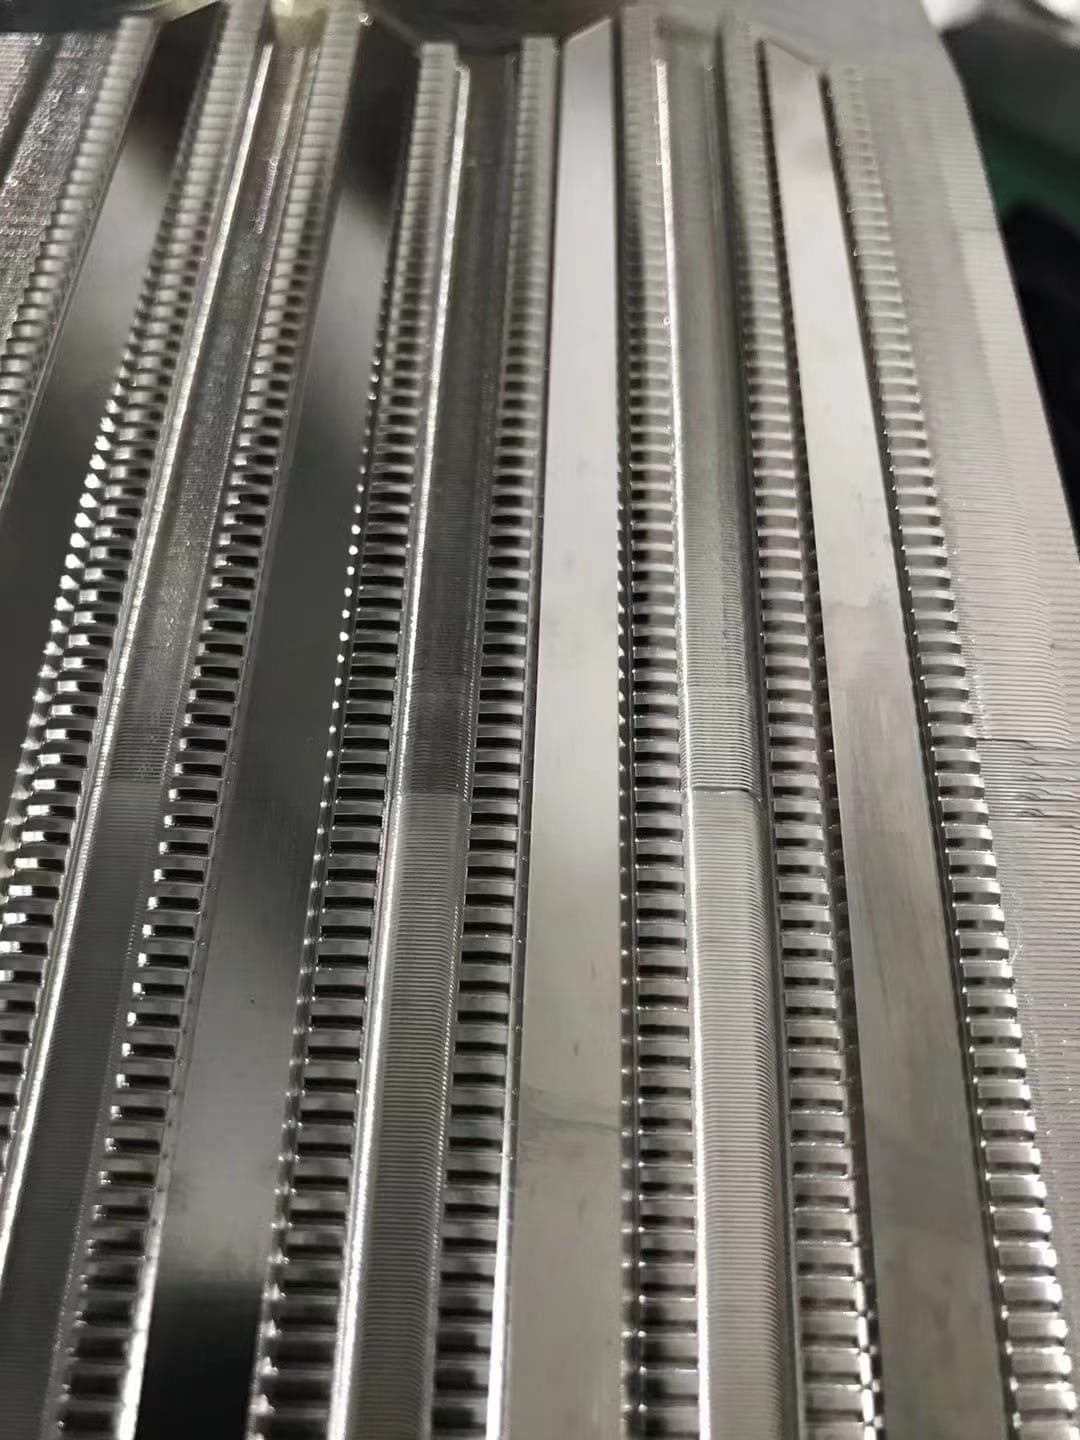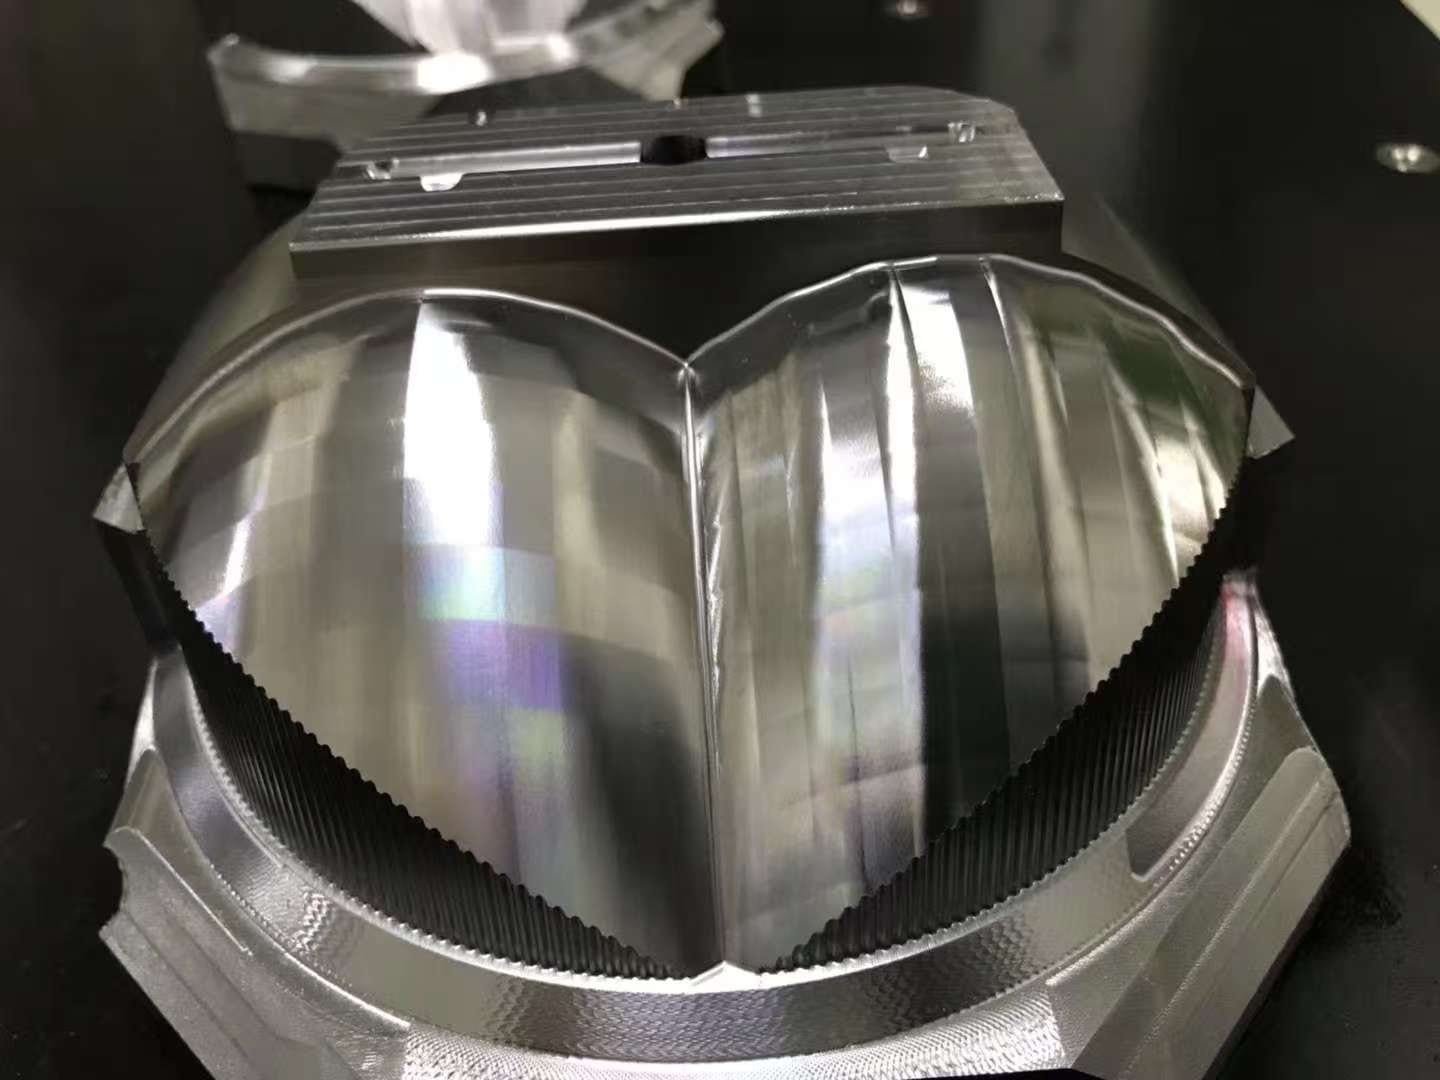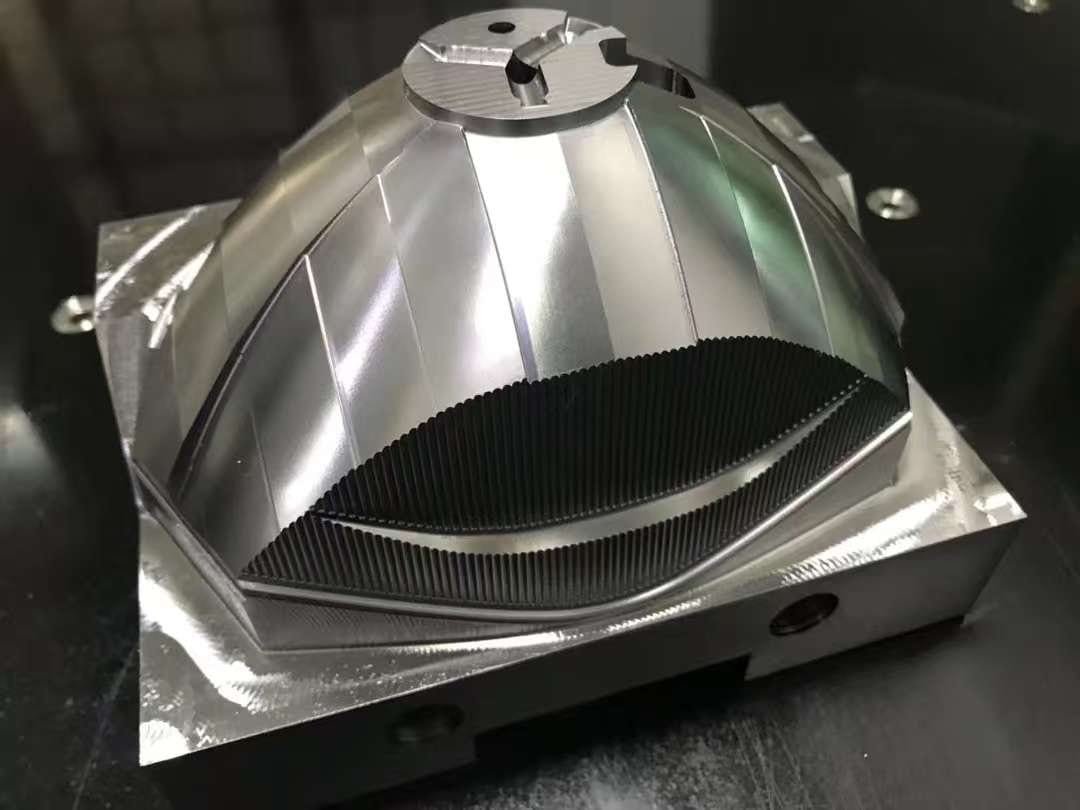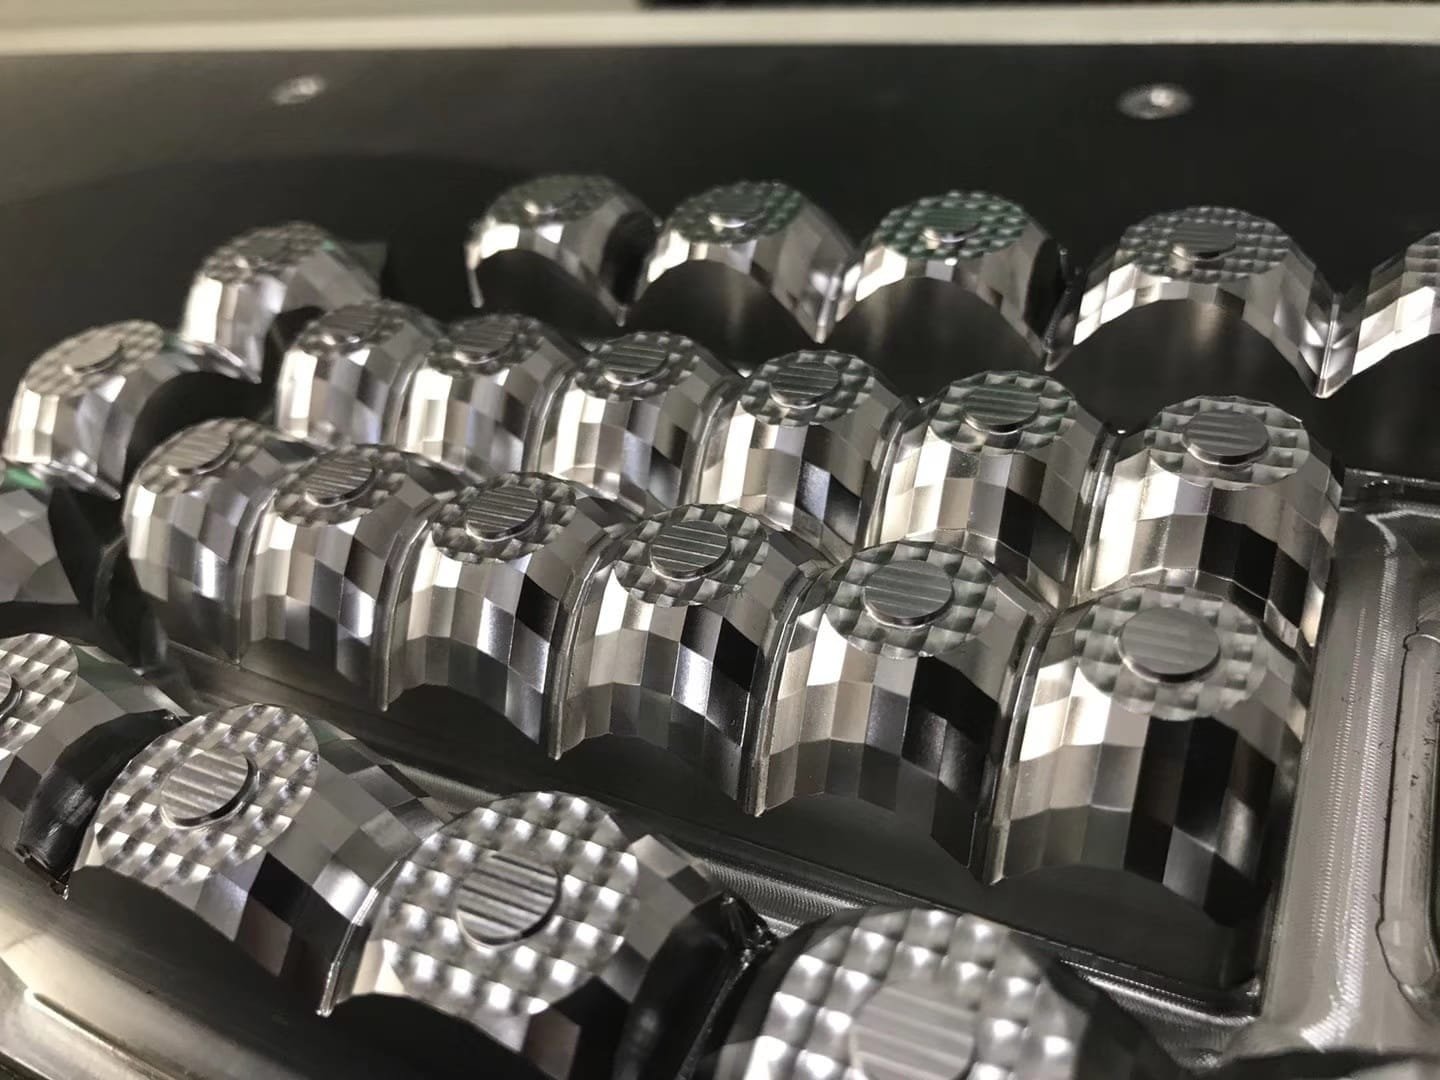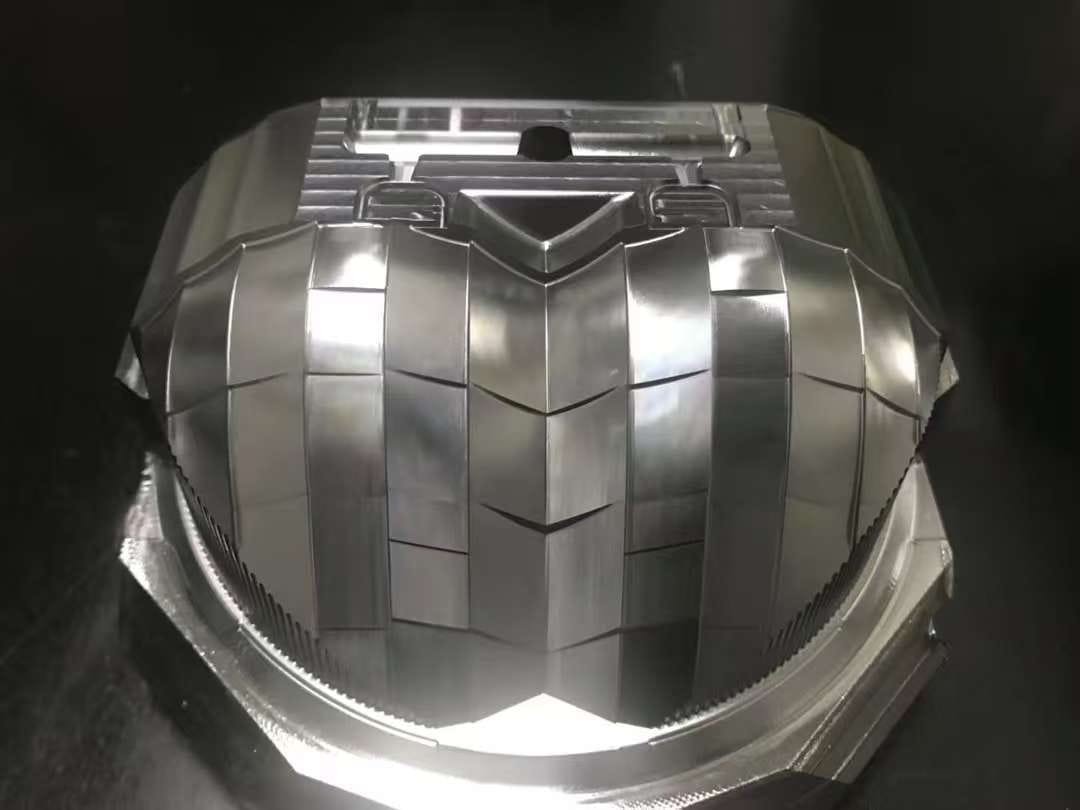
De larges surfaces de forme libre et de fins motifs répétés créent deux échelles de vérification visuelle différentes. Huit photographies autorisées montrent les deux sur plusieurs composants physiques, plutôt qu’une seule photo de produit isolée.
Contexte de décision de l’acheteur
Servez-vous de ce dossier pour décider quelles régions d’un composant complexe doivent être marquées comme critiques de forme, critiques d’aspect ou critiques de motif avant devis. Les photos aident l’acheteur à poser les bonnes questions ; elles ne remplacent pas les preuves dimensionnelles ou de surface.
- Guide de décision : /fr/liste-dfm-avant-devis/ — marquez les surfaces critiques, les interfaces et les preuves requises dans la demande.
- Guide des preuves : /fr/essais-de-prototype-physique/ — séparez l’aspect visuel de la forme mesurée, de la texture et des preuves fonctionnelles.
Preuves du projet
Le dossier d’images montre directement plusieurs composants séparés à géométrie de forme libre évoluant en douceur. D’une vue à l’autre, de larges zones courbes voisinent avec des poches, des arêtes et des détails localisés.
D’autres vues montrent des zones très réfléchissantes et de fins motifs géométriques répétés. Le dossier rend visibles depuis plusieurs angles les changements d’échelle de surface, d’état d’arête et de définition des motifs locaux.
Contexte technique
L’outillage optique de forme libre ne s’évalue pas au seul brillant. Une revue CIRP de chercheurs en optique de forme libre décrit conception, fabrication, réplication, mesure et caractérisation comme des parties liées d’un même problème d’ingénierie. Pour les pièces de cette classe, les équipes séparent généralement la vérification de forme globale de celle de la texture ou des motifs locaux, car chacune demande une échelle de mesure différente. Il s’agit d’un contexte technique général, non d’une affirmation sur les méthodes utilisées pour les composants photographiés. Référence publique : Fang et al., Manufacturing and Measurement of Freeform Optics.
Un cahier de vérification pratique doit donc identifier quelles surfaces sont critiques de forme, critiques d’aspect ou critiques de motif. Cette distinction évite qu’une surface visuellement brillante soit prise pour preuve d’une géométrie mesurée ou d’une performance optique.
Résultat documenté
Le résultat documenté est un groupe de composants physiques à géométrie de forme libre visible, zones réfléchissantes et fins motifs répétés. Les huit vues constituent un dossier visuel vérifiable de surfaces larges et de détails localisés.
Note sur la portée des preuves
Le dossier disponible ne vérifie que la géométrie visible et l’aspect de surface. Il n’établit ni la matière, ni la voie de fabrication, ni la tolérance dimensionnelle, ni la rugosité, ni la méthode de contrôle, ni la performance optique, ni la quantité, ni le délai, ni l’identité du client, ni le programme véhicule, ni la validation de série.
Pourquoi les composants de moule pour guide de lumière sont un autre problème
Un composant optique se juge à la lumière, pas au pied à coulisse. Un insert de moule peut être dimensionnellement parfait et produire un guide de lumière inacceptable, car la performance optique dépend de la finition de surface, de la netteté des arêtes et de l’uniformité des surfaces réfléchissantes — rien de tout cela n’apparaît dans un rapport dimensionnel.
C’est pourquoi le travail des moules d’éclairage se situe à l’intersection de la précision d’usinage et de la maîtrise de surface, et pourquoi la spécification de finition doit être convenue avant de tailler l’insert.
Voie de fabrication d’un insert de guide de lumière
| Étape | Équipement | Précision documentée | Pourquoi cela compte optiquement |
|---|---|---|---|
| Fraisage d’ébauche et de semi-finition | Mazak Variaxis i-600 (5 axes), Haas VF-2 | ±0,005 mm | Laisse un surépaisseur uniforme pour la finition ; le 5 axes supprime les montages qui désaligneraient les surfaces optiques |
| Finition fine | Makino PS105 | ±0,02 mm | Pas de balayage contrôlé sur surfaces de forme libre, qui fixe la rugosité usinée |
| Motifs internes nets | Électroérosion par enfonçage Sodick AD30L (2) | ±0,003 mm | Nervures et arêtes qu’un outil rotatif ne peut atteindre |
| Fentes fines et plans de joint | Électroérosion à fil Sodick AQ537L | ±0,001 mm | Arêtes nettes qui contrôlent où la lumière sort |
| Mesure de surface | Mitutoyo Surftest SJ-210 | Ra 0,005–40 μm | Le chiffre qui décide si un polissage est nécessaire |
| Vérification dimensionnelle | MMT Zeiss Contura G2 | ±0,001 mm | Position des motifs optiques les uns par rapport aux autres |
L’électroérosion laisse une couche refondue visuellement différente d’une surface usinée. Lorsqu’une face optique est produite par électroérosion, la couche refondue doit être retirée avant polissage, ce qui constitue une opération et un coût distincts. Décider du procédé avant de tailler l’insert garde ce coût visible.
Ce qui décide si le moule produit une bonne lumière
- Rugosité sur la face réfléchissante. Chaque marque d’usinage diffuse la lumière. Le Ra atteignable détermine si un insert poli est nécessaire, et le polissage de surfaces de forme libre est un travail manuel qualifié avec son propre délai.
- Netteté des arêtes aux motifs d’extraction de lumière. Une arête arrondie laisse fuir la lumière là où elle doit sortir. La netteté est une décision de géométrie d’outil et d’électroérosion, pas une chose que le contrôle peut corriger après coup.
- Alignement entre motifs optiques. Un moule à deux trajets lumineux doit tenir leur position relative. Les erreurs se voient comme une luminosité irrégulière, ce qui se lit comme un défaut de conception chez le client.
- Dépouille sur les parois optiques. Une face optique verticale a besoin de dépouille pour démouler, et la dépouille change le trajet lumineux. Elle doit figurer dans la conception optique, et non être ajoutée après par l’outilleur.
- Position d’injection et d’écoulement. Les lignes de soudure diffusent la lumière. La position de l’injection décide où atterrit la ligne de soudure, et une pièce optique ne peut pas la cacher.
Ce qu’il faut envoyer avec une demande de moule d’éclairage
- CAO 3D de la géométrie optique, plus l’exigence optique : ce que la pièce doit faire avec la lumière
- Quelles surfaces sont optiquement actives et lesquelles sont structurelles
- Cible de finition de surface, et si le polissage est attendu ou doit être évité
- Matière de moulage, car retrait et comportement d’écoulement sont propres à la matière
- Position d’injection si déjà définie, ou la contrainte qui la détermine
- Quantité attendue, qui décide si un outillage aluminium ou trempé est justifié
L’atelier travaille selon ISO 9001:2015 avec un taux de pièces conformes supérieur à 99 %. 6 ingénieurs et 4 concepteurs parmi 50+ personnes revoient la voie avant devis, et 2 inspecteurs dédiés vérifient par rapport au plan plutôt que par rapport à la machine.
Demander un devis
Demander un devis — Envoyez un fichier STEP et marquez les surfaces critiques de forme, critiques d’aspect ou critiques de motif. ProtoManu examine la géométrie et renvoie les questions nécessaires au devis.
Galerie du projet