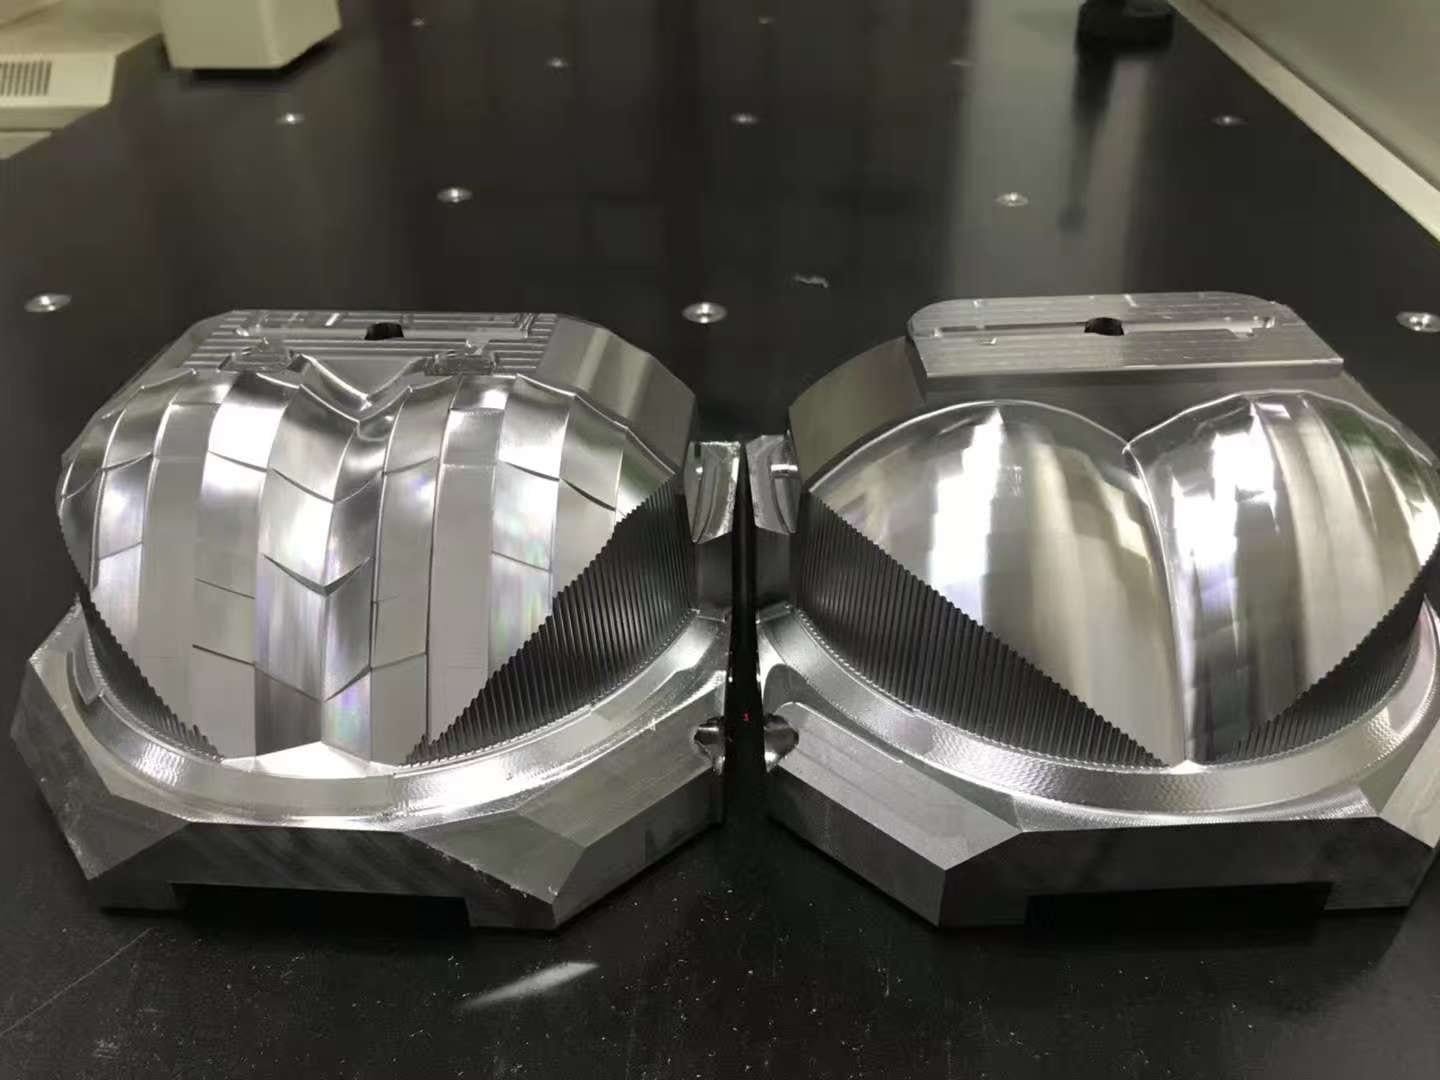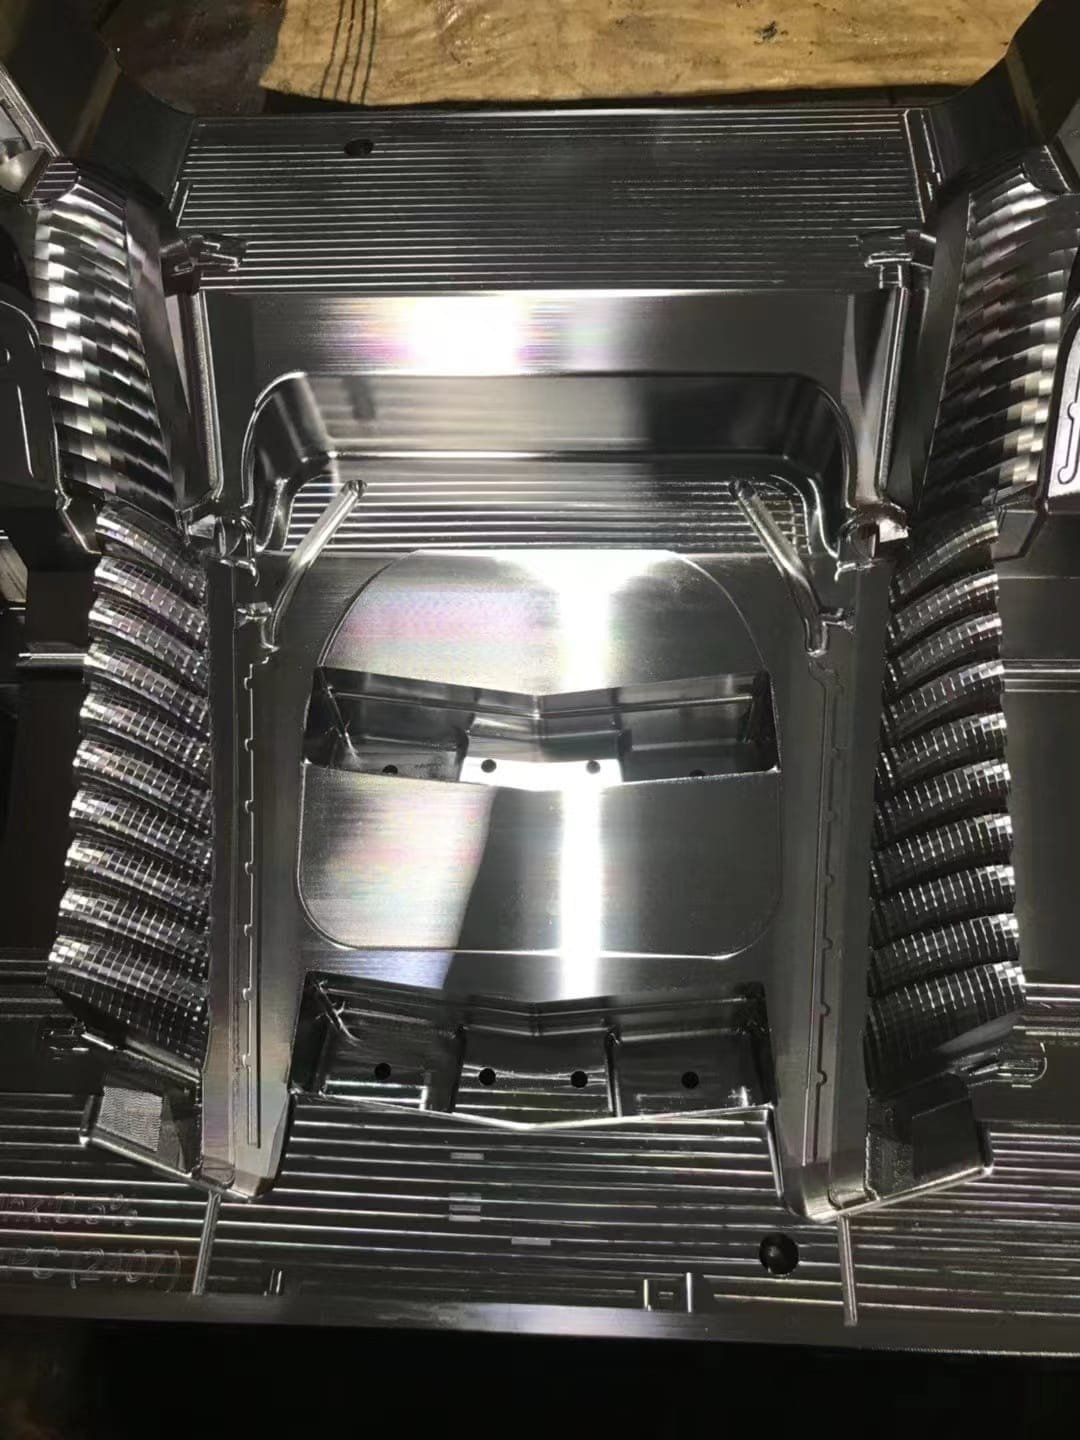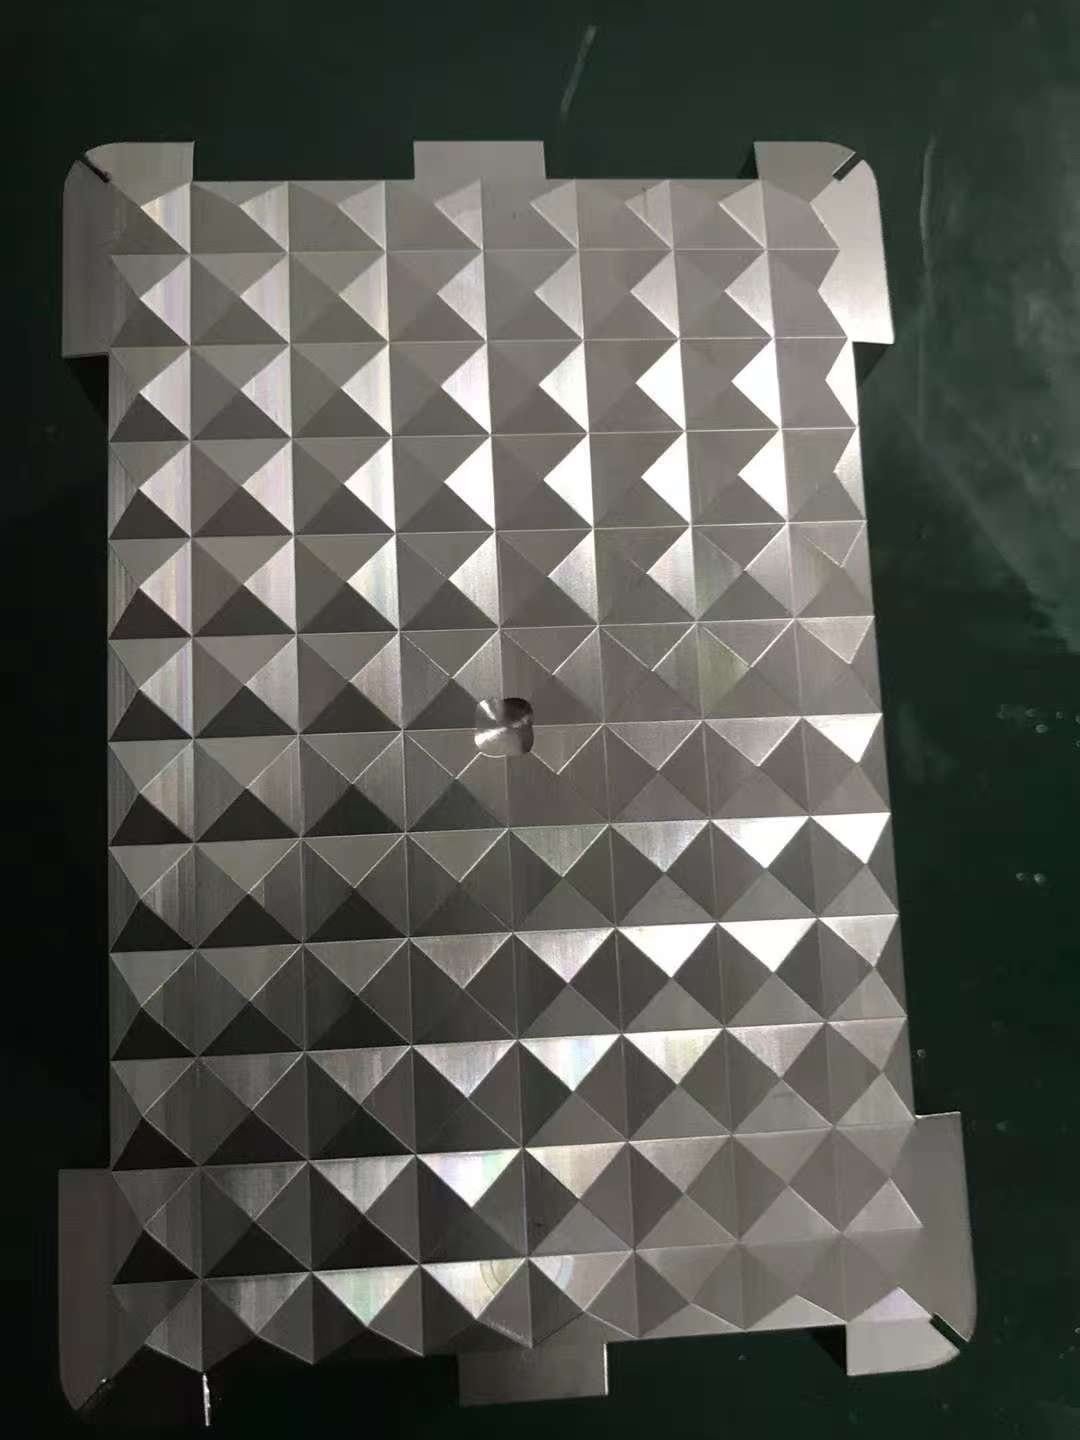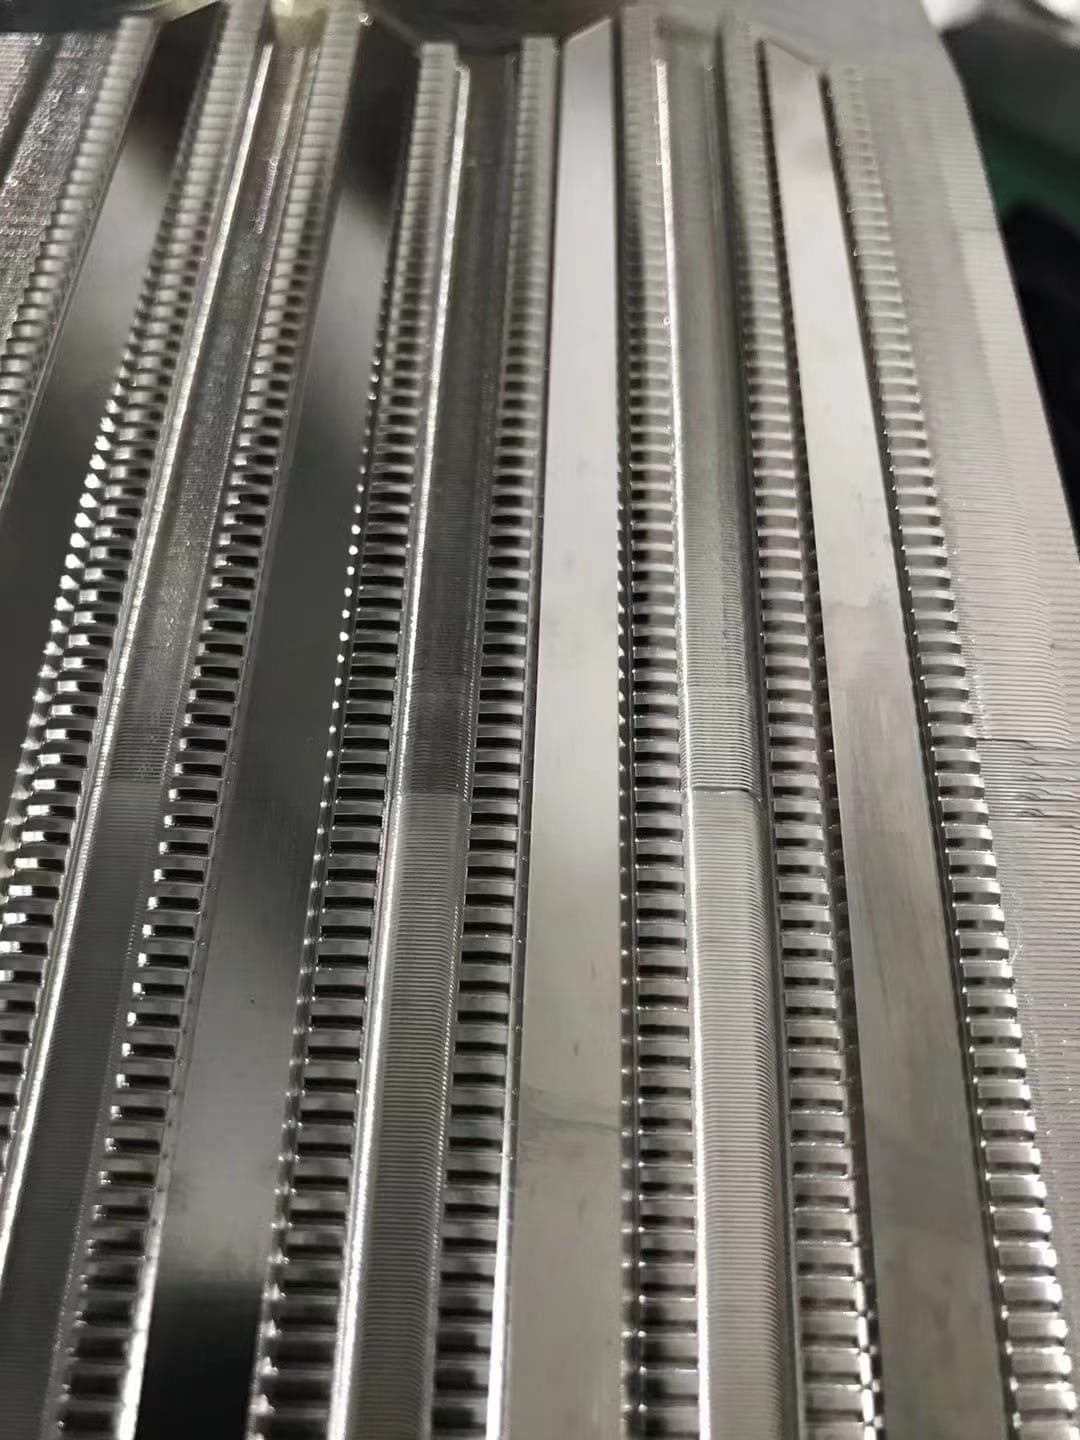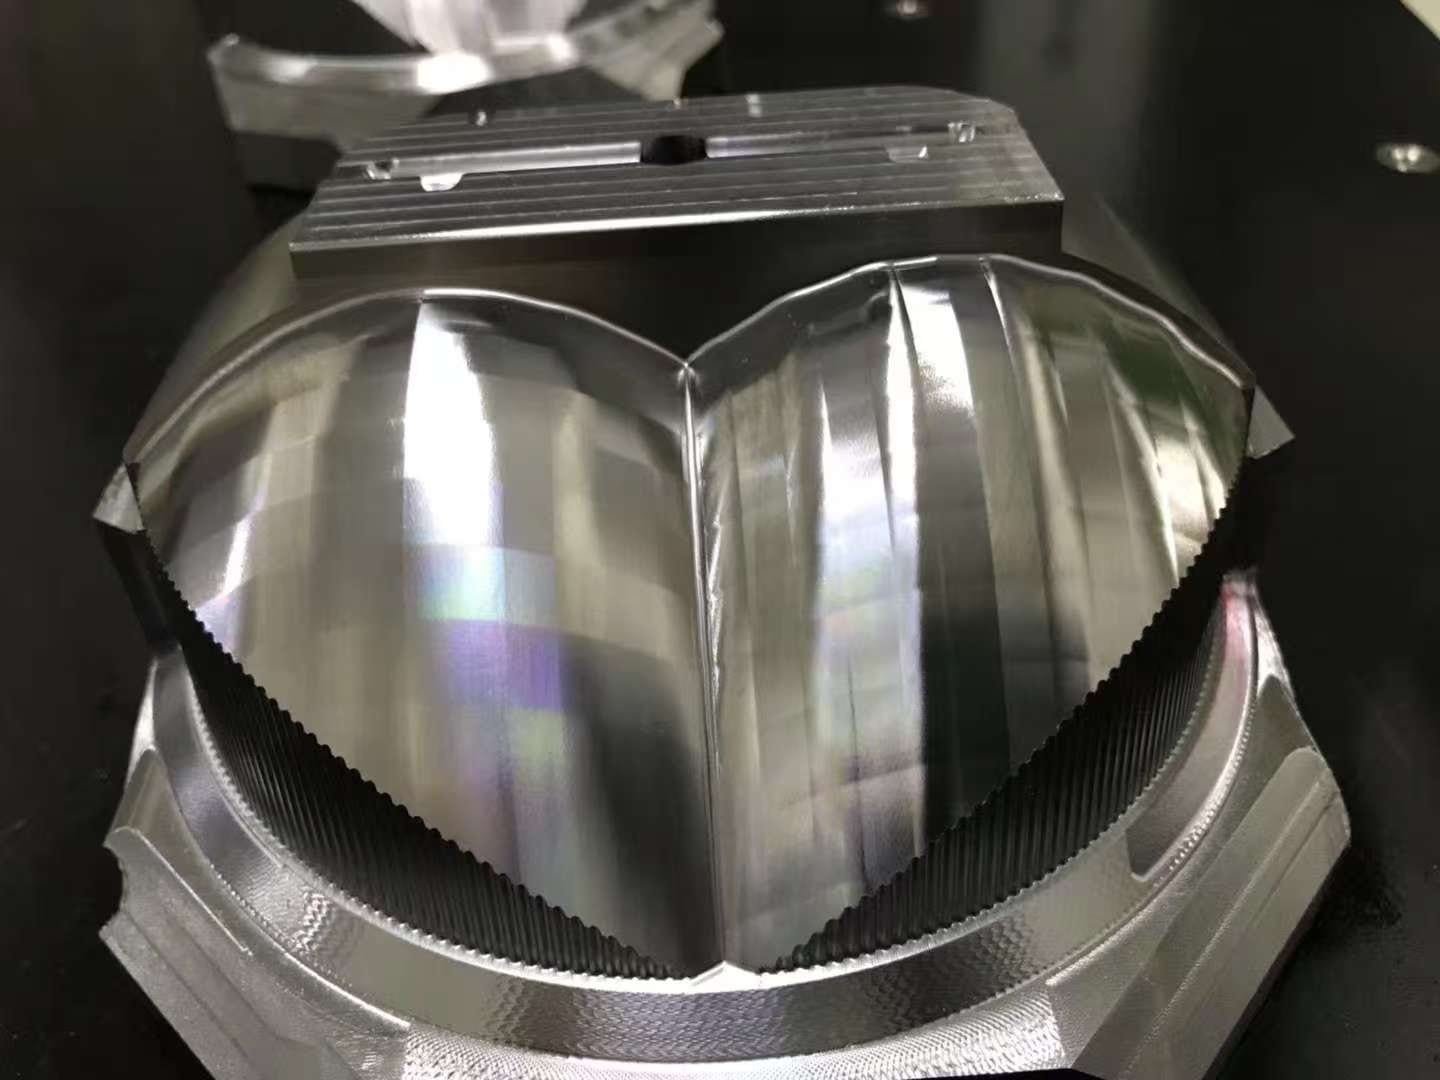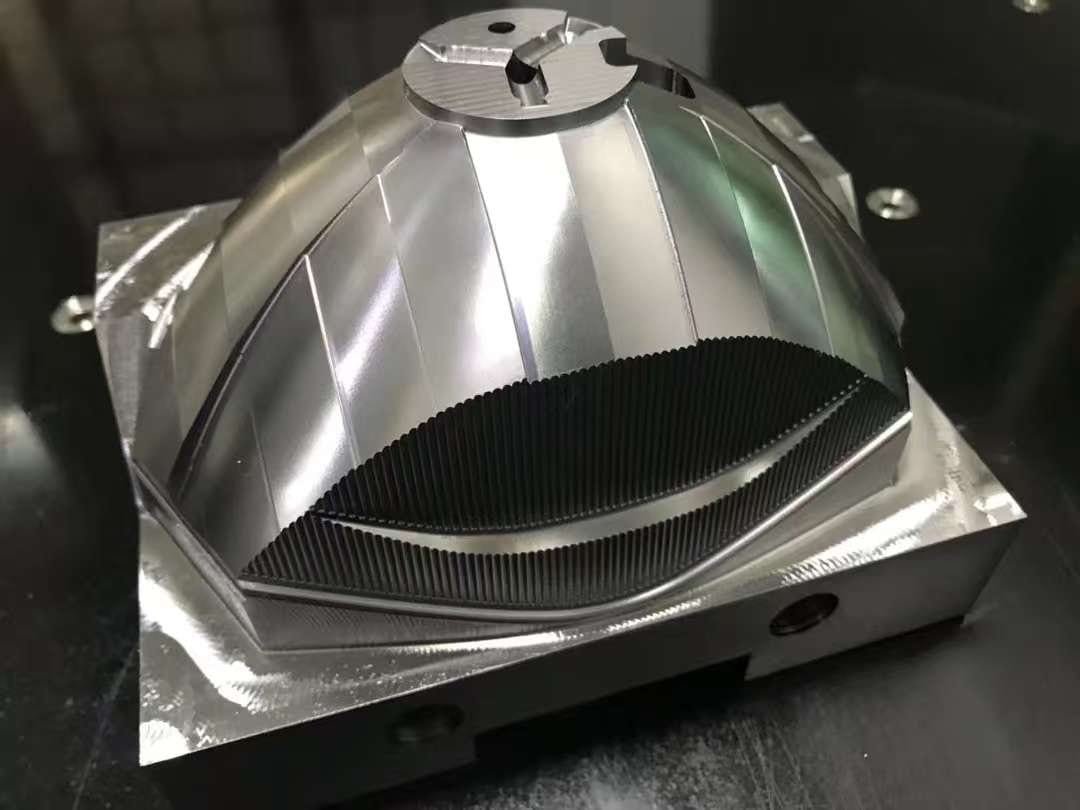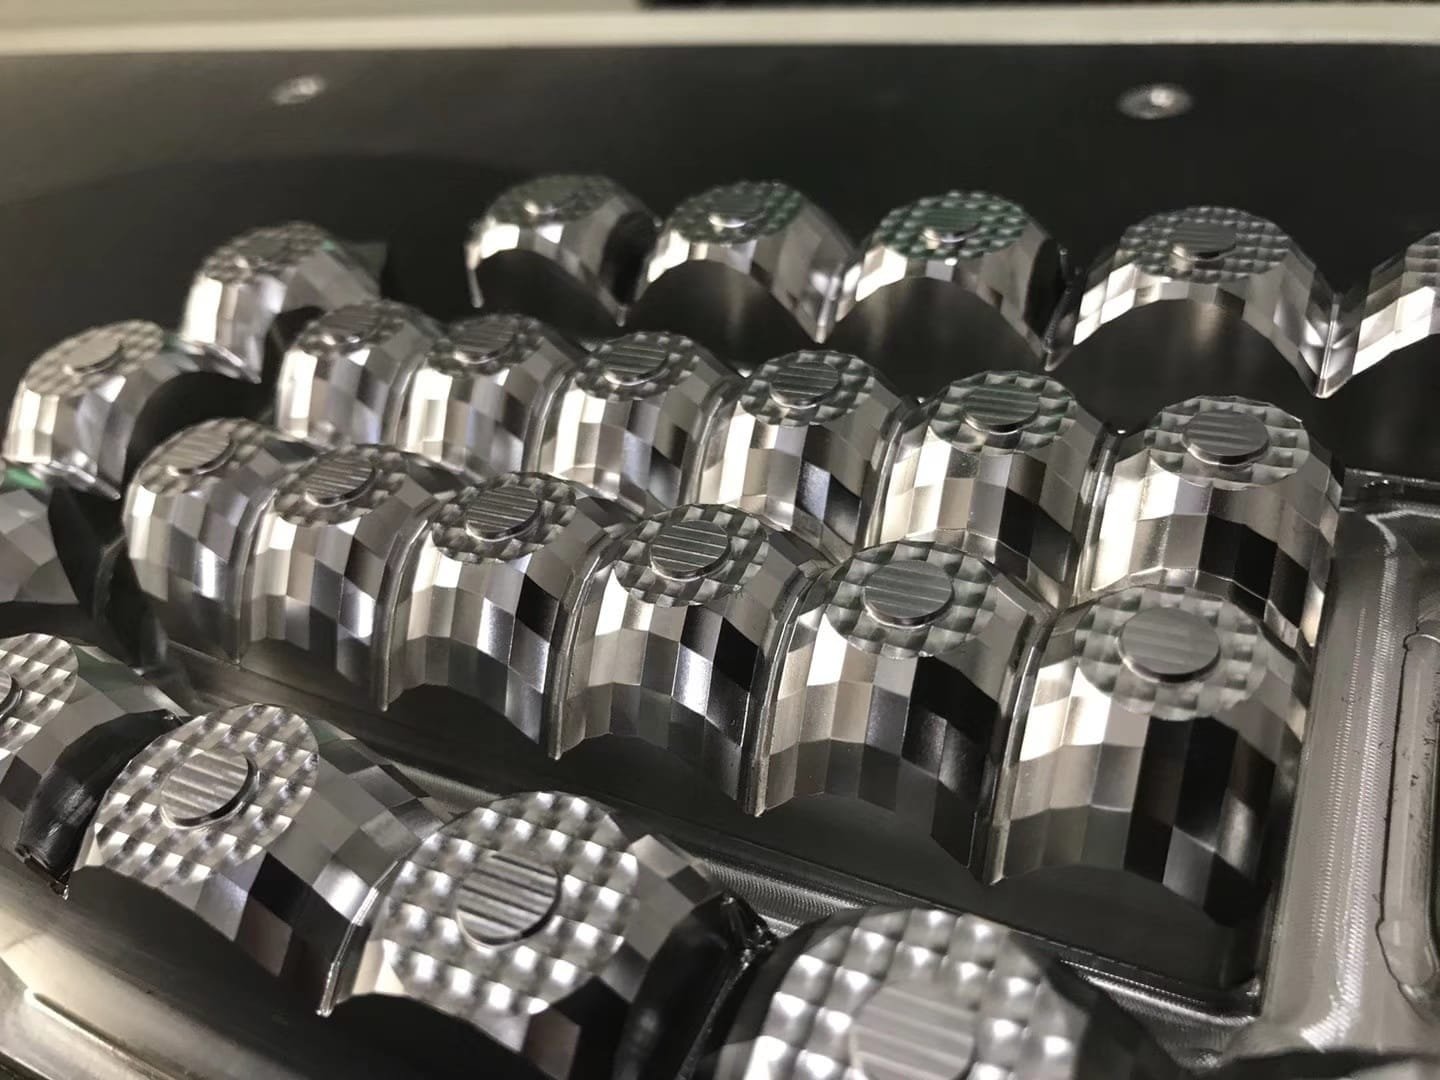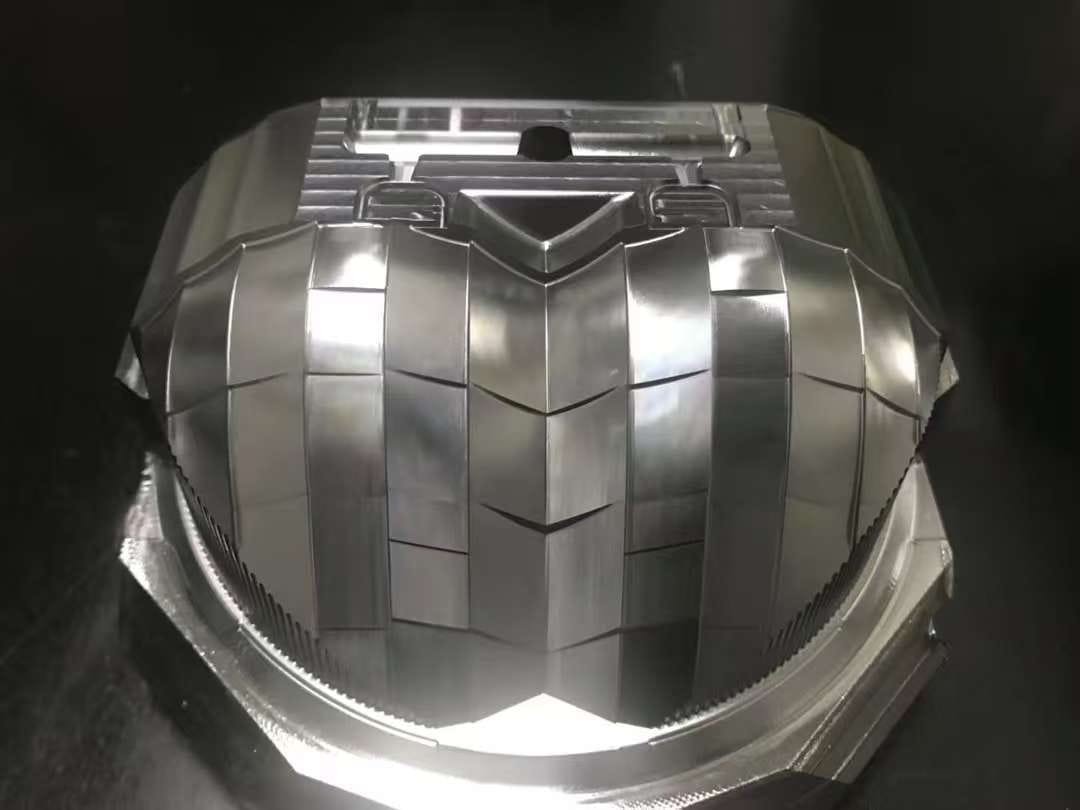
Las superficies amplias de forma libre y los rasgos finos repetidos crean dos escalas de revisión visual distintas. Ocho fotografías autorizadas muestran ambas en varios componentes físicos, en lugar de presentar una sola foto de producto aislada.
Contexto de decisión del comprador
Use este registro para decidir qué regiones de un componente complejo deben marcarse como críticas de forma, críticas de aspecto o críticas de rasgo antes del presupuesto. Las fotos ayudan al comprador a localizar las preguntas; no sustituyen evidencias dimensionales o de superficie.
- Guía de decisión: /es/lista-dfm-antes-de-presupuesto/ — marque superficies críticas, interfaces y evidencias requeridas en la solicitud.
- Guía de evidencias: /es/ensayo-de-prototipo-fisico/ — separe apariencia visual de forma medida, textura y evidencia funcional.
Evidencias del proyecto
El registro de imágenes muestra directamente varios componentes separados con geometría de forma libre que cambia suavemente. A lo largo de las vistas, amplias zonas curvas conviven con cavidades, bordes y detalles localizados.
Otras vistas muestran zonas muy reflectantes y patrones geométricos finos repetidos. El registro hace visibles desde varios ángulos los cambios de escala superficial, estado de borde y definición de rasgos locales.
Contexto técnico
El utillaje óptico de forma libre no se evalúa solo por el brillo. Una revisión CIRP de investigadores en óptica de forma libre describe diseño, fabricación, replicación, medición y caracterización como partes conectadas del mismo problema de ingeniería. Para piezas de esta clase, los equipos suelen separar la revisión de forma global de la de textura o rasgos locales, porque cada una necesita otra escala de medición. Esto es contexto técnico general, no una afirmación sobre los métodos usados en los componentes fotografiados. Referencia pública: Fang et al., Manufacturing and Measurement of Freeform Optics.
Un briefing de revisión práctico debe por tanto identificar qué superficies son críticas de forma, de aspecto o de rasgo. Esa distinción evita que una superficie visualmente brillante se tome como prueba de geometría medida o de rendimiento óptico.
Resultado documentado
El resultado documentado es un grupo de componentes físicos con geometría de forma libre visible, zonas reflectantes y patrones finos repetidos. Las ocho vistas forman un registro visual revisable de superficies amplias y detalles localizados.
Nota sobre el alcance de la evidencia
El registro disponible solo verifica geometría visible y apariencia superficial. No establece material, ruta de fabricación, tolerancia dimensional, rugosidad, método de inspección, rendimiento óptico, cantidad, plazo, identidad del cliente, programa de vehículo ni validación de producción.
Por qué los componentes de molde para guía de luz son otro problema
Un componente óptico se juzga por la luz, no por el calibre. Un inserto de molde puede ser dimensionalmente perfecto y producir una guía de luz inaceptable, porque el rendimiento óptico depende del acabado superficial, la nitidez de bordes y la uniformidad de las superficies reflectantes — nada de eso lo recoge un informe dimensional.
Por eso el trabajo de moldes de iluminación está en la intersección entre precisión de mecanizado y control de superficie, y por eso la especificación de acabado debe acordarse antes de cortar el inserto.
Ruta de proceso para un inserto de guía de luz
| Etapa | Equipo | Precisión documentada | Por qué importa ópticamente |
|---|---|---|---|
| Fresado de desbaste y semifinado | Mazak Variaxis i-600 (5 ejes), Haas VF-2 | ±0,005 mm | Deja sobreespesor uniforme para el acabado; el de 5 ejes elimina amarres que desalinearían las superficies ópticas |
| Acabado fino | Makino PS105 | ±0,02 mm | Paso lateral controlado en superficies de forma libre, que fija la rugosidad mecanizada |
| Rasgos internos afilados | Electroerosión por penetración Sodick AD30L (2) | ±0,003 mm | Nervios y bordes que una fresa rotativa no alcanza |
| Ranuras finas y líneas de partición | Electroerosión por hilo Sodick AQ537L | ±0,001 mm | Bordes afilados que controlan por dónde escapa la luz |
| Medición de superficie | Mitutoyo Surftest SJ-210 | Ra 0,005–40 μm | El número que decide si hace falta pulir |
| Verificación dimensional | MMC Zeiss Contura G2 | ±0,001 mm | Posición de los rasgos ópticos entre sí |
La electroerosión deja una capa refundida visualmente distinta de una superficie mecanizada. Cuando una cara óptica se produce por electroerosión, la capa refundida debe retirarse antes del pulido, lo que es una operación y un coste aparte. Decidir el proceso antes de cortar el inserto mantiene ese coste visible.
Qué decide si el molde produce buena luz
- Rugosidad en la cara reflectante. Cada marca de mecanizado dispersa luz. El Ra alcanzable determina si hace falta un inserto pulido, y pulir superficies de forma libre es trabajo manual cualificado con su propio plazo.
- Nitidez de borde en los rasgos de extracción de luz. Un borde redondeado deja escapar luz donde debería emitir. La nitidez es una decisión de geometría de herramienta y electroerosión, no algo que la inspección pueda corregir después.
- Alineación entre rasgos ópticos. Un molde con dos trayectorias de luz debe mantener su posición relativa. Los errores se ven como brillo desigual, que el cliente lee como fallo de diseño.
- Desmoldeo en paredes ópticas. Una cara óptica vertical necesita ángulo de desmoldeo, y ese ángulo cambia el trayecto de luz. Debe estar en el diseño óptico, no añadirlo después el fabricante del molde.
- Posición de entrada y flujo. Las líneas de unión dispersan luz. Donde se sitúa la entrada decide dónde cae la línea de unión, y una pieza óptica no puede ocultarla.
Qué enviar con una consulta de molde de iluminación
- CAD 3D de la geometría óptica, más el requisito óptico: qué debe hacer la pieza con la luz
- Qué superficies son ópticamente activas y cuáles estructurales
- Objetivo de acabado superficial, y si se espera pulido o debe evitarse
- Material de moldeo, ya que contracción y comportamiento de flujo son propios de cada material
- Posición de entrada si ya está definida, o la restricción que la determina
- Cantidad esperada, que decide si se justifica utillaje de aluminio o templado
El taller trabaja según ISO 9001:2015 con una tasa de piezas conformes superior al 99 %. 6 ingenieros y 4 diseñadores entre 50+ personas revisan la ruta antes de presupuestar, y 2 inspectores dedicados verifican contra el plano en lugar de contra la máquina.
Solicitar presupuesto
Solicitar presupuesto — Envíe un archivo STEP y marque las superficies críticas de forma, de aspecto o de rasgo. ProtoManu revisa la geometría y devuelve las preguntas necesarias para presupuestar.
Galería del proyecto