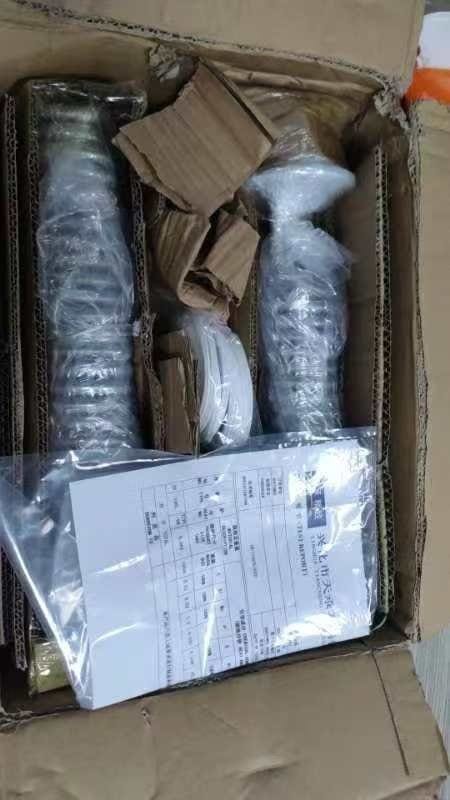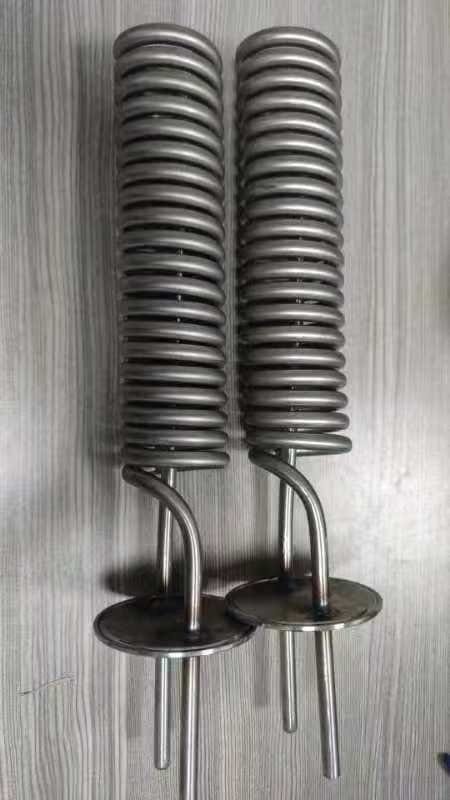
Una serpentina finita nasconde gran parte del percorso di verifica. Questo registro autorizzato collega geometria elicoidale ripetuta, interfacce di estremità, gruppi fisici completati e imballaggio. Un disegno quotato resta interno e non è nella galleria pubblica.
Contesto decisionale dell’acquirente
Usi questo registro quando prepara una richiesta che deve collegare geometria globale della serpentina, spire ripetute, orientamento delle estremità, interfacce e verifica richiesta. La sequenza visibile evidenzia i dati mancanti; non stabilisce prestazioni di fluido, pressione o tenuta.
- Guida alla richiesta: /it/lista-dfm-prima-del-preventivo/ — indichi geometria, interfacce di estremità, intenzione di materiale e prove di accettazione.
- Guida alle evidenze: /it/prova-di-prototipo-fisico/ — definisca separatamente evidenze dimensionali, di accoppiamento, funzionali o di conformità.
Evidenze di progetto
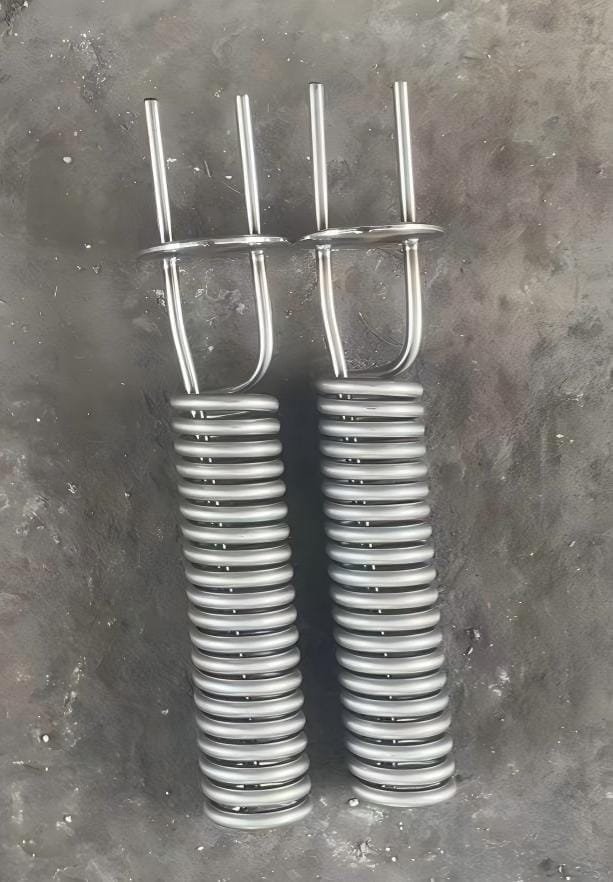
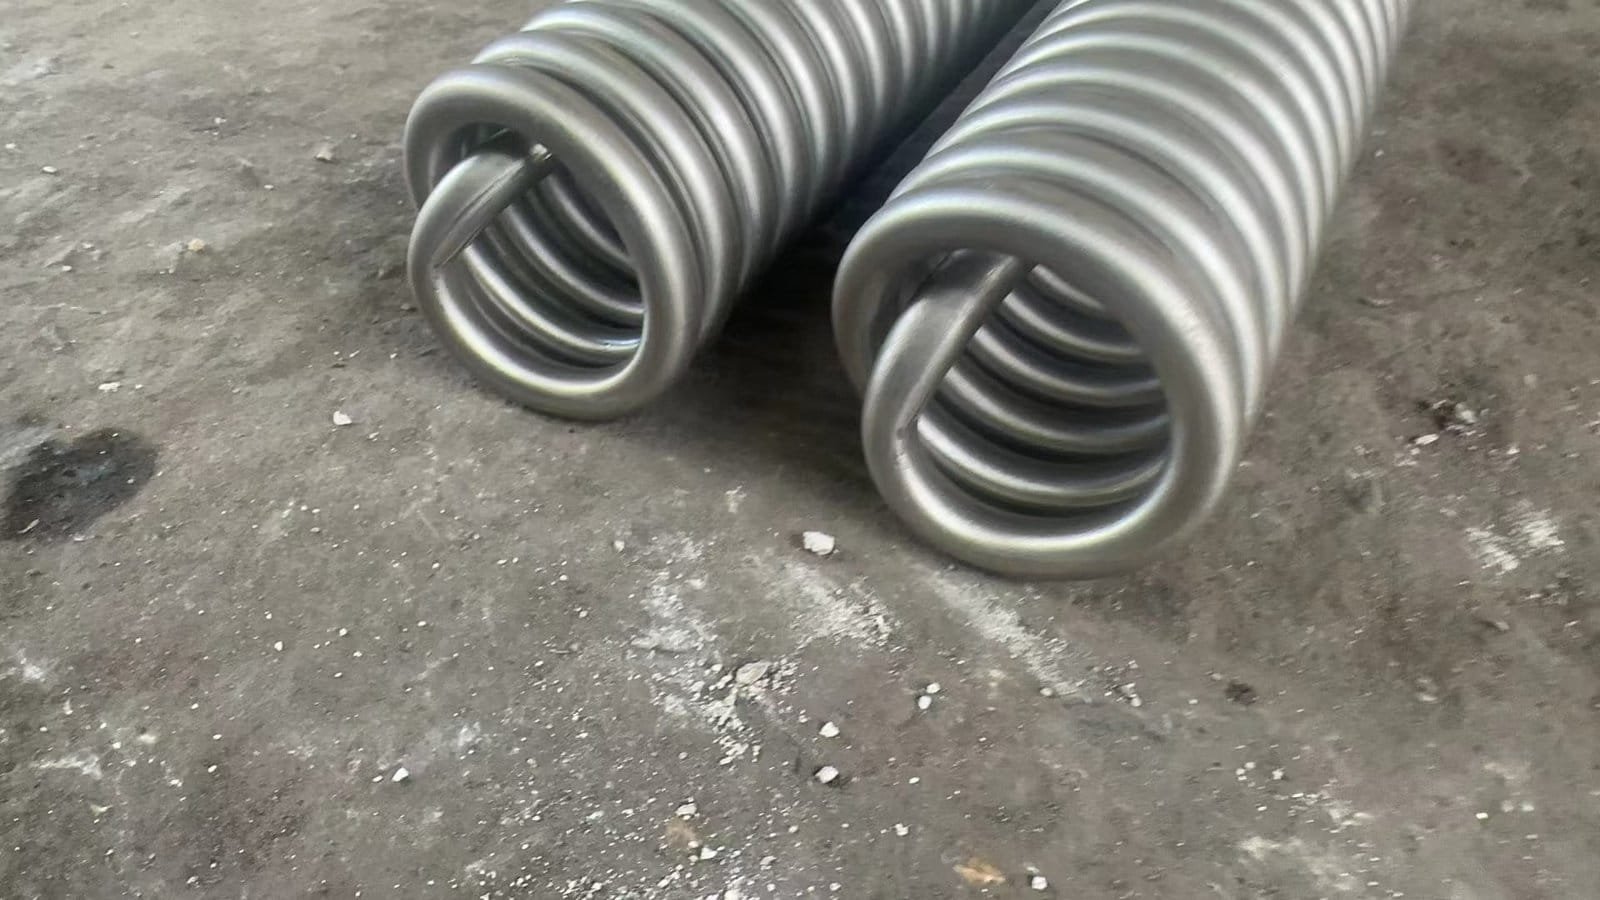
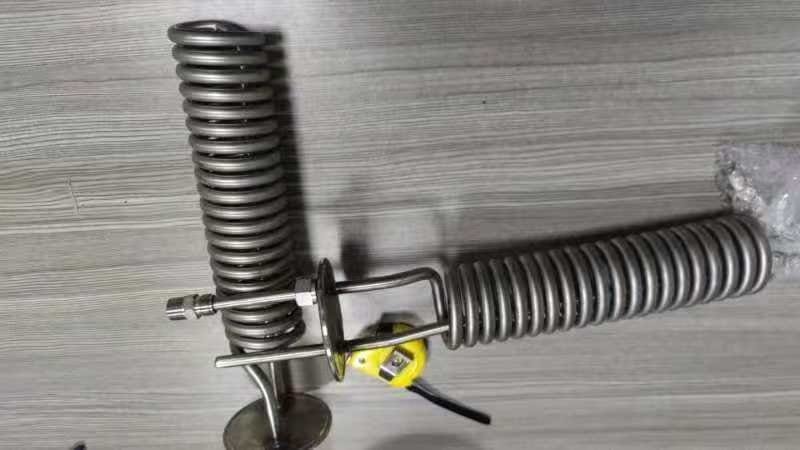
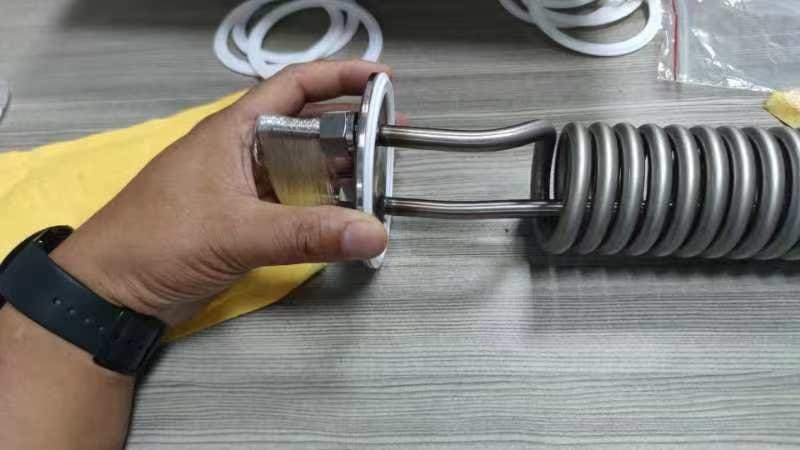
Il set interno comprende un disegno tecnico quotato, escluso dalla galleria pubblica perché contiene etichette tecniche e quote. Le viste fisiche pubbliche mostrano spire ripetute, forma globale della serpentina e tratti retti di estremità da più angolazioni.
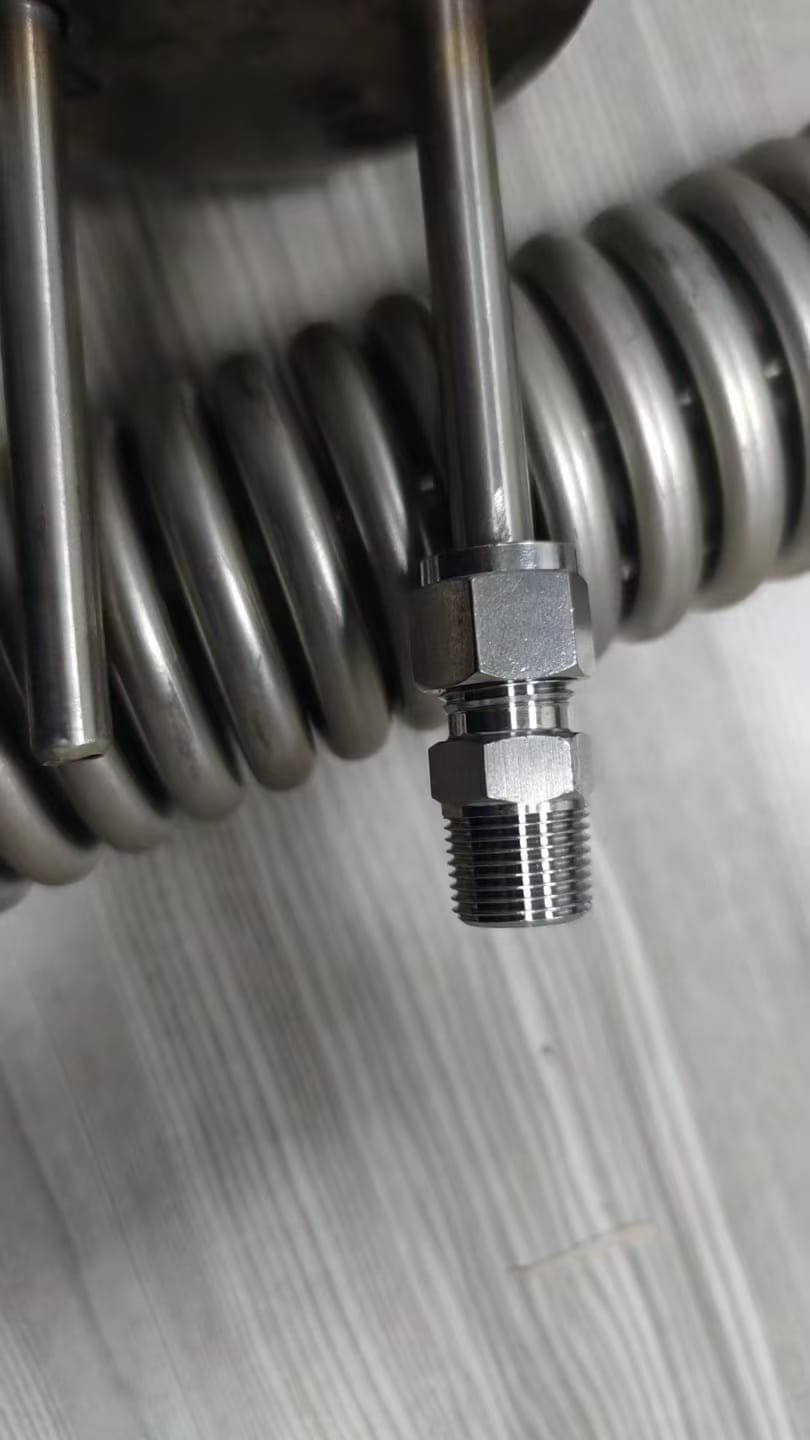
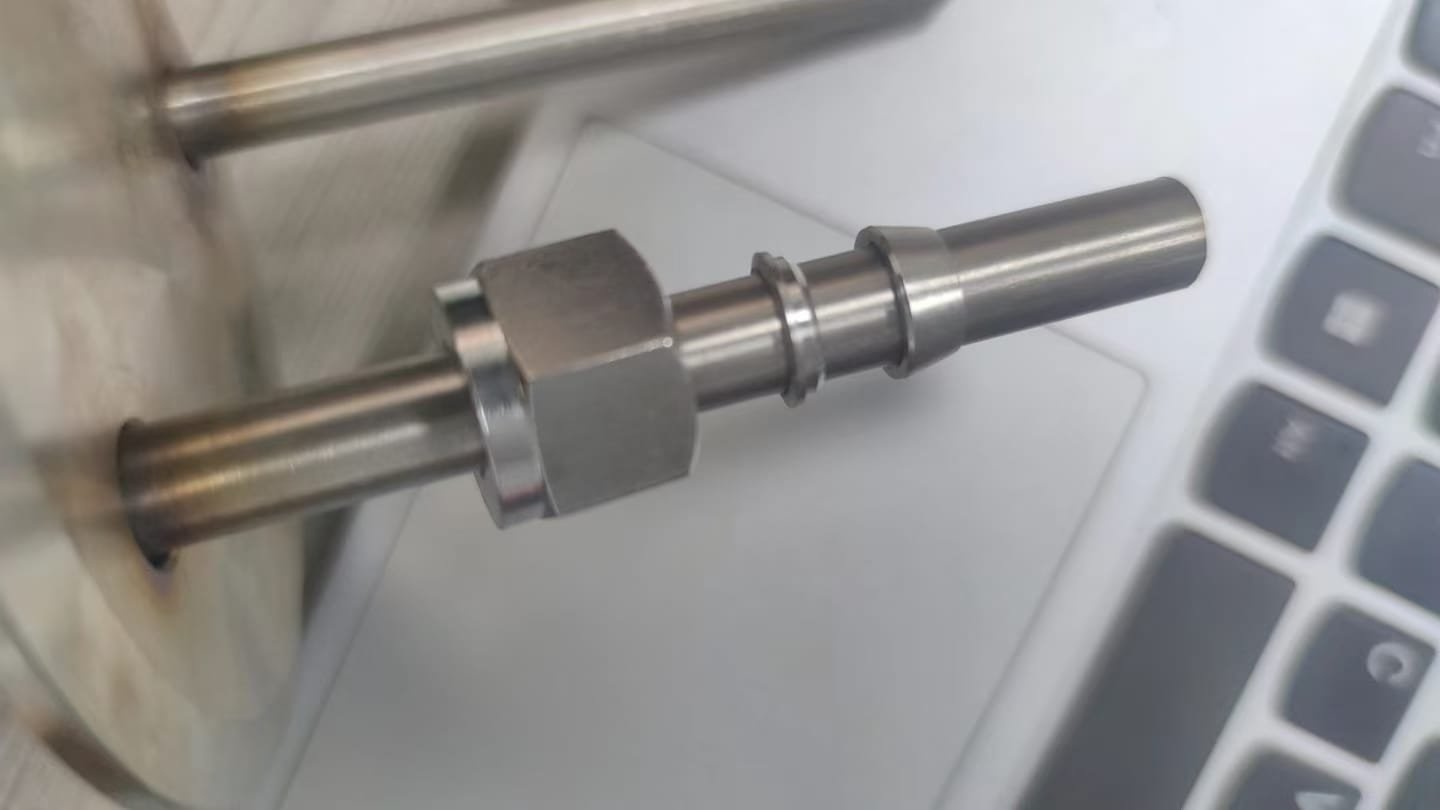
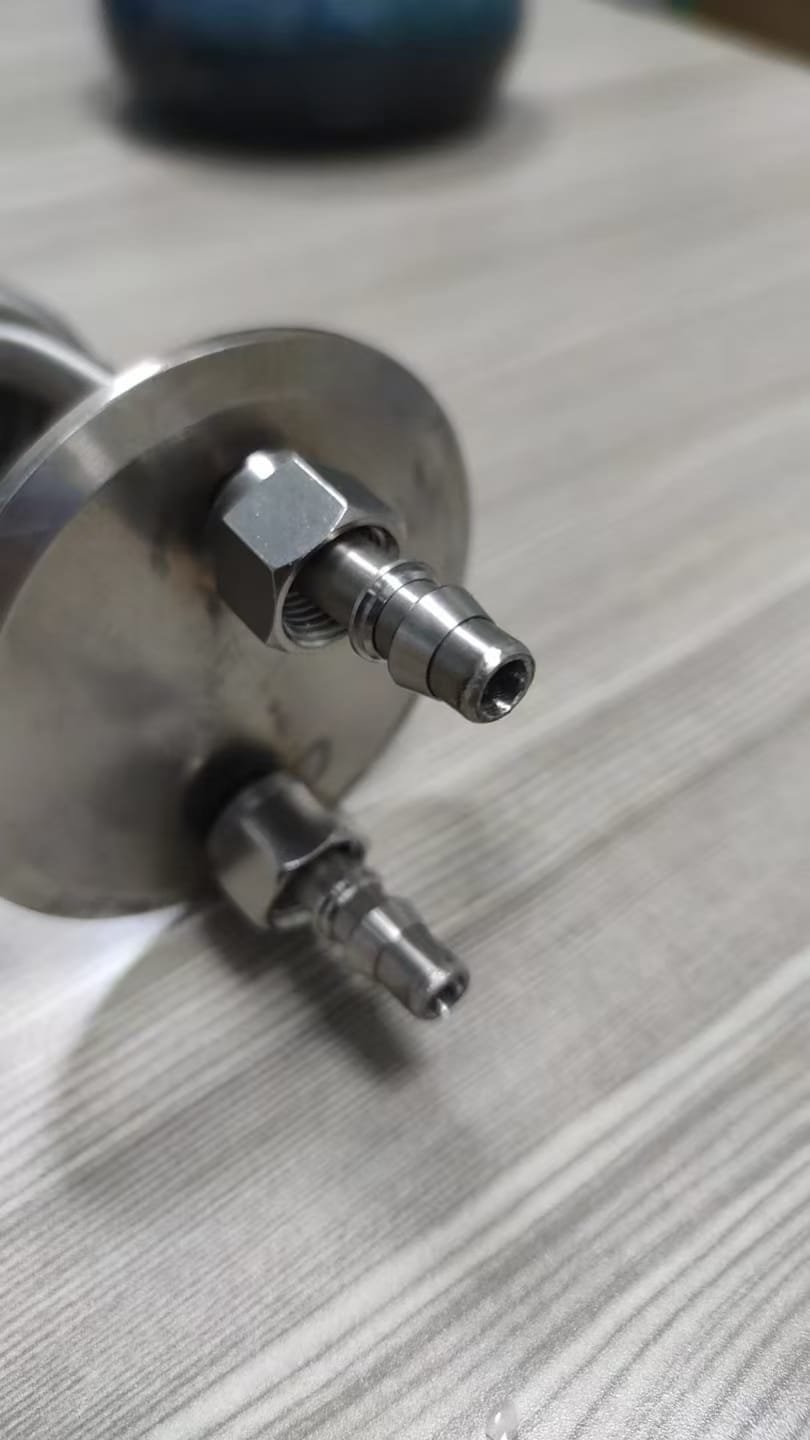
Un secondo gruppo di foto mostra raccordi di estremità montati e zone di connessione locali da angolazioni diverse. Queste viste rendono verificabile visivamente il rapporto tra corpo serpentina e interfacce.
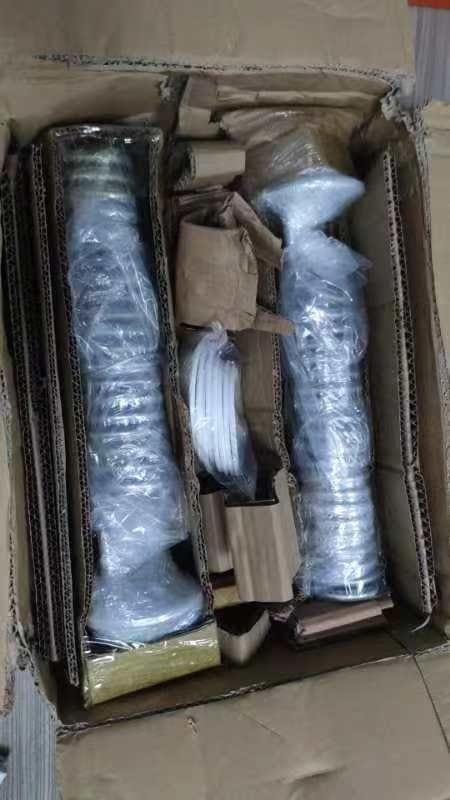
Le altre foto mostrano gruppi fisici completati e parti imballate. Insieme, la sequenza forma una catena visibile dalla geometria comunicata alle parti formate, alle interfacce e all’imballaggio.
Contesto tecnico
Le linee guida sulla formatura dei tubi trattano raggio di piega, ritorno elastico, appiattimento locale e ripetibilità come controlli pratici, perché la formatura altera sia il percorso sia la sezione del tubo. In un’elica, piccole deviazioni si sommano su molte spire e spostano la posizione finale. Riferimento pubblico: Swagelok, Hand Tube Bender Manual.
Se un gruppo tubo convoglia fluido, i requisiti applicativi devono definire materiale, specifica di giunzione, accettazione dimensionale e ogni prova di pressione o tenuta. ASME B31.3 è un esempio di riferimento pubblico per tubazioni di processo, ma il registro visivo non stabilisce che questo progetto sia stato realizzato o accettato secondo quel codice. Riferimento pubblico: ASME, B31.3 Process Piping.
Risultato documentato
Il risultato pubblico documentato è una sequenza visibile che collega forme di tubo elicoidale, connessioni di estremità, gruppi completati e parti imballate. Il disegno interno stabilisce la provenienza ma non viene pubblicato.
Nota sulla portata delle evidenze
Il registro disponibile verifica solo la vista del disegno, la geometria, le interfacce, i gruppi fisici e l’imballaggio visibili. Non stabilisce materiale, spessore di parete, metodo di formatura, specifica di giunzione, classe di pressione, prestazioni in pressione o tenuta, portata, quantità, tempi, applicazione del cliente, certificazione né conformità al codice.
Come viene realmente prodotto un tubo di raffreddamento elicoidale
Le foto mostrano la forma finale. Ciò che un acquirente non vede in una foto è la catena di processo che l’ha prodotta, ed è lì che sta il rischio. Un tubo elicoidale cede in tre modi: l’elica si deforma in formatura, la parete si assottiglia in modo irregolare lungo la piega, o le connessioni di estremità non tengono contro un pezzo di accoppiamento reale.
Ognuna di queste cause è una decisione di processo, non una scoperta in collaudo.
Percorso di processo e da dove viene la tolleranza
| Fase | Attrezzatura | Precisione documentata | Cosa controlla |
|---|---|---|---|
| Formatura mandrino o anima | Tornio CNC Haas ST-10, φ200 × 500 mm | ±0,01 mm | Regolarità del passo dell’elica e diametro dell’anima prima dell’avvolgimento |
| Piegatura e avvolgimento del tubo | Amada HG 2204, lunghezza di piega 2200 mm | ±0,1 mm | Raggio di piega, passo delle spire, ingombro globale |
| Lavorazione delle funzioni di estremità | Mazak Variaxis i-600, Haas VF-2 | ±0,005 mm | Diametro foro, planarità della faccia, profondità gola O-ring |
| Lavoro di cave sottili o profili | Elettroerosione a filo Sodick AQ537L | ±0,001 mm | Dove una fresa non arriva o il materiale è temprato |
| Verifica dimensionale | Macchina di misura Zeiss Contura G2 | ±0,001 mm | Posizione dell’elica, geometria della faccia di estremità, campione di spessore di parete |
| Misura di superficie | Mitutoyo Surftest SJ-210 | Ra 0,005–40 μm | Finitura del foro dove contano portata o tenuta |
Il numero che decide se un tubo elicoidale funziona di solito non è il diametro della serpentina ma la connessione di estremità. Un’elica dimensionalmente corretta con un giunto che trasuda è un pezzo difettoso. Per questo le funzioni di estremità sono lavorate a ±0,005 mm su centro di lavoro invece di essere formate.
Dove falliscono i progetti di tubo elicoidale
- Assottigliamento di parete all’esterno della piega. La piegatura stira la parete esterna. Un tubo a spessore nominale sarà più sottile alla piega, e la tenuta in pressione o vuoto cala prima lì. Partire da una parete maggiore costa meno che scoprirlo in prova.
- Ritorno elastico. Il metallo ritorna leggermente dopo la formatura. Una serpentina formata al nominale non resta al nominale. L’attrezzatura va tagliata con recupero di ritorno elastico, specifico del materiale.
- Deriva del passo lungo la serpentina. Piccoli errori si sommano su molte spire. Un’elica corretta alle due estremità può essere spostata al centro. Verificare solo le estremità manca il difetto più probabile.
- Disallineamento della connessione di estremità. Un foro lavorato al nominale non tiene contro un pezzo di accoppiamento che è a sua volta al limite della tolleranza. Il giunto va progettato come coppia, non come due quote indipendenti.
- Tensione residua in una serpentina lunga. Un tratto elicoidale lungo può muoversi dopo l’ultima operazione. Il distensionamento e la sequenza delle operazioni contano quanto il numero di tolleranza.
Cosa inviare con una richiesta di tubo elicoidale
- 3D CAD of the helix, plus the 2D drawing that defines the end connections
- Coil diameter, pitch, number of turns and total length, and which of these is critical
- Tube material and wall thickness, and whether the wall is nominal or minimum
- The mating part or interface CAD for each end connection, with the seal type
- Operating pressure, temperature or media, if the tube carries fluid or gas
- Whether the helix must hold position under load, or only at rest
L’officina lavora secondo ISO 9001:2015 con quota di pezzi conformi sopra il 99 %, con 2 ispettori dedicati su 50+ persone e 6 ingegneri disponibili per scegliere il percorso prima del preventivo.
Richiedi preventivo
Richiedi preventivo — Invii il disegno e indichi materiale del tubo, diametro esterno, spessore di parete, specifica di connessione, fluido di lavoro, requisito di pressione e metodo di verifica richiesto.
Galleria del progetto