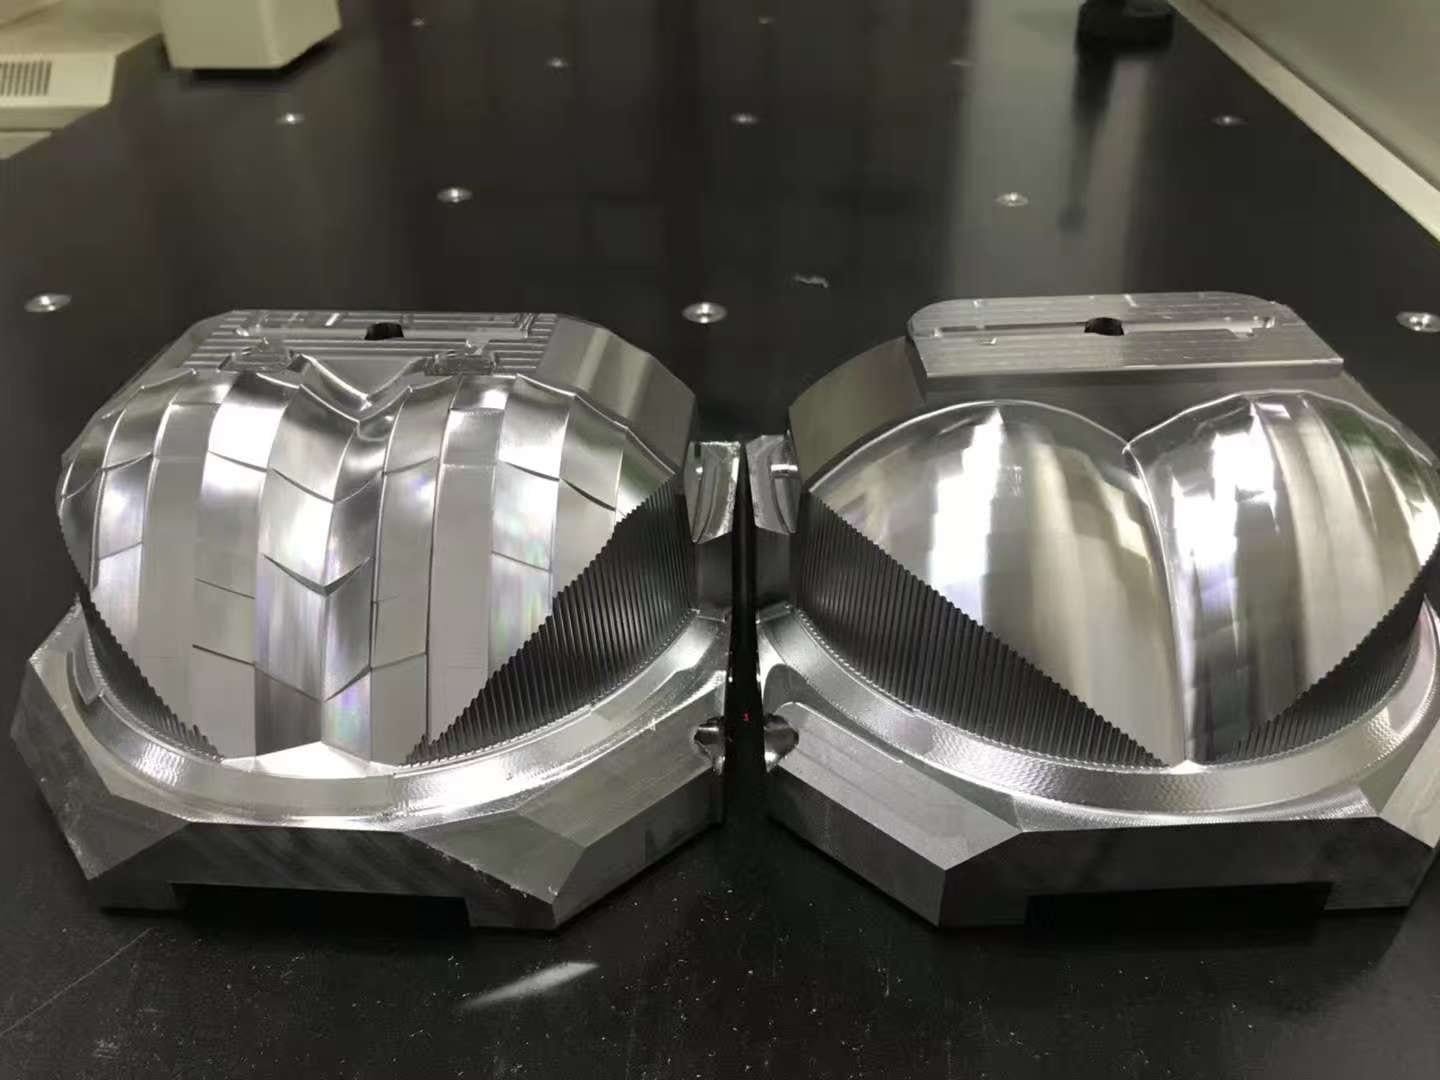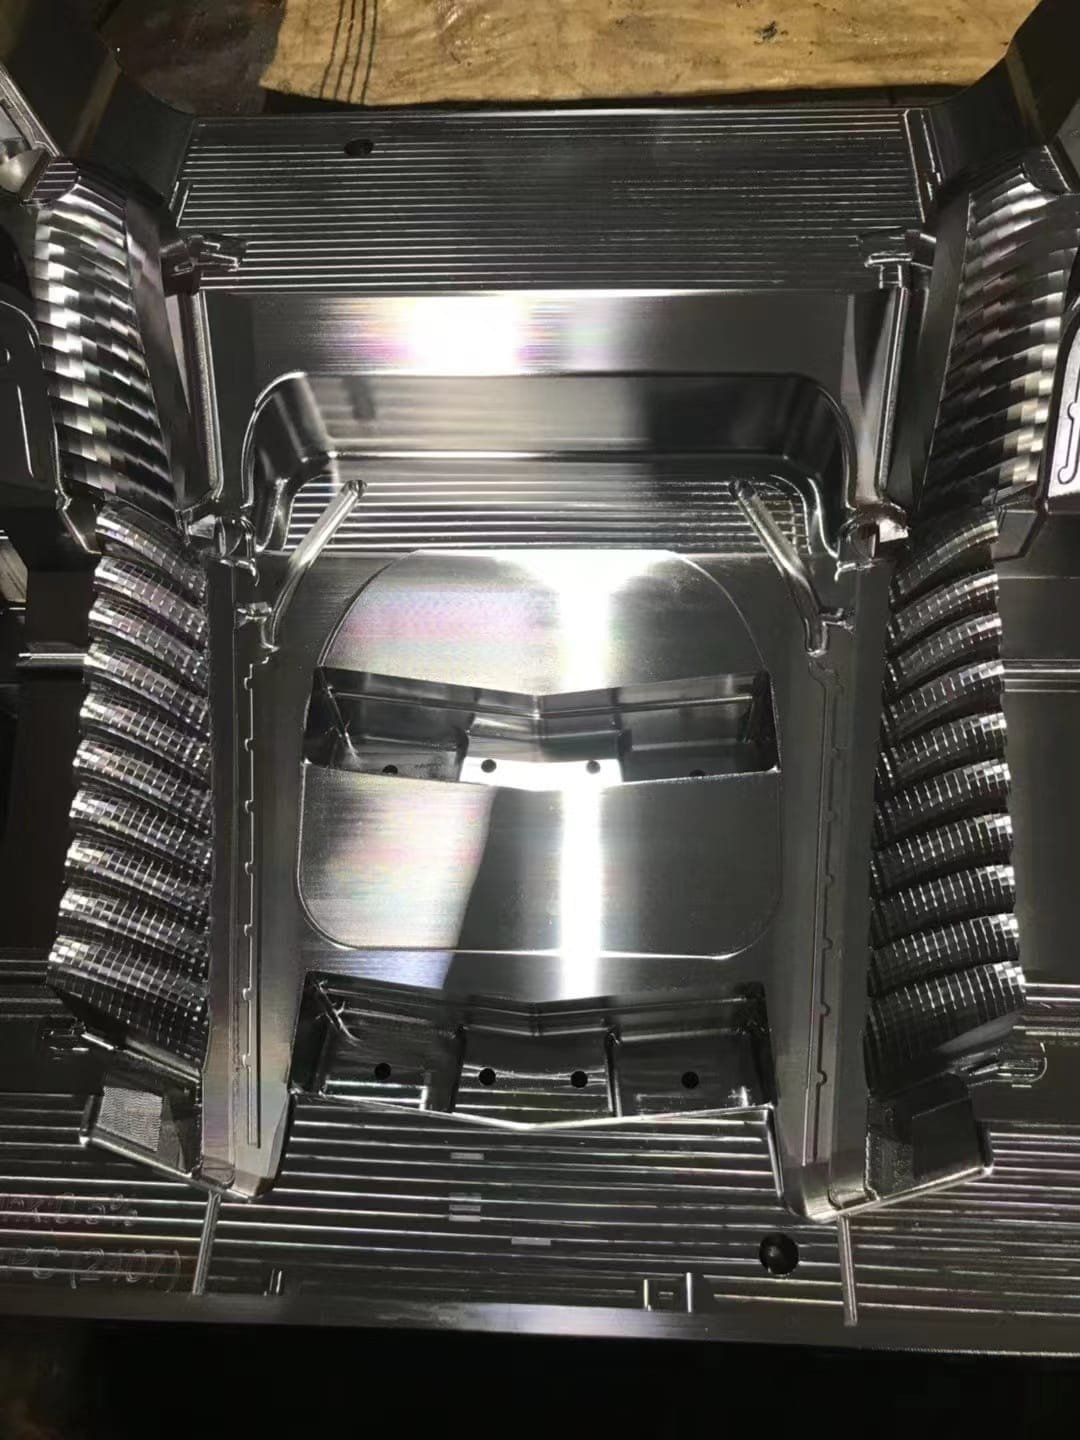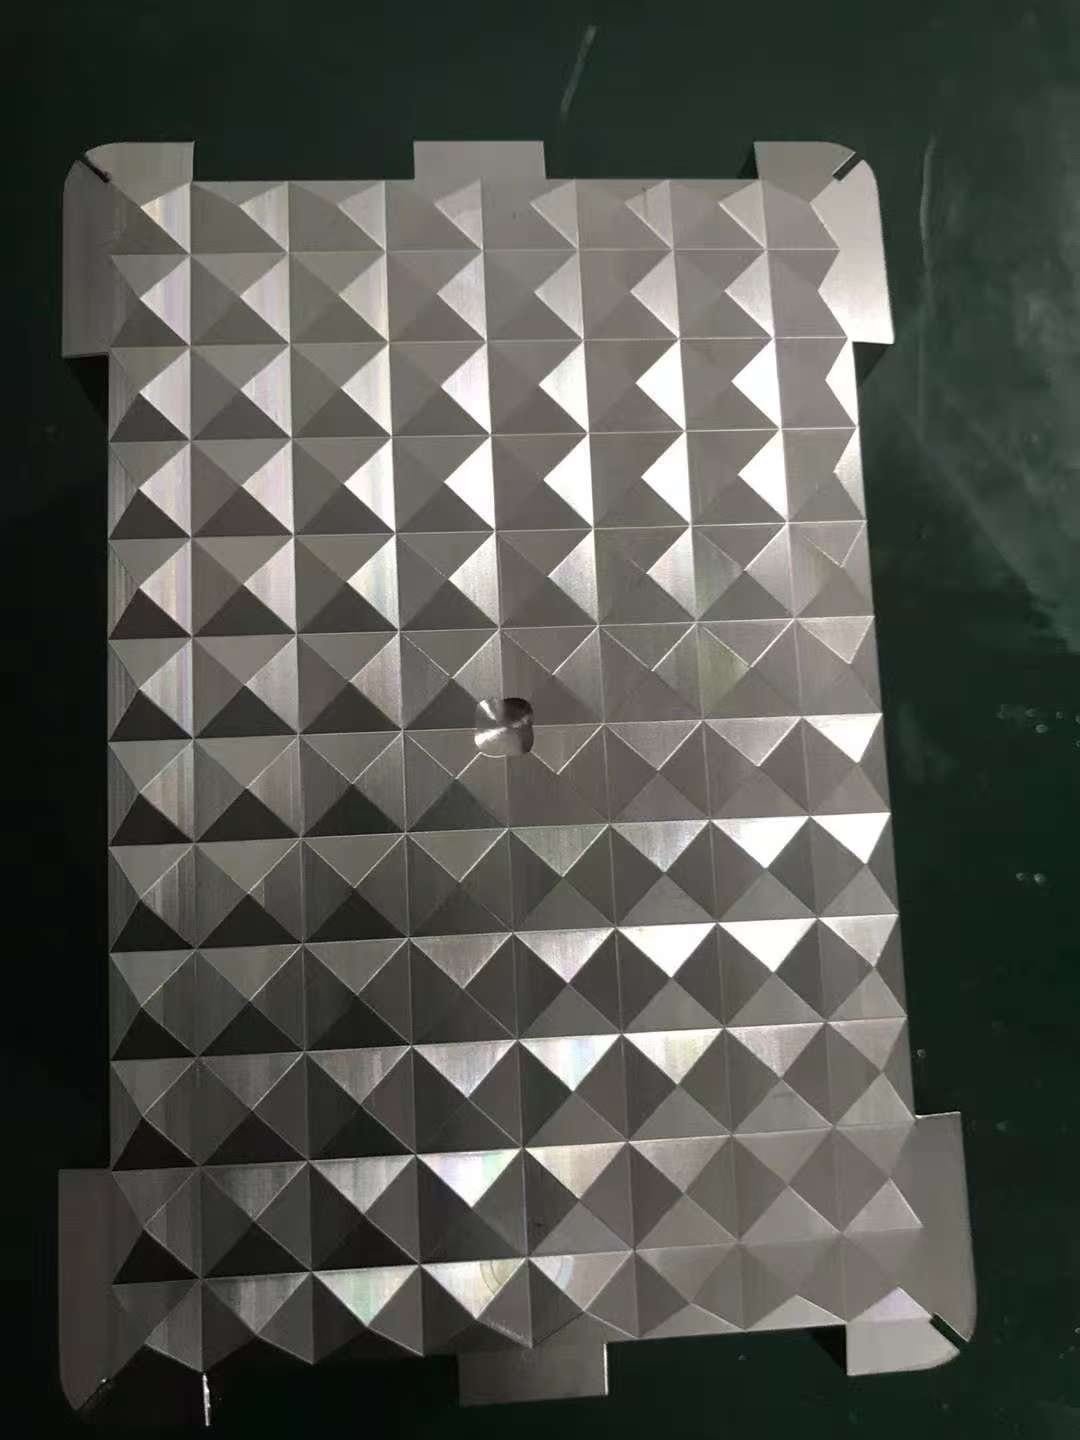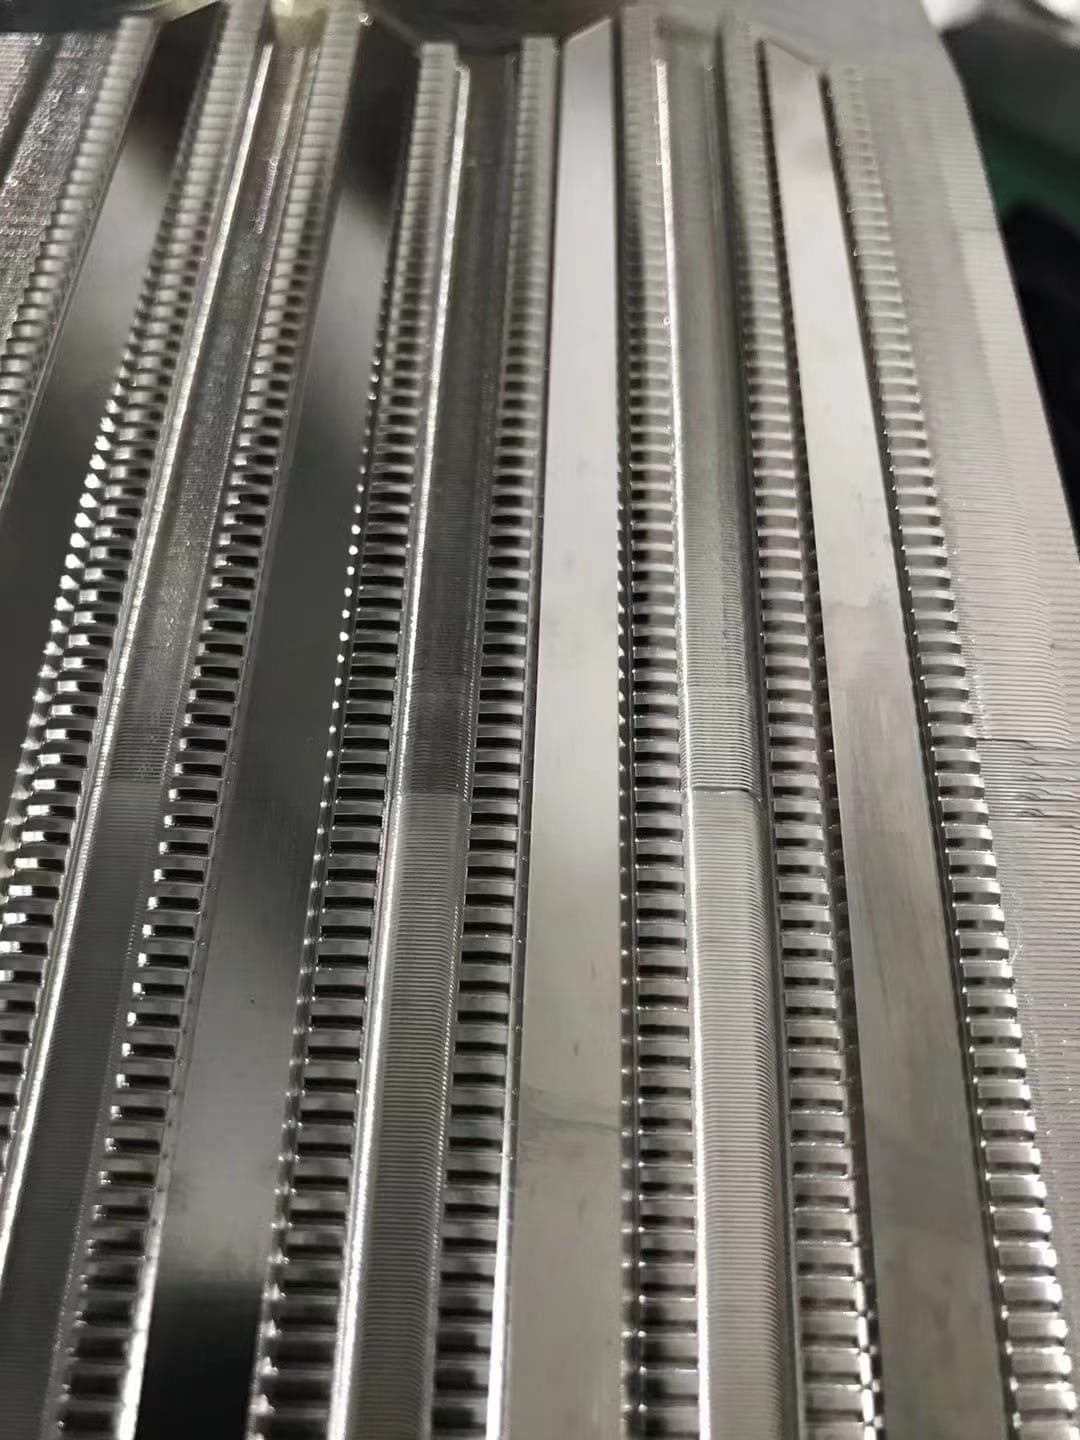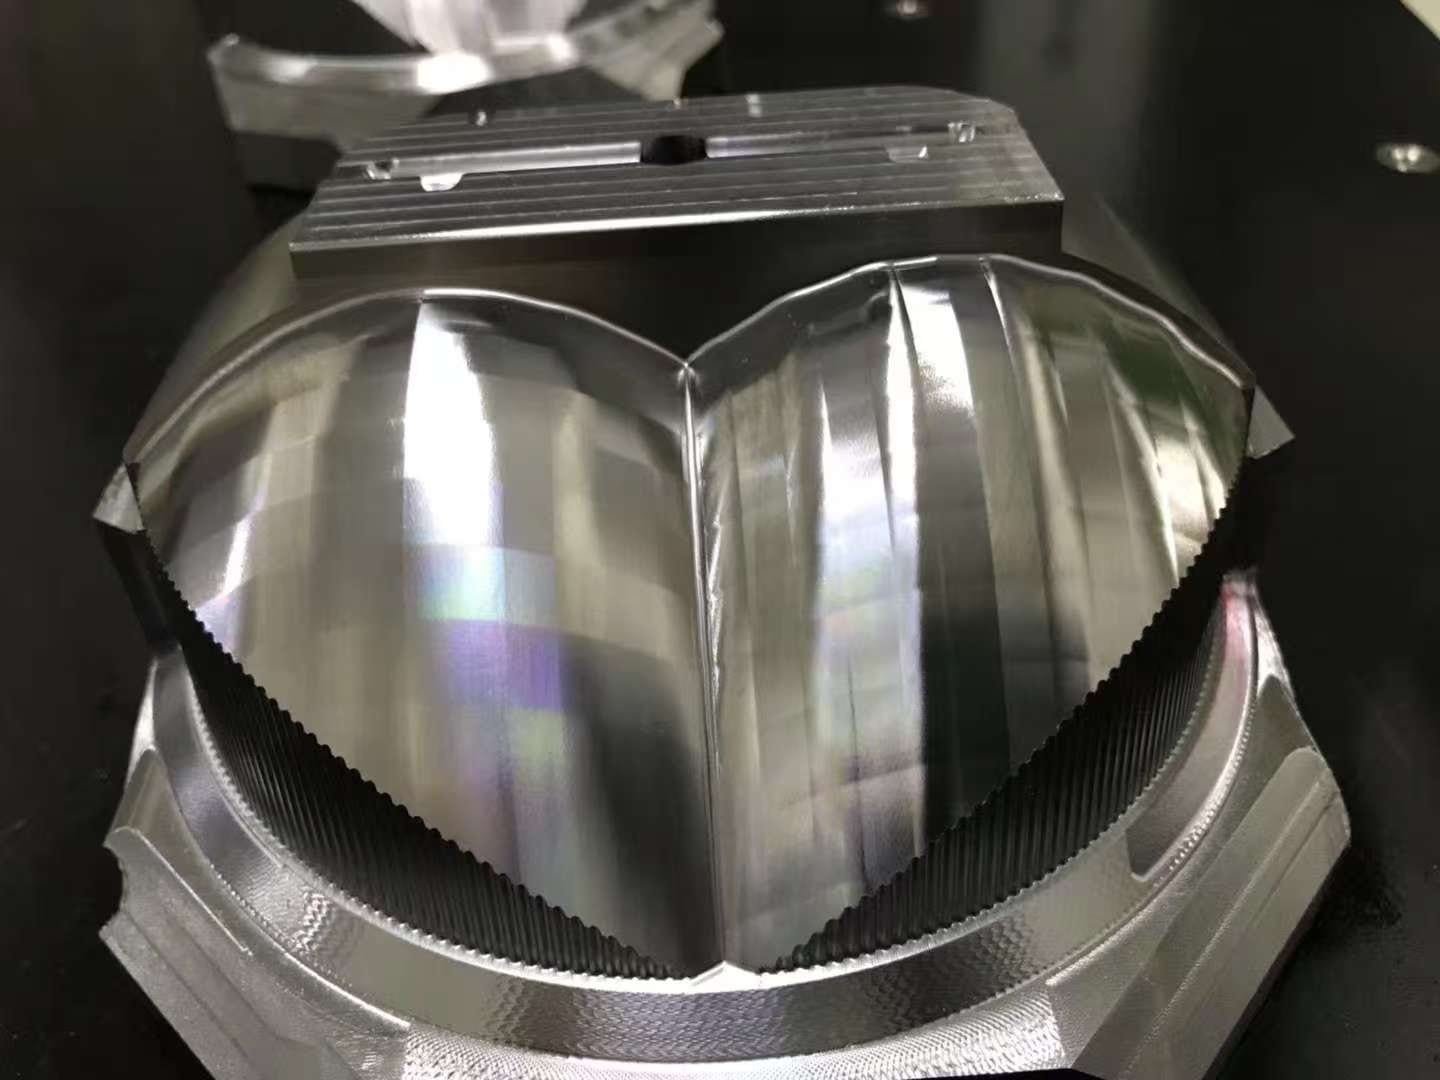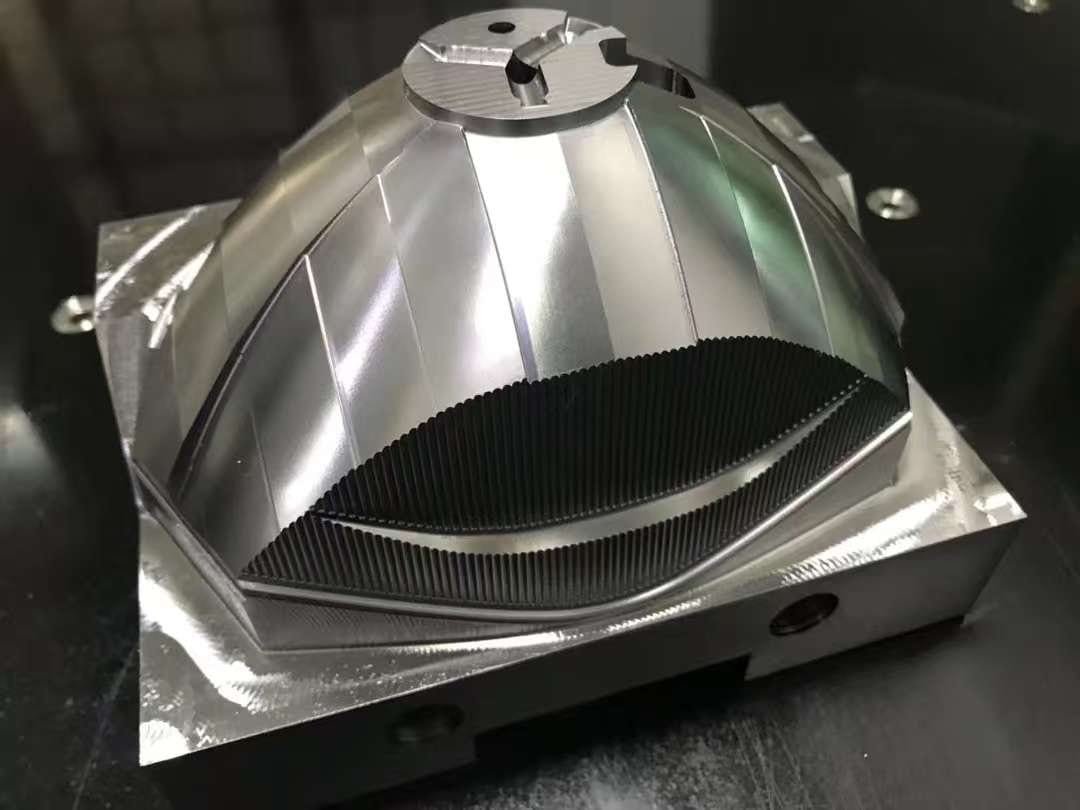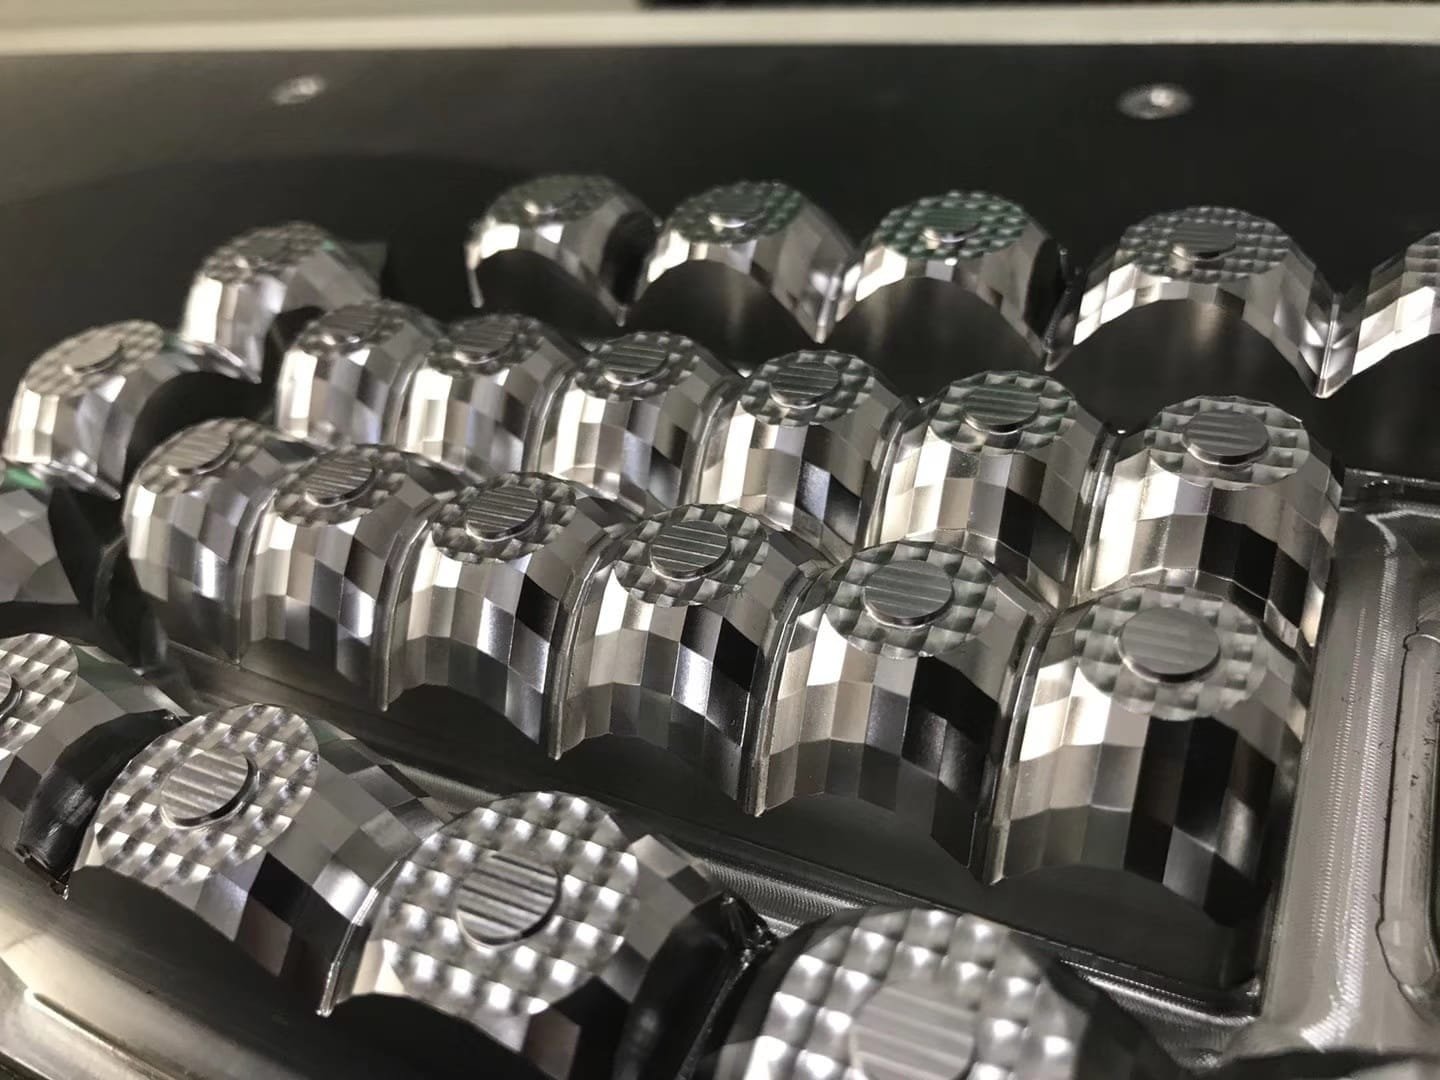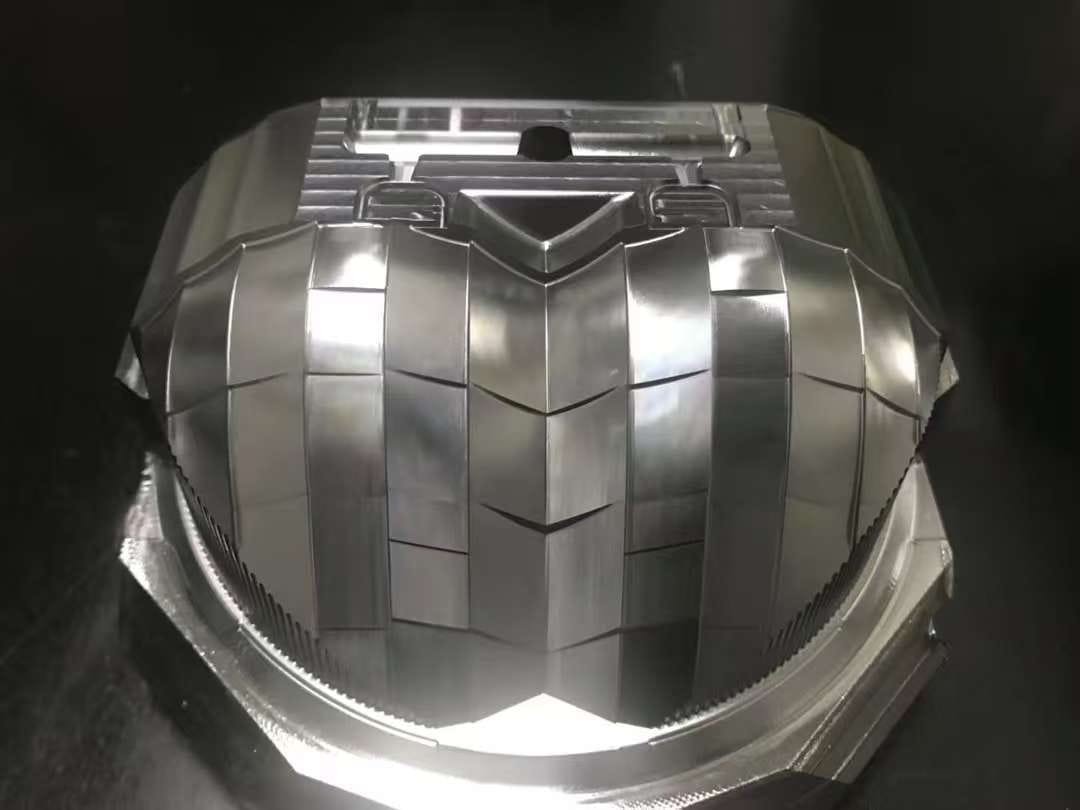
Superfícies amplas de forma livre e detalhes finos repetidos criam duas escalas diferentes de revisão visual. Oito fotografias autorizadas mostram ambas em vários componentes físicos, em vez de apresentar uma única foto de produto isolada.
Contexto de decisão do comprador
Use este registro para decidir quais regiões de um componente complexo devem ser marcadas como críticas de forma, críticas de aparência ou críticas de detalhe antes do orçamento. As fotos ajudam o comprador a localizar as perguntas; não substituem evidências dimensionais ou de superfície.
- Guia de decisão: /pt/lista-dfm-antes-do-orcamento/ — marque superfícies críticas, interfaces e evidências exigidas no pedido.
- Guia de evidências: /pt/ensaio-de-prototipo-fisico/ — separe aparência visual de forma medida, textura e evidência funcional.
Evidências do projeto
O registro de imagens mostra diretamente vários componentes separados com geometria de forma livre que muda suavemente. Ao longo das vistas, zonas curvas amplas convivem com bolsas, arestas e detalhes localizados.
Outras vistas mostram zonas muito refletoras e padrões geométricos finos repetidos. O registro torna visíveis, de vários ângulos, mudanças de escala superficial, estado de aresta e definição de detalhes locais.
Contexto técnico
Ferramental ótico de forma livre não se avalia só pelo brilho. Uma revisão CIRP de investigadores em ótica de forma livre descreve conceção, fabrico, replicação, medição e caracterização como partes ligadas do mesmo problema de engenharia. Para peças desta classe, as equipas costumam separar a revisão de forma global da de textura ou detalhes locais, porque cada uma precisa de outra escala de medição. Isto é contexto técnico geral, não uma afirmação sobre os métodos usados nos componentes fotografados. Referência pública: Fang et al., Manufacturing and Measurement of Freeform Optics.
Um briefing de revisão prático deve, portanto, identificar que superfícies são críticas de forma, de aparência ou de detalhe. Essa distinção evita que uma superfície visualmente brilhante seja tomada como prova de geometria medida ou de desempenho ótico.
Resultado documentado
O resultado documentado é um grupo de componentes físicos com geometria de forma livre visível, zonas refletoras e padrões finos repetidos. As oito vistas formam um registro visual revisável de superfícies amplas e detalhes localizados.
Nota sobre o alcance da evidência
O registro disponível apenas verifica geometria visível e aparência superficial. Não estabelece material, rota de fabrico, tolerância dimensional, rugosidade, método de inspeção, desempenho ótico, quantidade, prazo, identidade do cliente, programa de veículo nem validação de produção.
Porque os componentes de molde para guia de luz são outro problema
Um componente ótico julga-se pela luz, não pelo paquímetro. Um inserto de molde pode ser dimensionalmente perfeito e produzir um guia de luz inaceitável, porque o desempenho ótico depende do acabamento superficial, da nitidez das arestas e da uniformidade das superfícies refletoras — nada disso aparece num relatório dimensional.
Por isso o trabalho de moldes de iluminação está na interseção entre precisão de maquinagem e controlo de superfície, e por isso a especificação de acabamento tem de ser acordada antes de cortar o inserto.
Rota de processo para um inserto de guia de luz
| Etapa | Equipamento | Precisão documentada | Porque importa oticamente |
|---|---|---|---|
| Fresagem de desbaste e semi-acabamento | Mazak Variaxis i-600 (5 eixos), Haas VF-2 | ±0,005 mm | Deixa sobremetal uniforme para acabamento; os 5 eixos eliminam amarrações que desalinhariam superfícies óticas |
| Acabamento fino | Makino PS105 | ±0,02 mm | Passo lateral controlado em superfícies de forma livre, que fixa a rugosidade maquinada |
| Detalhes internos afiados | Eletroerosão por penetração Sodick AD30L (2) | ±0,003 mm | Nervuras e arestas que uma fresa rotativa não alcança |
| Ranhuras finas e linhas de separação | Eletroerosão a fio Sodick AQ537L | ±0,001 mm | Arestas afiadas que controlam por onde a luz escapa |
| Medição de superfície | Mitutoyo Surftest SJ-210 | Ra 0,005–40 μm | O número que decide se é preciso polir |
| Verificação dimensional | Máquina de medição Zeiss Contura G2 | ±0,001 mm | Posição dos detalhes óticos entre si |
A eletroerosão deixa uma camada refundida visualmente diferente de uma superfície maquinada. Quando uma face ótica é produzida por eletroerosão, a camada refundida tem de ser removida antes do polimento, o que é uma operação e um custo separados. Decidir o processo antes de cortar o inserto mantém esse custo visível.
O que decide se o molde produz boa luz
- Rugosidade na face refletora. Cada marca de maquinagem dispersa luz. O Ra alcançável determina se é preciso um inserto polido, e polir superfícies de forma livre é trabalho manual qualificado com o seu próprio prazo.
- Nitidez de aresta nos detalhes de extração de luz. Uma aresta arredondada deixa escapar luz onde devia emitir. A nitidez é uma decisão de geometria de ferramenta e eletroerosão, não algo que a inspeção possa corrigir depois.
- Alinhamento entre detalhes óticos. Um molde com dois percursos de luz tem de manter a posição relativa entre eles. Erros aparecem como brilho desigual, que o cliente lê como falha de projeto.
- Ângulo de desmoldagem em paredes óticas. Uma face ótica vertical precisa de ângulo de desmoldagem, e esse ângulo muda o percurso da luz. Tem de estar no projeto ótico, não ser acrescentado depois pelo fabricante do molde.
- Posição de entrada e fluxo. As linhas de união dispersam luz. Onde fica a entrada decide onde cai a linha de união, e uma peça ótica não a consegue esconder.
O que enviar com um pedido de molde de iluminação
- CAD 3D da geometria ótica, mais o requisito ótico: o que a peça tem de fazer com a luz
- Que superfícies são oticamente ativas e quais são estruturais
- Objetivo de acabamento superficial, e se o polimento é esperado ou deve ser evitado
- Material de moldagem, pois retração e comportamento de fluxo são específicos do material
- Posição de entrada se já definida, ou a restrição que a determina
- Quantidade esperada, que decide se ferramental de alumínio ou temperado se justifica
A oficina trabalha segundo ISO 9001:2015 com taxa de peças conformes acima de 99 %. 6 engenheiros e 4 projetistas entre 50+ pessoas revêem a rota antes do orçamento, e 2 inspetores dedicados verificam contra o desenho em vez de contra a máquina.
Pedir orçamento
Pedir orçamento — Envie um ficheiro STEP e marque as superfícies críticas de forma, de aparência ou de detalhe. A ProtoManu revê a geometria e devolve as perguntas necessárias para orçamentar.
Galeria do projeto